





プラスチックキャップメーカー向け、カメラで検査しエアブローで不良キャップを排出するプラスチックキャップ検査機
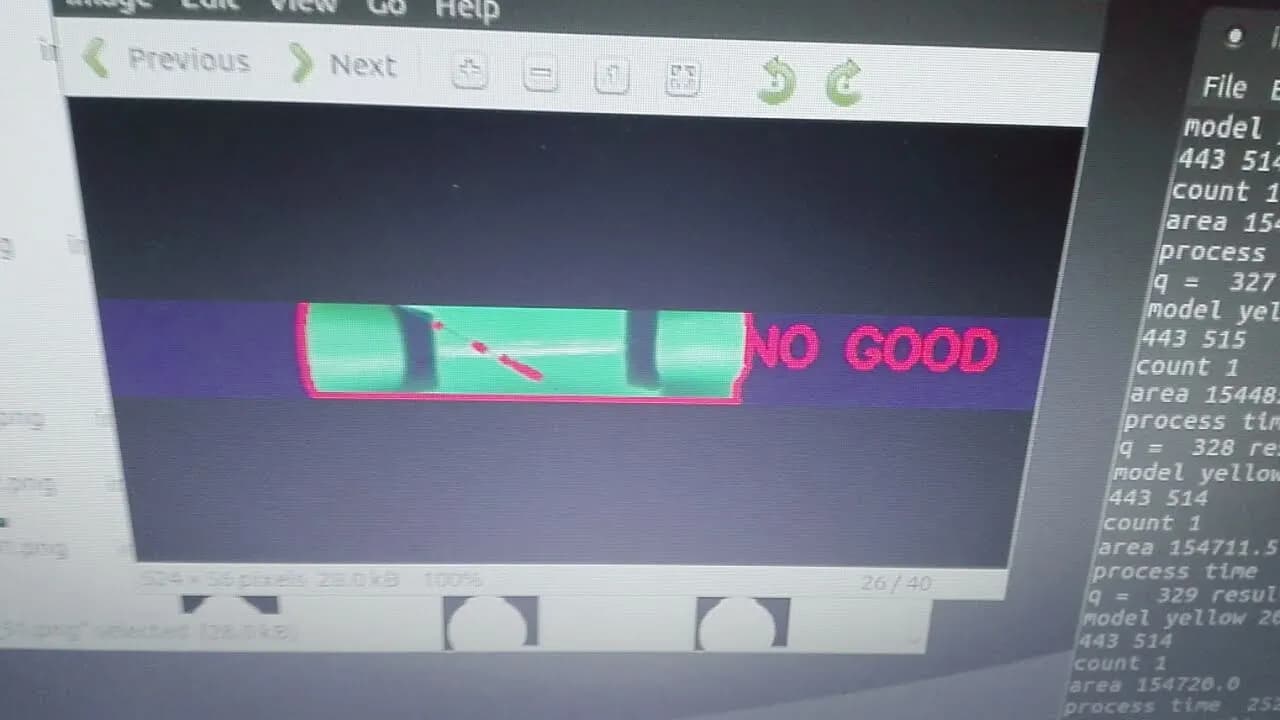
本検査機は、搬送コンベア上のプラスチック製ヒンジキャップについて、キャップ基部、ヒンジ部、蓋部、異物をカメラで検査し、エアブローで不良キャップをレールから排出します。当社は2017–2018年に、プラスチックキャップメーカーの生産ライン2本向けに検査機2台(各台カメラ2セット)を設計・製作しました。良品・不良品両方のサンプルキャップで試験を行い、最初の検査機をお客様の工場でライン外試験にかけました。
- 業界
- 一般製造業
- 年
- 2017–2018
- 業務範囲
- 搬送コンベア上のヒンジキャップを対象とするプラスチックキャップ検査機(生産ライン2本向け、要件速度は毎時約5,000個) · コンベア上方の距離調整軸に、装置ごとにカメラ2セットを搭載:第一セットはキャップ基部(欠け、余肉)とヒンジ部を検査し、第二セットは蓋部を検査し、あわせて異物(ほこり、髪の毛、虫)を検出 · 処理:Python + OpenCV · 表示・記録:wxWidgetsのユーザー画面とSQLiteの検査結果データベース · 各ラインの色に応じてキャップ種類を選択する制御盤 · 不良キャップをレールから排出するエアブローユニット(Air Reject) · 光を反射する金属レール向けの、光を制御する構造ユニット · 当社が構築し検証したもの:別の機械メーカーが用意する搬送コンベアと連携するよう設計した検査機2台。良品・不良品両方のサンプルキャップで試験し、最初の検査機をお客様の工場でライン外試験にかけました。
- 期間
- 2017年12月–2018年11月(当初計画は10週間)
要約
- 生産ライン2本向けのプラスチックキャップ検査機2台は、2017–2018年に開発した能力です。当社は検査機を設計・製作し、サンプルキャップで試験を行い、最初の検査機をお客様の工場でライン外試験にかけました。
- 各検査機にカメラ2セットを備えています。第一セットはキャップ基部とヒンジ部を、第二セットは蓋部を検査し、システムはほこり、髪の毛、虫などの異物を検出します。
- 本プロジェクトの要件は毎時約5,000個の速度です。異常なキャップを検出すると、システムがエアブローユニット(Air Reject)に指令してキャップをレールから排出します。ユーザーは各ラインの色に応じたキャップ種類を制御盤で選択できます。
- 主な教訓:コンベアレールの設計、欠陥リスト、検収基準は、検査機の製作前に全関係者と明確に合意する必要があります。また、ライン外だけでなく、実際のコンベアレール上で試験すべきです。
現場の課題
プラスチックキャップメーカーは、搬送コンベア(Conveyor)上のヒンジキャップを毎時約5,000個の速度に対応して検査できる検査機を求めていました。検査機は、欠け、余肉、異物のあるキャップを検出し、不良キャップをラインから排出する必要がありました。
当社の取り組み
当社は生産ライン2本向けに検査機2台を製作しました。各台にカメラ2セットを備え、画像処理プログラムはPythonとOpenCVで開発し、エアブローユニット(Air Reject)に指令して不良キャップをレールから排出します。ユーザーは各ラインの色に応じたキャップ種類を制御盤で選択できます。
- 搬送コンベア(Conveyor)整列して流れるプラスチックキャップ
- 第一カメラセットキャップ基部とヒンジ部
- 第二カメラセット蓋部
- 画像処理プログラムPython + OpenCV
- 空気圧駆動による不良品選別Air Reject
実ワークでの試験結果
最初の検査機は2018年にお客様の工場でライン外試験を行いました。製作と試験の過程で、生産ラインへの設置前に合意すべき要因が判明しました。光を反射するレール材とカメラの視野を遮るカバープレート、作業範囲外に追加された欠陥種類、検収基準、実際のコンベアレール上での試験です。
課題の背景
本検査機は、コンベア上のプラスチック製ヒンジキャップを全数カメラで検査し、不良キャップをエアでラインから排出します。キャップは毎時約5,000個の速度で密に並んで流れます。ヒンジ部の欠けやキャップに付着した髪の毛などの欠陥は小さく、この速度では目視で見つけにくいものです。
このプラスチックキャップメーカーは、2017年に生産ライン2本向けの検査機2台を発注しました。検査機は、別の機械メーカーが用意する搬送コンベアと組み合わせて設置する必要がありました。当社はカメラセット、制御盤、検査プログラムを担当し、コンベアとレールは機械メーカーの担当でした。
ヒンジキャップとヒンジ部とは
ヒンジキャップとは、蓋部がキャップ本体とつながっているキャップです。ヒンジ部とは、蓋部とキャップ本体をつなぐ部分です。
要件と制約
検査機は、ラインの速度で全数のキャップを検査し、検出時に不良キャップをレールから排出する必要があります。主な要件と制約は次のとおりです。
- キャップが搬送コンベア上を密に並んで流れる状態で、毎時約5,000個の速度
- キャップ基部(欠けと余肉)、ヒンジ部、蓋部、およびほこり、髪の毛、虫などの異物の検査
- 各生産ラインのキャップには複数の色があり、ユーザーが検査対象のキャップ種類を制御盤から選択できる必要があります
- 検出時に不良キャップをコンベアレールから直ちに排出
- 別の機械メーカーの搬送コンベアと組み合わせて設置するため、カメラと照明の位置はそのメーカーのレール設計に左右されます
装置ごとにカメラ2セットとエアによる不良キャップ排出を選んだ理由
当社は検査項目に応じてカメラを2セットに分けました。第一セットはキャップ基部とヒンジ部を、第二セットは蓋部を担当します。2セットともコンベア上方の距離調整軸に取り付けているため、カメラの距離を調整できます。排出にはエアブローユニット(Air Reject)を使用しました。良品キャップを通常どおり流したまま、不良キャップをレールから直ちに排出することが求められていたためです。検査機の動作手順は次のとおりです。
- 1
検査するキャップ種類を選択
ユーザーはライン稼働前に、ラインの色に応じたキャップ種類を制御盤で選択します。これにより、システムは生産中のキャップに合った検査基準を使用します。
- 2
第一カメラセットでキャップ基部とヒンジ部を検査
欠けや余肉のあるキャップ基部と、欠けや変形のあるヒンジ部を検出します。
- 3
第二カメラセットで蓋部を検査
蓋部の異常を検査します。システムは、カメラで視認できるほこり、髪の毛、虫などの異物も検出します。
- 4
空気圧駆動による不良品選別
プログラムがキャップを異常と判定すると、システムはエアブローユニットに指令し、そのキャップをコンベアレールから直ちに押し出します。
- 5
検査結果の保存
システムは検査結果とキャップの状態をデータベースに記録します。
Air Rejectとは
Air Rejectは、コンベアレールの側面に取り付けるエアブローノズルのユニットです。システムが不良ワークを検出すると、ノズルがエアを放出してそのワークをレールから押し出します。コンベアを停止する必要はありません。
当社が構築し検証したもの
当社は生産ライン2本向けにキャップ検査機2台を製作しました。カメラセット、制御盤、エアブローユニットに指令して不良キャップを排出する検査プログラムまで一式を含みます。内容は次のとおりです。
- 検査機2台(各台にコンベア上方の距離調整軸に取り付けたカメラ2セット)
- 各ラインの色に応じてキャップ種類を選択する制御盤
- 画像処理プログラム(PythonとOpenCV)、ユーザー画面(wxWidgets)、検査結果データベース(SQLite)
- エアブローユニット(Air Reject)に指令して不良キャップをレールから排出するプログラム
- 機械のコンベアレールが光を反射する金属に変更された際に後から追加した、光を制御する構造ユニット
プロジェクトの作業手順
プロジェクトは2017年に開始しました。主な作業手順は次のとおりです。
- 2017年:当初の10週間の計画に沿ってプロジェクトを開始
- 検査機の製作中:機械メーカーのコンベアレールが光を反射する金属に変更されたため、当社は光を制御する構造ユニットを追加しました
- 2018年:最初の検査機をお客様の工場でライン外試験に投入
実際のワークでの試験結果の詳細
当社は作業範囲に基づき、良品・不良品両方のサンプルキャップで検査機を試験し、2018年に最初の検査機をお客様の工場でライン外試験にかけました。文書には不良キャップの検出率や誤排出率の数値が記録されていないため、当社は精度の数値を報告しません。
ライン外試験の結果は、その試験条件に限って有効です。製作と試験の過程で、生産ラインへの設置前に合意すべき要因が次のとおり判明しました。
- 実際のコンベアレールは設計と異なっていました。光を反射するレール材と、カメラの視野を遮るカバープレートです
- インク跡、焼け跡、キャップの裂け、カッター跡、黒点など、作業範囲外の欠陥種類が追加されました
- 検収基準に関する合意がまだ明確ではありませんでした
- ライン外試験の結果は、生産ラインの実際のコンベアレール上で再度確認する必要があります
私たちが学んだこと
本件から、他社の機械と組み合わせて検査カメラを設置する案件について、次の原則が得られました。
- カメラ周辺の機械設計は検査システムの一部です。レール材、カバープレート、取付位置が照明とカメラアングルの両方を決めるため、照明設計の前に機械メーカーとこれらの設計を合意する必要があります。本件では、レールが金属に変更されたことで、光を制御するユニットを後から追加する必要が生じました。
- 欠陥リストは実際の不良ワークのサンプルから定義し、検査機の製作前に確定する必要があります。製作後に追加された欠陥種類は、照明と検査プログラムの両方に変更をもたらします。
- 検収基準には、欠陥種類、試験方法、試験を行う現場条件を明記する必要があります。全関係者が製作開始前に共通の理解を持ち、実際のコンベアレール上での試験も含める必要があります。ライン外試験の結果だけでは、現場の照明と振動の下での検査機の挙動はまだわかりません。
この手法を貴社の生産ラインに適用する方法
お客様のラインで、キャップや小型プラスチック部品がコンベア上を並んで流れ、不良品をラインから排出する必要がある場合は、本事例と同じアプローチを利用できます。つまり、検査箇所ごとにカメラを分け、画像処理プログラムで判定し、エアで排出する方法です。調整が必要なのは、お客様のワークとレールに応じた照明、カメラアングル、欠陥リストです。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| カメラセット | 距離調整軸上で検査箇所ごとにカメラを分ける構成 | 形状やサイズの異なるワークでは、カメラの角度と距離を再設計する必要があります |
| 照明 | 背景が光を反射する場合に、光を制御する構造を追加する方法 | レール材やワークの色が異なる場合は、実際のワークで照明を再試験する必要があります |
| 検査プログラム | 制御盤でのワーク種類の選択と、データベースへの検査結果の保存 | 欠陥種類が異なる場合は、不良ワークのサンプルを収集し、基準を再設定する必要があります |
| 排出 | レール側面のエアブローユニット(Air Reject) | 重いワークや形状の異なるワークでは、エアでワークをレールから実際に押し出せるか試験する必要があります |
| 機械メーカーとの連携 | カメラとプログラムの作業と、コンベアとレールの作業の分担 | すべての場合で、レール設計、材料、取付位置を開始前に文書で合意する必要があります |
- 排出したいすべての欠陥種類について、実際の不良ワークのサンプルを設計段階から用意します
- 検収基準を明確に記述します。欠陥種類、検出すべき最小サイズ、対応すべきライン速度、試験を行う現場条件を明記し、製作開始前に全関係者の理解を揃えます
- 生産ラインの実際のコンベア上での試験を計画し、試験結果が現場の照明条件と振動を反映するようにします
使用する技術
よくある質問
本検査機はプラスチックキャップの何を検査できますか
作業範囲に基づき、第一カメラセットはキャップ基部とヒンジ部を検査し、欠けや余肉のある箇所を検出します。第二カメラセットは蓋部を検査し、システムはカメラで視認できるほこり、髪の毛、虫などの異物を検出します。
検査機はコンベアを止めずにどのように不良キャップを排出しますか
プログラムがキャップを異常と判定すると、システムはコンベアレールの側面に取り付けたエアブローユニット(Air Reject)に指令し、エアを放出してそのキャップをレールから直ちに押し出します。良品キャップはコンベアを止めることなくそのまま流れます。お客様のワークがキャップより重い、または形状が異なる場合は、エアでワークをレールから実際に押し出せるか事前に試験する必要があります。
コンベアレールがカメラ検査に影響するのはなぜですか
カメラでキャップと欠陥を識別するには、安定した照明と背景が必要です。本事例ではコンベアのレールが光を反射する金属製に変更されたため、当社は照明を制御する構造一式を追加する必要がありました。そのため、作業を開始する前に機械メーカーとレールの材質について取り決めておくことをお勧めします。
他の種類のキャップやプラスチックワークにも使用できますか?
原則として可能ですが、まず実際のワークを確認する必要があります。欠陥の種類ごとに分けた良品と不良品のサンプルをご提供いただき、あわせてライン速度とコンベアの形式もお知らせいただいたうえで、カメラ、照明、排出方法を評価します。
この種の検査装置の価格はいくらですか?
標準価格はありません。カメラの台数、欠陥の種類、ライン速度、追加で必要な機械関連の作業によって変わるためです。お見積もりについては当社までお問い合わせください。ワークと現場を確認したうえで評価いたします。


