โปรแกรม PLC ควบคุมรางสไลด์และปรับระบบปรับเทียบค่าของชุดวัด สำหรับผู้ผลิตเกจและระบบวัดชิ้นงาน
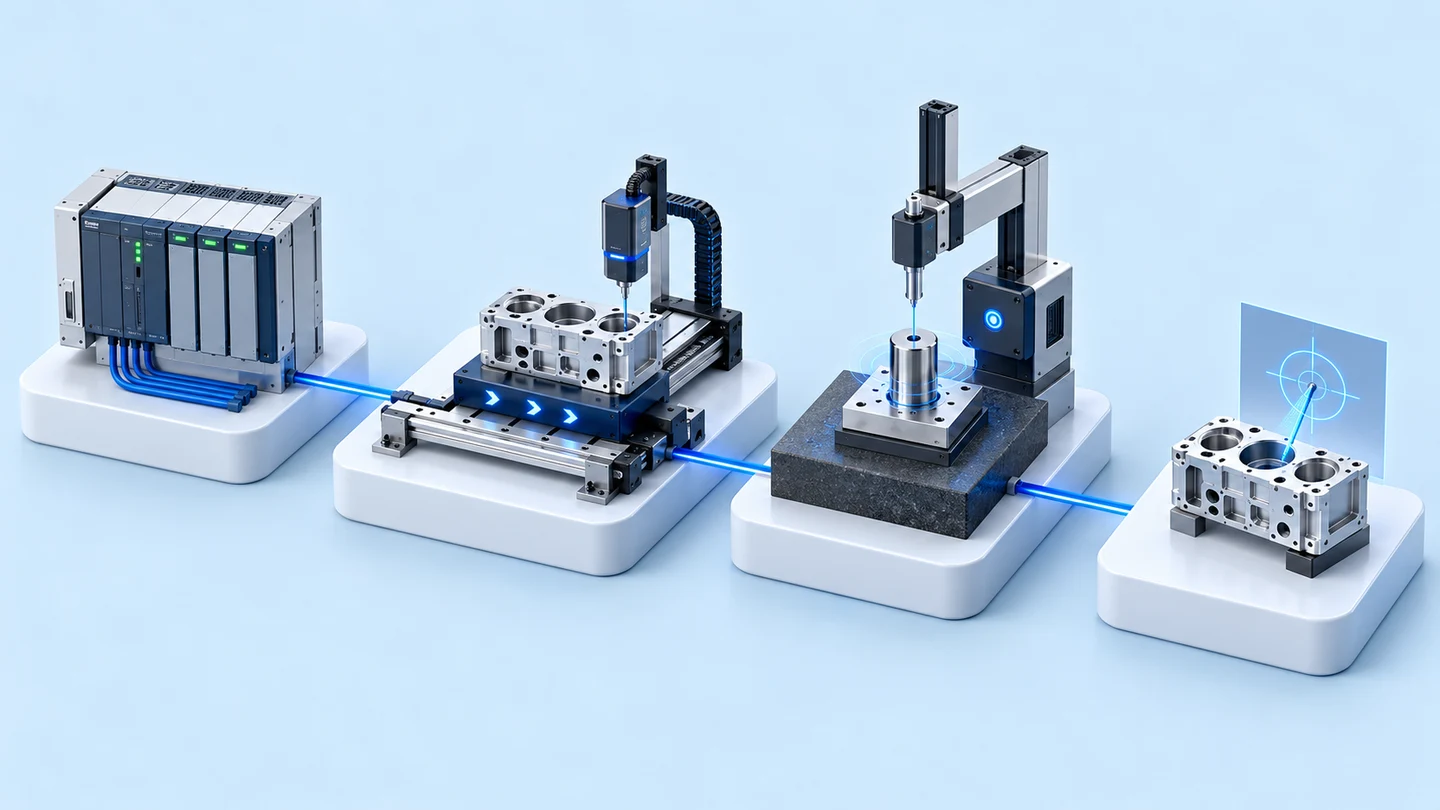
โปรแกรม PLC ในเคสนี้สั่งรางสไลด์ของชุดวัดชิ้นงานให้ทำงานตามลำดับขั้นตอน (Flow) ที่ตกลงกันไว้ และเราปรับระบบปรับเทียบค่า (Calibration) ใหม่ให้ทำงานร่วมกับรางสไลด์ งานนี้เป็นระยะที่ 2 ต่อจากระบบวัดชิ้นงานที่เราพัฒนาให้ผู้ผลิตเกจและระบบวัดชิ้นงานรายเดียวกันในปี 2562 และปิดโครงการในปี 2563
- อุตสาหกรรม
- การผลิตทั่วไป
- ปี
- 2563
- ขอบเขตงาน
- ระยะที่ 2 ของระบบวัดชิ้นงาน ต่อจากระยะแรกปี 2562: เขียนโปรแกรมควบคุมรางสไลด์ผ่าน PLC ตาม Flow ที่ตกลงกันไว้ และปรับระบบปรับเทียบค่าใหม่ให้ทำงานร่วมกับรางสไลด์
สรุปสั้น
- งานนี้คือระยะที่ 2 ของระบบวัดชิ้นงานสำหรับผู้ผลิตเกจและระบบวัดชิ้นงาน ต่อจากระยะแรกปี 2562 และปิดโครงการในปี 2563
- เราเขียนโปรแกรมควบคุมรางสไลด์บน PLC ตามลำดับขั้นตอน (Flow) ที่ตกลงกันไว้
- เราปรับระบบปรับเทียบค่า (Calibration) ใหม่ ให้ทำงานร่วมกับรางสไลด์
- ขอบเขตงานยังเปลี่ยนแปลงระหว่างพัฒนา เราจึงเปลี่ยนมาทำงานแบบ Scrum (แบ่งงานเป็นรอบสั้น ๆ)
โจทย์หน้างาน
ลูกค้ามีซอฟต์แวร์วัดชิ้นงานที่อ่านค่าจากโพรบวัดหลายช่องอยู่แล้วจากงานปี 2562 ระยะถัดมาลูกค้าต้องการให้รางสไลด์ (Slide) ของชุดวัดทำงานตามลำดับขั้นตอนที่ตกลงกันไว้ และให้ระบบปรับเทียบค่าทำงานร่วมกับรางสไลด์
สิ่งที่เราทำ
เราเขียนโปรแกรมควบคุมรางสไลด์บน PLC (ตัวควบคุมอุตสาหกรรมที่โปรแกรมได้) ตาม Flow ที่ตกลงกันไว้ และปรับระบบปรับเทียบค่าใหม่ให้ทำงานร่วมกับรางสไลด์ ขอบเขตงานยังเปลี่ยนแปลงระหว่างพัฒนา เราจึงเปลี่ยนมาทำงานแบบ Scrum (แบ่งงานเป็นรอบสั้น ๆ)
ผลลัพธ์
เราส่งงานและปิดโครงการในปี 2563 ชุดวัดของลูกค้ามีโปรแกรม PLC ที่สั่งรางสไลด์ตามลำดับที่ตกลงไว้ และระบบปรับเทียบค่าที่ทำงานร่วมกับรางสไลด์
ที่มาของโจทย์
โจทย์ของงานนี้คือให้รางสไลด์ของชุดวัดชิ้นงานทำงานตามลำดับขั้นตอนที่ตกลงกันไว้ และให้ระบบปรับเทียบค่าทำงานร่วมกับรางสไลด์ ลูกค้าเป็นผู้ผลิตเกจและระบบวัดชิ้นงาน งานนี้เป็นระยะที่ 2 ต่อจากระบบวัดชิ้นงานที่เราพัฒนาให้ลูกค้ารายเดียวกันในปี 2562
ในระยะแรก เราทำซอฟต์แวร์วัดชิ้นงานที่อ่านค่าจากโพรบวัดหลายช่อง แสดงผลบนหน้าจอ และส่งออกรายงานผลการวัดเป็นไฟล์ Excel ได้ เมื่อปิดระยะแรก งานถัดไปที่วางไว้คือการควบคุมรางสไลด์ของชุดวัด
PLC และการปรับเทียบค่า (Calibration) คืออะไร
PLC (Programmable Logic Controller) คือตัวควบคุมอุตสาหกรรมที่โปรแกรมลำดับการทำงานได้ ใช้สั่งเครื่องจักรหรืออุปกรณ์ให้ทำงานตามขั้นตอนเดิมซ้ำได้ ส่วนการปรับเทียบค่าคือการตั้งให้ค่าที่เครื่องมือวัดอ่านได้ตรงกับค่าอ้างอิง เช่น ชิ้นงานมาสเตอร์ (Master) ที่รู้ขนาดแน่นอน
ข้อกำหนดและข้อจำกัด
ข้อกำหนดและข้อจำกัดหลักของงานระยะที่ 2 มีดังนี้
- รางสไลด์ต้องทำงานตามลำดับขั้นตอน (Flow) ที่ตกลงกันไว้
- ระบบปรับเทียบค่าต้องทำงานร่วมกับรางสไลด์
- ขอบเขตงานยังเปลี่ยนแปลงระหว่างพัฒนา วิธีทำงานจึงต้องรับการเปลี่ยนแปลงได้
แนวทางที่เลือกและเหตุผล
เราใช้ Flow ที่ตกลงกันไว้เป็นเกณฑ์ของโปรแกรม PLC และปรับระบบปรับเทียบค่าให้เข้ากับรางสไลด์ ขอบเขตงานยังเปลี่ยนแปลงระหว่างพัฒนา เราจึงเปลี่ยนมาทำงานแบบ Scrum ซึ่งแบ่งงานเป็นรอบสั้น ๆ และทบทวนผลทุกรอบ เพื่อให้ปรับงานตามขอบเขตที่เปลี่ยนได้ทีละส่วน
งานระยะที่ 2 ส่งมอบอะไรบ้าง
งานระยะที่ 2 ส่งมอบงาน 2 ส่วน คือโปรแกรม PLC ที่ควบคุมรางสไลด์ และระบบปรับเทียบค่าที่ปรับใหม่ให้ทำงานร่วมกับรางสไลด์ งานนี้เป็นระยะที่ 2 ต่อจากระบบวัดชิ้นงานระยะแรก
- โปรแกรมควบคุมรางสไลด์บน PLC ตาม Flow ที่ตกลงกันไว้
- ระบบปรับเทียบค่า (Calibration) ที่ปรับใหม่ให้ทำงานร่วมกับรางสไลด์
ผลที่ยืนยันได้
ในปี 2563 เราส่งงานและปิดโครงการระยะที่ 2 ของระบบวัดชิ้นงานให้ผู้ผลิตเกจและระบบวัดชิ้นงาน ตามบันทึกสรุปโครงการประจำปีของเรา ชุดวัดของลูกค้ามีโปรแกรม PLC ที่สั่งรางสไลด์ตามลำดับที่ตกลงไว้ และระบบปรับเทียบค่าที่ทำงานร่วมกับรางสไลด์
เคสนี้ไม่มีตัวเลขวัดผลทางธุรกิจ เราจึงรายงานเฉพาะสิ่งที่ส่งมอบ ตัวงานระยะที่ 2 เองเป็นงานต่อเนื่องจากระบบวัดชิ้นงานที่เราส่งมอบให้ลูกค้ารายเดียวกันในปี 2562
สิ่งที่เราเรียนรู้
งานนี้ให้หลักการสำหรับงานควบคุมชุดวัดที่มีส่วนเคลื่อนที่ ดังนี้
- ตกลงลำดับขั้นตอนของชุดวัดให้ชัดก่อนเขียนโปรแกรม PLC เพราะ Flow ที่ตกลงไว้ใช้เป็นทั้งเกณฑ์เขียนโปรแกรมและเกณฑ์ตรวจงานได้ ในงานนี้ Flow ที่ตกลงกันไว้เป็นเกณฑ์ของโปรแกรมควบคุมรางสไลด์
- เมื่อขอบเขตงานยังเปลี่ยน ให้แบ่งงานเป็นรอบสั้นและทบทวนผลทุกรอบ ในงานนี้เราเปลี่ยนมาทำงานแบบ Scrum ระหว่างพัฒนา เพราะขอบเขตงานยังไม่นิ่ง
- การปรับเทียบค่าต้องวางแผนร่วมกับลำดับการทำงานของส่วนที่เคลื่อนที่ ในงานนี้ระบบปรับเทียบค่าต้องปรับใหม่เพื่อให้ทำงานร่วมกับรางสไลด์ จึงควรกำหนดขั้นตอนปรับเทียบค่าไว้ใน Flow ตั้งแต่ต้น
นำแนวทางนี้ไปใช้กับชุดวัดของคุณได้อย่างไร
ถ้าชุดวัดของคุณมีส่วนที่เคลื่อนที่ เช่น รางสไลด์ และต้องการให้ทำงานตามลำดับที่กำหนด คุณใช้แนวทางเดียวกับเคสนี้ได้ คือเขียนโปรแกรม PLC ตาม Flow ที่ตกลงไว้ แล้วปรับระบบปรับเทียบค่าให้ทำงานร่วมกัน ส่วนที่ต้องปรับขึ้นกับอุปกรณ์และระบบวัดที่คุณมีอยู่
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของงาน | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| ลำดับขั้นตอน (Flow) | การตกลง Flow ให้ชัดก่อนเขียนโปรแกรม | ชุดวัดของคุณมีจุดวัดหรือส่วนที่เคลื่อนที่ต่างจากเคสนี้ ต้องเขียน Flow ใหม่ |
| โปรแกรมควบคุม | แนวทางเขียนโปรแกรม PLC ให้รางสไลด์ทำงานตาม Flow | PLC หรืออุปกรณ์ขับเคลื่อนต่างรุ่น ต้องเขียนโปรแกรมให้ตรงกับอุปกรณ์ที่ใช้ |
| การปรับเทียบค่า | การปรับระบบปรับเทียบค่าให้ทำงานร่วมกับรางสไลด์ | ค่าอ้างอิงหรือชิ้นงานมาสเตอร์ต่างจากเดิม ต้องกำหนดขั้นตอนปรับเทียบค่าใหม่ |
| การแบ่งงานเป็นระยะ | ทำระบบอ่านค่าก่อน แล้วจึงควบคุมส่วนที่เคลื่อนที่ | ยังไม่มีระบบอ่านค่าเครื่องมือวัด ต้องเริ่มจากส่วนนี้ก่อน แบบระยะแรกของเคสนี้ |
- ตกลงให้ชัดตั้งแต่ต้นว่าแต่ละส่วนของชุดวัดเป็นความรับผิดชอบของฝ่ายใด เช่น ระบบไฟฟ้าและอิเล็กทรอนิกส์ โปรแกรม PLC และซอฟต์แวร์วัดค่า
- ตรวจความพร้อมของระบบไฟฟ้าและอิเล็กทรอนิกส์ของชุดวัดก่อนทดสอบ
- วางแผนทดสอบร่วมกันตั้งแต่ต้น รวมถึงค่าอ้างอิงที่จะใช้ปรับเทียบค่า
เริ่มจากภาพรวมของชุดวัดเดิม
ถ้ามีซอฟต์แวร์วัดหรือเครื่องมือวัดอยู่แล้ว ให้เตรียมรุ่นของโพรบหรือเครื่องมือวัด ภาพหน้าจอโปรแกรมเดิม และลำดับการวัดที่ใช้จริง เราจะประเมินได้เร็วขึ้นว่าส่วนไหนต่อยอดได้ ส่วนไหนต้องทำใหม่
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
ในเคสนี้ Inspektion ทำส่วนไหนของชุดวัด
เราเขียนโปรแกรมควบคุมรางสไลด์บน PLC ตาม Flow ที่ตกลงกันไว้ และปรับระบบปรับเทียบค่าใหม่ให้ทำงานร่วมกับรางสไลด์ งานนี้เป็นระยะที่ 2 ต่อจากระบบวัดชิ้นงานที่เราพัฒนาในปี 2562
ต้องเปลี่ยนซอฟต์แวร์วัดเดิมทั้งหมดหรือไม่
ขึ้นกับระบบเดิมของคุณ งานในเคสนี้เป็นระยะที่ 2 ต่อจากระบบวัดชิ้นงานระยะแรกปี 2562 สำหรับชุดวัดของคุณ เราต้องดูซอฟต์แวร์และเครื่องมือวัดที่มีอยู่ก่อน จึงจะบอกได้ว่าส่วนไหนต่อยอดได้
ถ้าขอบเขตงานยังไม่นิ่ง เริ่มโครงการได้หรือไม่
เริ่มได้ แต่ควรตกลง Flow หลักให้ได้ก่อนเขียนโปรแกรม PLC ในเคสนี้ขอบเขตงานเปลี่ยนแปลงระหว่างพัฒนา เราจึงเปลี่ยนมาทำงานแบบ Scrum ซึ่งแบ่งงานเป็นรอบสั้น ๆ และทบทวนผลทุกรอบ
ต้องเตรียมอะไรก่อนให้เราประเมิน
ควรเตรียม Flow การทำงานที่ต้องการ รุ่นของ PLC และเครื่องมือวัดที่ใช้อยู่ ค่าอ้างอิงที่ใช้ปรับเทียบค่า และแจ้งว่าส่วนใดของชุดวัดที่คุณดูแลเอง
ราคาเท่าไร
งานลักษณะนี้ไม่มีราคามาตรฐาน ขอใบเสนอราคาได้ เราจะประเมินจากขอบเขตงานและสภาพชุดวัดจริง