ระบบกล้องคัดเฉดสีและตรวจจุดดำ สำหรับผู้ผลิตแผ่นกระดาษรีไซเคิล
ระบบกล้องนี้เทียบเฉดสีของแผ่นกระดาษรีไซเคิลกับชิ้นงานต้นแบบ (Master) และตรวจจุดดำกับรอยพลาสติกบนผิวแผ่น แล้วแสดงผล OK หรือ NG ของแต่ละแผ่น เราสร้างชุดทดสอบกับโปรแกรมต้นแบบ และทดสอบกับชิ้นงานตัวอย่าง 2 กลุ่มของผู้ผลิตแผ่นกระดาษรีไซเคิลในปี 2559
- อุตสาหกรรม
- การผลิตทั่วไป
- ปี
- 2559
- ขอบเขตงาน
- ระบบกล้องคัดเฉดสีและตรวจความสะอาดของแผ่นกระดาษรีไซเคิล · ข้อมูลเข้า: ภาพจากกล้อง Cube 5MP บนตู้ทดสอบ ใต้ไฟแท่ง (Bar Light) 2 หลอดที่คุมความสว่างด้วยชุด Lighting Control · ประมวลผล: หน่วยประมวลผล Medusa เทียบเฉดสีของแต่ละแผ่นกับชิ้นงานต้นแบบ (Master) ของกลุ่ม และตรวจจำนวนกับขนาดของจุดดำและรอยพลาสติก · แสดงผล: OK (ผ่าน) สีเขียว หรือ NG (ไม่ผ่าน) สีแดง · ซอฟต์แวร์: โปรแกรมต้นแบบที่มีหน้า Login, Process และ Setting · ออกแบบสำหรับระบบเต็ม: รายงานคัดแยกงานดีและงานเสีย โหมด Manual และ Automatic · สิ่งที่เราสร้างและทดสอบ: ชุดทดสอบและโปรแกรมต้นแบบ ทดสอบเทียบเฉดสีและตรวจจุดดำกับรอยพลาสติกกับชิ้นงานตัวอย่าง 2 กลุ่มของลูกค้าในปี 2559 พร้อมรายงานผลทดสอบ
สรุปสั้น
- ระบบกล้องนี้คัดเฉดสีและตรวจจุดดำบนแผ่นกระดาษรีไซเคิล เราสร้างชุดทดสอบกับโปรแกรมต้นแบบ แล้วทดสอบกับชิ้นงานตัวอย่าง 2 กลุ่มของลูกค้าในปี 2559
- ระบบตรวจ 2 เรื่อง คือเฉดสี (ความสว่าง) ของแผ่นเทียบกับชิ้นงานต้นแบบ (Master) และความสะอาดของแผ่นจากจำนวนและขนาดของจุดดำกับรอยพลาสติก
- ชุดทดสอบใช้กล้อง Cube 5MP ไฟแท่ง (Bar Light) 2 หลอดที่คุมความสว่างด้วยชุด Lighting Control และหน่วยประมวลผล Medusa
- ในการทดสอบ โปรแกรมให้ผลว่า 1 แผ่นเฉดสีไม่ตรงกับ Master ของกลุ่ม และพบรอยพลาสติกกับจุดดำจำนวนมากบนแผ่นของกลุ่มเดียวกัน
- เป้าหมายออกแบบของเวลาตรวจคือประมาณ 3 วินาทีต่อแผ่นในโหมด Manual และประมาณ 1 วินาทีต่อแผ่นในโหมด Automatic ซึ่งต้องวัดซ้ำกับความเร็วของสายการผลิตจริง
โจทย์หน้างาน
ผู้ผลิตแผ่นกระดาษรีไซเคิลต้องการคัดแผ่นที่ความสว่าง (เฉดสี) ไม่เหมาะสมออกจากงานดี และประเมินความสะอาดของแผ่นจากจำนวนและขนาดของจุดดำหรือสิ่งแปลกปลอม คำถามก่อนลงทุนคือ กล้องทำ 2 งานนี้กับชิ้นงานจริงได้หรือไม่
สิ่งที่เราทำ
เราจัดชุดทดสอบด้วยกล้อง Cube 5MP ไฟแท่ง (Bar Light) 2 หลอดที่คุมความสว่างด้วยชุด Lighting Control และหน่วยประมวลผล Medusa แล้วเขียนโปรแกรมต้นแบบที่เทียบเฉดสีของแต่ละแผ่นกับชิ้นงานต้นแบบ และตรวจจำนวนกับขนาดของจุดดำและรอยพลาสติก โปรแกรมแสดงผล OK (ผ่าน) เป็นสีเขียว และ NG (ไม่ผ่าน) เป็นสีแดง
ผลทดสอบกับชิ้นงานจริง
ในการทดสอบกับชิ้นงานตัวอย่าง 2 กลุ่มของลูกค้า โปรแกรมให้ผลว่า 1 แผ่นเฉดสีไม่ตรงกับชิ้นงานต้นแบบของกลุ่ม และพบรอยพลาสติกกับจุดดำจำนวนมากบนแผ่นของกลุ่มเดียวกัน เป้าหมายออกแบบของเวลาตรวจคือประมาณ 3 วินาทีต่อแผ่นในโหมด Manual และประมาณ 1 วินาทีต่อแผ่นในโหมด Automatic ซึ่งต้องวัดซ้ำกับความเร็วของสายการผลิตจริง
ที่มาของโจทย์
ระบบนี้ใช้กล้องคัดแผ่นกระดาษรีไซเคิลตามเฉดสี และประเมินความสะอาดของแผ่นจากจุดดำบนผิว โจทย์คือพิสูจน์ก่อนลงทุนว่ากล้องทำ 2 งานนี้กับชิ้นงานจริงได้ ผู้ผลิตแผ่นกระดาษรีไซเคิลต้องการแยกแผ่นที่ความสว่างไม่เหมาะสมออกจากงานดี และต้องการวัดความสะอาดจากจำนวนและขนาดของจุดดำหรือสิ่งแปลกปลอมบนผิวกระดาษ
สีและความสะอาดเป็นสิ่งที่ลูกค้าปลายทางเห็นทันทีเมื่อรับแผ่นกระดาษ เมื่อเกณฑ์คัดแยกขึ้นกับสายตาของผู้ตรวจ การบอกเป็นเกณฑ์ที่ตรวจซ้ำได้ว่าแผ่นแบบไหนผ่านหรือไม่ผ่านจึงทำได้ยาก เราจึงเริ่มจากการทดสอบต้นแบบกับชิ้นงานตัวอย่างของลูกค้าในปี 2559
ข้อกำหนดและข้อจำกัด
ต้นแบบต้องตอบโจทย์ 2 ข้อของลูกค้า และทดสอบกับชิ้นงานตัวอย่างบนตู้ทดสอบ ข้อกำหนดและข้อจำกัดหลักมีดังนี้
- ตรวจความสว่าง (เฉดสี) ของแผ่นเพื่อแยกแผ่นที่ความสว่างเหมาะสมออกจากแผ่นที่ไม่เหมาะสม
- ประเมินความสะอาดของแผ่นจากจำนวนและขนาดของจุดดำและรอยพลาสติกบนผิว
- ใช้ชิ้นงานตัวอย่างของลูกค้า 2 กลุ่ม โดยแต่ละกลุ่มมีชิ้นงานต้นแบบ (Master) ของตัวเอง
- ทดสอบบนตู้ทดสอบที่คุมไฟส่องได้ ส่วนสภาพแสงและตำแหน่งติดตั้งในโรงงานต้องสำรวจแยกก่อนติดตั้ง
ระบบนี้คัดเฉดสีและตรวจจุดดำอย่างไร
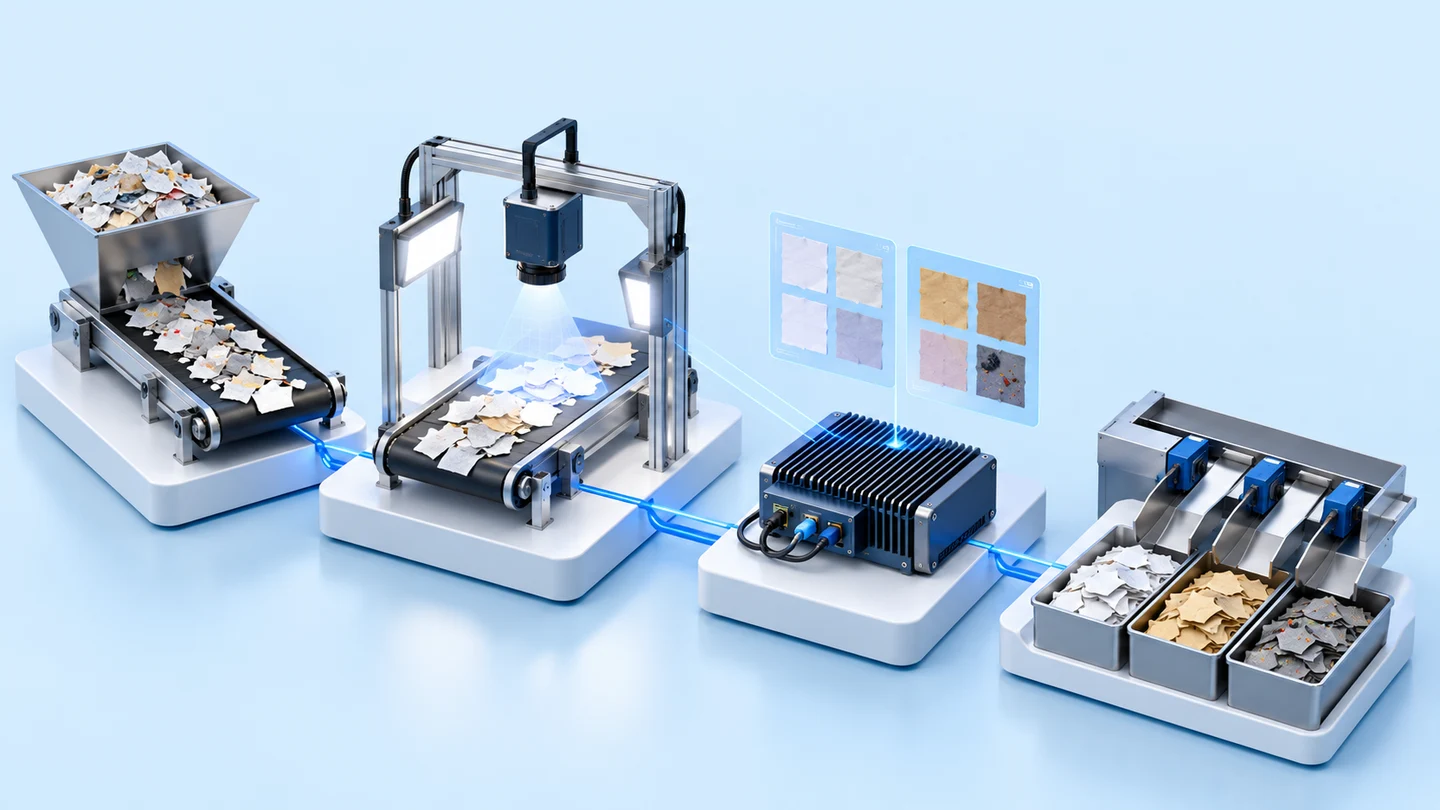
ต้นแบบนี้ถ่ายภาพแผ่นกระดาษทีละแผ่นภายใต้ไฟที่คุมความสว่าง แล้วใช้การประมวลผลภาพ (Image Processing) เทียบเฉดสีของแผ่นกับชิ้นงานต้นแบบ (Master) ของกลุ่ม และนับจุดดำกับรอยพลาสติกบนผิว ผลของแต่ละแผ่นแสดงเป็น OK (ผ่าน) หรือ NG (ไม่ผ่าน)
- 1
ควบคุมไฟส่อง
ไฟแท่ง (Bar Light) 2 หลอดส่องขนาบด้านข้างเลนส์และชิ้นงาน ชุดควบคุมไฟ (Lighting Control) ปรับความสว่างของไฟตามค่าที่กำหนด
- 2
ถ่ายภาพแผ่นกระดาษ
กล้อง Cube 5MP ติดบนตู้ทดสอบ ถ่ายภาพแผ่นกระดาษรีไซเคิลที่วางอยู่ด้านล่าง
- 3
ตั้งค่าและเลือกชิ้นงานต้นแบบ
ผู้ใช้ตั้งค่าความคมชัด โทนสี และความสว่างในหน้า Setting ของโปรแกรม แล้วกำหนด Master ของแต่ละกลุ่มชิ้นงานไว้เป็นตัวอ้างอิง
- 4
เทียบเฉดสีและตรวจจุดดำ
หน่วยประมวลผล Medusa เทียบเฉดสีของแผ่นกับ Master แล้วแสดง OK เป็นสีเขียวหรือ NG เป็นสีแดง พร้อมตรวจจำนวนและขนาดของจุดดำกับรอยพลาสติกบนแผ่น
ชิ้นงานต้นแบบ (Master) คืออะไร
ชิ้นงานต้นแบบคือแผ่นที่ใช้เป็นตัวอ้างอิงในการเทียบเฉดสี แผ่นที่เฉดสีตรงกับ Master ของกลุ่มได้ผล OK ส่วนแผ่นที่เฉดสีต่างออกไปได้ผล NG
เราเลือกเทียบกับ Master ของแต่ละกลุ่ม เพราะโจทย์ของลูกค้าคือแยกแผ่นที่ต่างจากแผ่นอ้างอิงของกลุ่มนั้น ในงานเทียบเฉดสี ความสว่างที่กล้องเห็นขึ้นกับไฟที่ส่องด้วย ชุดทดสอบจึงคุมไฟแท่งด้วยชุด Lighting Control
สิ่งที่เราสร้างและทดสอบ
เราสร้างชุดทดสอบและโปรแกรมต้นแบบ แล้วทดสอบกับชิ้นงานตัวอย่างของลูกค้า รายละเอียดมีดังนี้
- ชุดทดสอบ: กล้อง Cube 5MP บนตู้ทดสอบ ไฟแท่ง 2 หลอดพร้อมชุด Lighting Control และหน่วยประมวลผล Medusa
- โปรแกรมต้นแบบที่มีหน้า Login, Process และ Setting
- การทดสอบกับชิ้นงานตัวอย่างของลูกค้า ทั้งการเทียบเฉดสีและการตรวจจุดดำกับรอยพลาสติก
- รายงานผลทดสอบ และแบบของระบบเต็ม: รายงานคัดแยกงานดีและงานเสีย และโหมด Manual กับ Automatic
รายละเอียดผลทดสอบกับชิ้นงานจริง
ในการทดสอบกับชิ้นงานตัวอย่าง 2 กลุ่มของลูกค้า โปรแกรมให้ผลว่า 1 แผ่นเฉดสีไม่ตรงกับ Master ของกลุ่ม ส่วนแผ่นอื่นได้ผลว่าตรงกับ Master ของกลุ่มตัวเอง การตรวจความสะอาดพบรอยพลาสติกกับจุดดำจำนวนมากบนแผ่นของกลุ่มเดียวกัน ผลนี้เป็นผลจากตู้ทดสอบที่คุมไฟส่อง เอกสารไม่ได้ยืนยันแยกว่าแผ่นนั้นเฉดสีผิดจริง และผลในสายการผลิตต้องวัดใหม่ภายใต้แสงของหน้างาน
เป้าหมายออกแบบของเวลาตรวจคือประมาณ 3 วินาทีต่อแผ่นในโหมด Manual (ผู้ใช้ควบคุมการตรวจเอง) และประมาณ 1 วินาทีต่อแผ่นในโหมด Automatic (ระบบตรวจอัตโนมัติ) ทั้งสองค่าต้องวัดซ้ำกับความเร็วของสายการผลิตจริง
ขอบเขตของผลทดสอบ
ผลนี้ได้จากชิ้นงานตัวอย่าง 2 กลุ่มบนตู้ทดสอบที่คุมไฟส่องได้ ก่อนติดตั้งในสายการผลิต ต้องสำรวจสภาพแวดล้อมและตำแหน่งติดตั้งในโรงงาน แล้วทดสอบไฟกับชิ้นงานจริงใหม่
สิ่งที่เราเรียนรู้
งานนี้ให้หลักการ 3 ข้อสำหรับงานตรวจเฉดสีและความสะอาดของชิ้นงานแผ่นเรียบด้วยกล้อง
- คุมแสงก่อนเทียบสี ความสว่างที่กล้องเห็นขึ้นกับไฟที่ส่องด้วย การเทียบเฉดสีจึงเชื่อได้เมื่อไฟคงที่และปรับค่าได้ ไม่ใช่เมื่อมีแค่กล้องที่ละเอียด
- ตั้งเกณฑ์จากชิ้นงานอ้างอิงที่ตกลงกันแล้ว แต่ละกลุ่มชิ้นงานควรมี Master ของตัวเอง และก่อนใช้งานจริง Master ควรเป็นแผ่นที่ลูกค้ายอมรับ ผล OK หรือ NG จึงมีความหมายเดียวกันทุกครั้ง
- ผลในตู้ทดสอบยังไม่ใช่ผลในสายการผลิต ก่อนติดตั้งจริงต้องสำรวจสภาพแสงและตำแหน่งติดตั้งในโรงงาน และวัดเวลาตรวจต่อแผ่นกับความเร็วของสายจริง
นำแนวทางนี้ไปใช้กับโรงงานของคุณได้อย่างไร
ถ้าโรงงานของคุณต้องคัดชิ้นงานแผ่นเรียบตามเฉดสีหรือความสว่าง หรือต้องการเกณฑ์ความสะอาดจากจุดดำแทนการตัดสินด้วยสายตา คุณใช้แนวทางเดียวกับต้นแบบนี้ได้ คือคุมไฟส่อง เทียบกับ Master ของแต่ละกลุ่ม และนับจุดบนผิว ส่วนที่ต้องปรับคือไฟส่องและเกณฑ์ตัดสิน เมื่อชิ้นงานหรือหน้างานของคุณต่างจากงานนี้
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของระบบ | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| ไฟส่องและกล้อง | การส่องด้วยไฟแท่งที่คุมความสว่างได้ และกล้องมองลงที่ชิ้นงาน | ชิ้นงานต่างสีหรือต่างผิว ต้องทดสอบไฟกับชิ้นงานจริงใหม่ เพราะผิวต่างกันสะท้อนแสงต่างกัน |
| การเทียบเฉดสี | การเทียบแต่ละแผ่นกับ Master ของกลุ่ม และแสดงผล OK / NG | โรงงานของคุณยังไม่มี Master ที่ลูกค้ายอมรับ ต้องตกลงชิ้นงานอ้างอิงก่อน |
| การตรวจความสะอาด | การนับจำนวนและวัดขนาดของจุดดำและรอยบนผิว | ต้องกำหนดใหม่ว่าจุดขนาดเท่าไรและจำนวนเท่าไรจึงถือว่าไม่ผ่าน |
| การติดตั้ง | ขั้นตอนทดสอบกับชิ้นงานตัวอย่างบนตู้ทดสอบก่อนลงทุนระบบเต็ม | จะติดตั้งในสายการผลิตจริง ต้องสำรวจสภาพแสง ตำแหน่งติดตั้ง และความเร็วของสายก่อน |
- เตรียมชิ้นงานตัวอย่างทั้งแผ่นที่ดีและแผ่นที่เสีย พร้อม Master ของแต่ละกลุ่ม เพื่อใช้ทดสอบและตั้งเกณฑ์
- เลือกว่าจะใช้โหมดที่ผู้ใช้ควบคุมเอง หรือโหมดอัตโนมัติ แล้วเทียบเวลาตรวจต่อแผ่นกับความเร็วของสายการผลิต
- วางแผนว่าผลคัดแยกจะส่งต่ออย่างไร เช่น ใช้รายงานให้คนคัดออก หรือต่อเข้ากับกลไกคัดแยกของสายการผลิต
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
ระบบรู้ได้อย่างไรว่าแผ่นไหนเฉดสีผิด
ระบบเทียบภาพของแต่ละแผ่นกับชิ้นงานต้นแบบ (Master) ของกลุ่มที่ตั้งไว้ โดยถ่ายภาพภายใต้ไฟที่คุมความสว่าง แผ่นที่เฉดสีตรงกับ Master แสดงผล OK (ผ่าน) เป็นสีเขียว แผ่นที่ไม่ตรงแสดงผล NG (ไม่ผ่าน) เป็นสีแดง
ตรวจความสะอาดของแผ่นได้แค่ไหน
ในการทดสอบ โปรแกรมตรวจจำนวนและขนาดของจุดดำกับรอยพลาสติกบนแผ่น และพบรอยพลาสติกกับจุดดำจำนวนมากบนแผ่นของกลุ่มหนึ่ง เกณฑ์ว่าแผ่นไหนผ่านต้องกำหนดร่วมกับโรงงานจากชิ้นงานจริง
ตรวจได้เร็วแค่ไหนต่อแผ่น
เป้าหมายออกแบบคือประมาณ 3 วินาทีต่อแผ่นในโหมด Manual และประมาณ 1 วินาทีต่อแผ่นในโหมด Automatic ทั้งสองค่าต้องวัดซ้ำกับความเร็วของสายการผลิตจริงก่อนใช้งาน
ต้องเตรียมอะไรจากฝั่งโรงงานก่อนทดสอบ
เตรียมชิ้นงานตัวอย่างทั้งแผ่นที่ดีและแผ่นที่เสีย พร้อม Master ของแต่ละกลุ่มที่ลูกค้ายอมรับ กำหนดว่าจุดดำขนาดเท่าไรและจำนวนเท่าไรจึงถือว่าไม่ผ่าน และแจ้งความเร็วของสายการผลิตกับตำแหน่งที่จะติดตั้งกล้อง
ถ้าต้องการระบบแบบนี้ ราคาเท่าไร
ไม่มีราคามาตรฐาน ราคาขึ้นกับชิ้นงานตัวอย่าง เกณฑ์คัดแยก ความเร็วของสายการผลิต และสภาพหน้างาน ติดต่อเราเพื่อขอใบเสนอราคา