Sistem kamera untuk memeriksa retakan genteng atap bergelombang pada 2 lini produksi, untuk pabrik bahan bangunan
Pelanggan: Grup manufaktur besar di Thailand
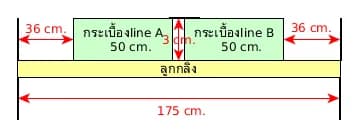
Kasus ini adalah sistem Machine Vision (inspeksi dengan kamera dan perangkat lunak pemrosesan gambar) yang memeriksa retakan pada genteng atap bergelombang saat bergerak di atas rol konveyor. Kami memasang 8 set kamera dan pemrosesan gambar pada 2 lini produksi di pabrik bahan bangunan, menggunakan lampu LED dengan tingkat kecerahan yang diatur menurut warna genteng, dan melakukan uji operasi di lapangan pada tahun 2017.
- Industri
- Manufaktur umum
- Tahun
- 2016–2017
- lingkup pekerjaan
- Merancang rangka mesin, sirkuit, dan sistem lampu LED; memasang 8 set kamera dan unit pemrosesan gambar (4 set per lini) pada 2 lini produksi; mengembangkan program pencarian retak; mengonfigurasi genteng gelombang ganda ukuran 50x120 dan 50x150 cm dengan total 12 warna; melakukan uji operasi di lokasi; dan menyusun dokumen serah terima beserta manual. Spesifikasi proyek menargetkan deteksi retak berukuran sekitar 0.5 cm.
Ringkasan
- Sistem Machine Vision untuk inspeksi retak genteng atap gelombang ganda terpasang di seluruh 2 lini produksi pabrik bahan bangunan, dengan 8 set kamera dan unit pemrosesan gambar (4 set per lini)
- Lampu LED dengan kontrol kecerahan PWM diatur levelnya secara terpisah menurut warna genteng, dan kami menyetel sensor untuk genteng 12 warna, karena pencahayaan yang cocok untuk satu warna mungkin tidak cocok untuk warna lain
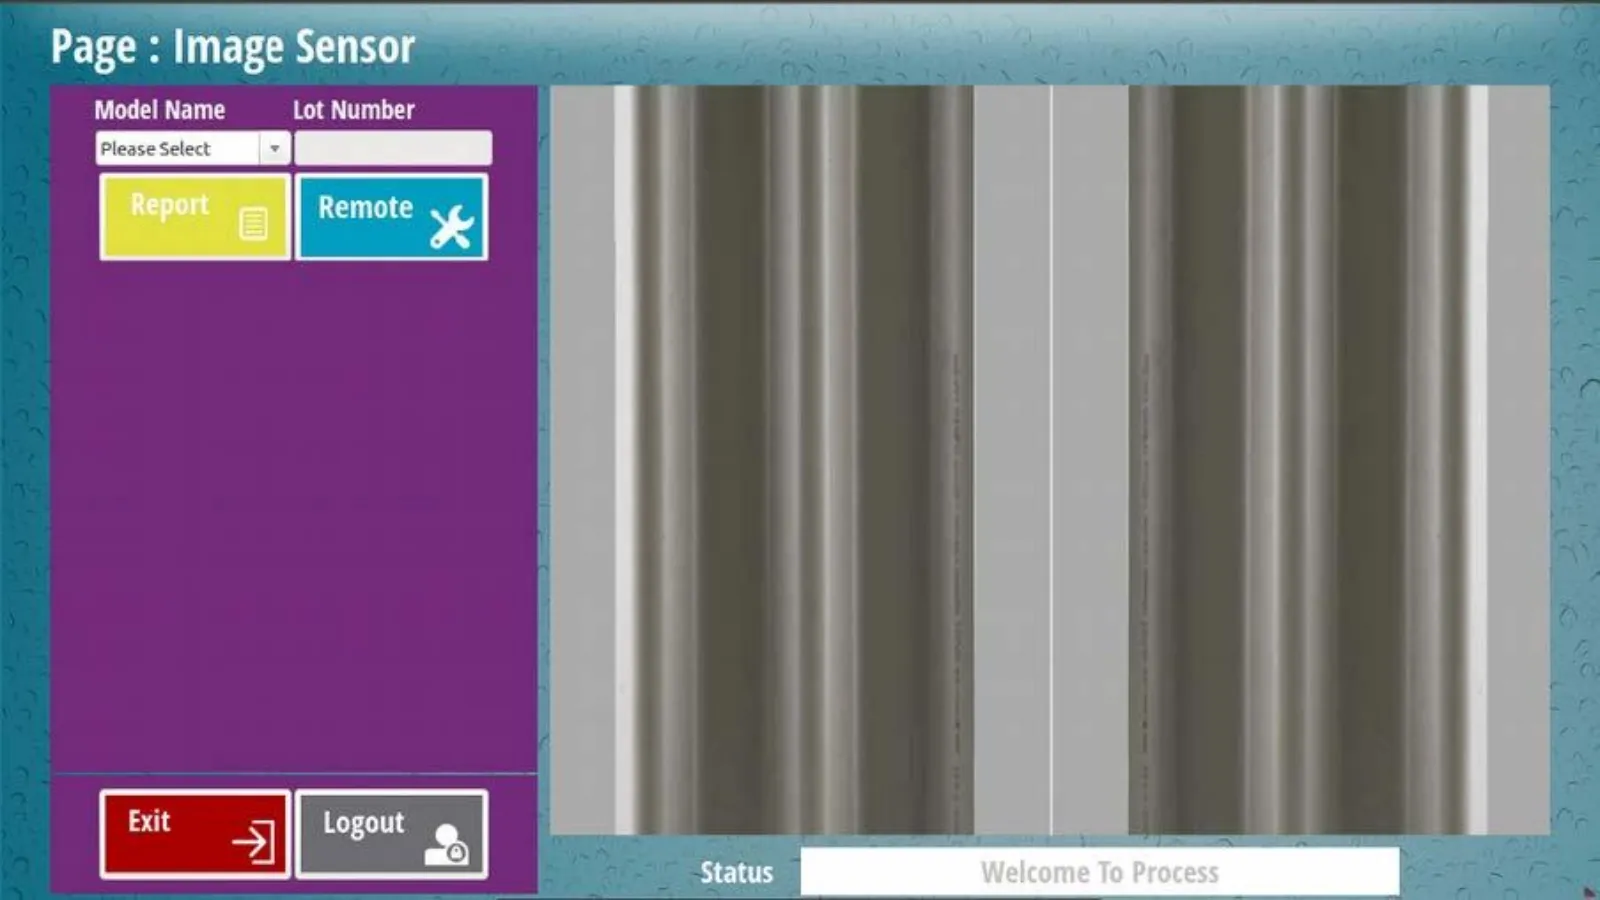
- Perintah penyesuaian lampu dari komputer pusat (Center) melalui jaringan LAN memiliki catatan pengujian di lini B, sedangkan layar program memungkinkan pemilihan model produk, pengisian nomor lot, dan pembukaan laporan hasil inspeksi
- Hasil pengujian yang dapat dikonfirmasi: sistem lulus pemeriksaan perangkat, uji operasi, dan pengujian sesuai manual program di lokasi pada tahun 2017, dan proyek telah ditutup
- Spesifikasi proyek menargetkan deteksi retak berukuran sekitar 0.5 cm. Paket dokumen mencakup format laporan Cpk, tetapi belum ada dokumen yang mengonfirmasi hasil pengujian terhadap target ini secara langsung
Permasalahan di lapangan
Pabrik perlu mendeteksi retak pada genteng atap gelombang ganda yang berjalan di atas rol konveyor pada 2 lini produksi yang berdampingan. Genteng tersedia dalam banyak warna, sehingga pencahayaan yang membuat retak terlihat jelas pada satu warna mungkin tidak cocok untuk warna lain.
Apa yang kami lakukan
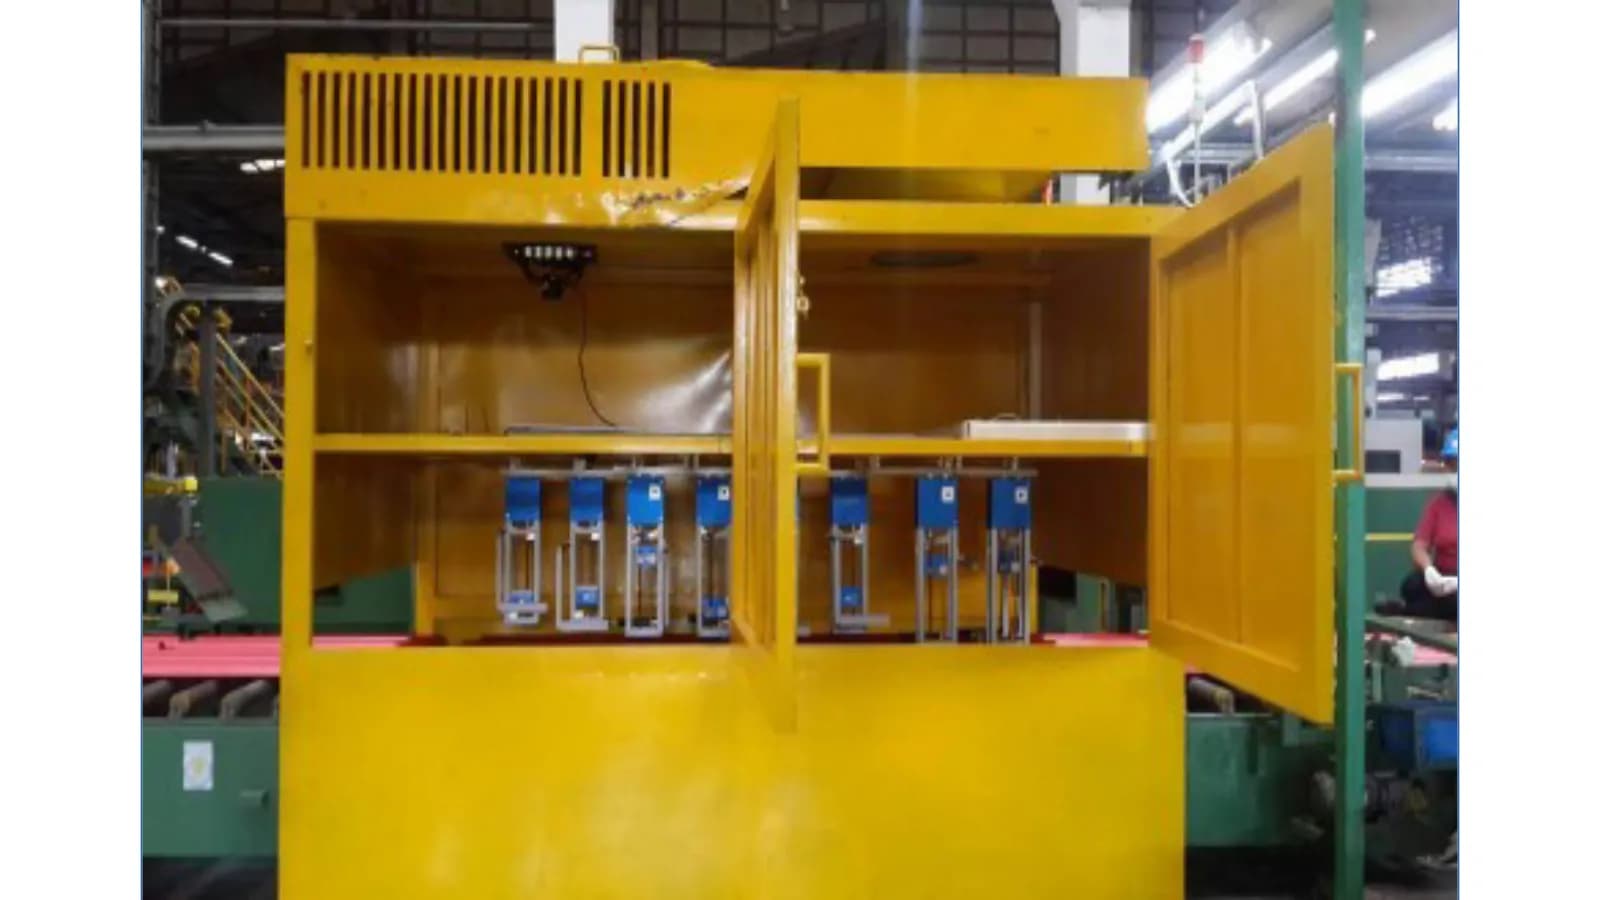
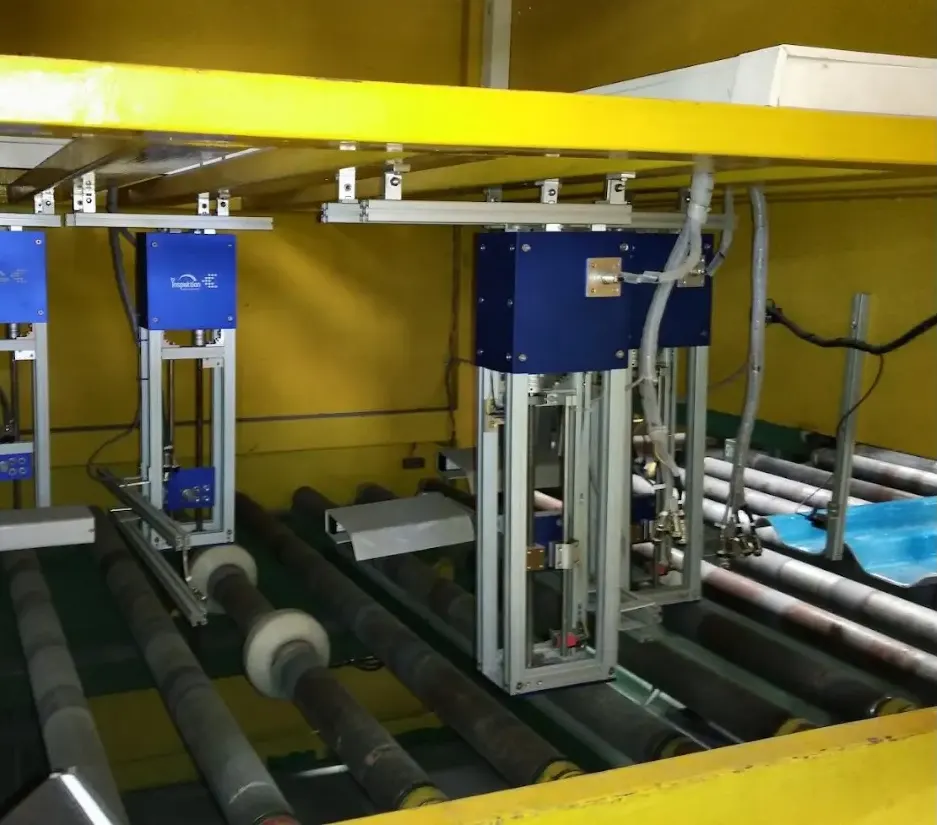
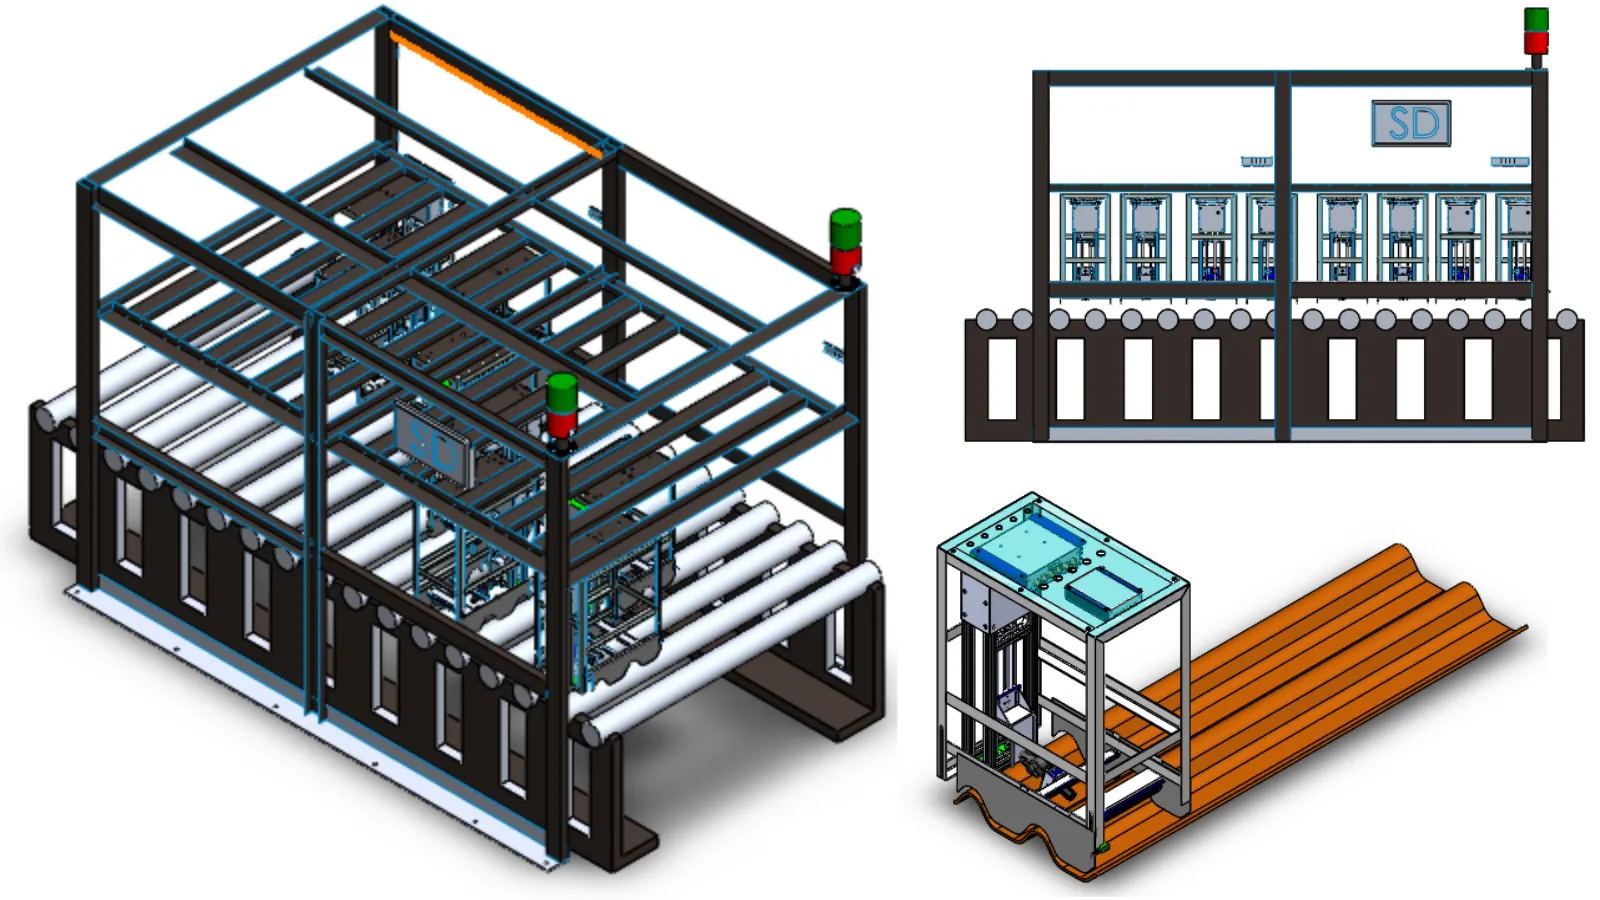
Kami merancang rangka mesin inspeksi yang melintang di atas rol konveyor seluruh 2 lini, memasang kamera beserta unit pemrosesan gambar sebanyak 4 set per lini, total 8 set, dan menggunakan lampu LED dengan kontrol kecerahan PWM yang levelnya diatur terpisah menurut warna genteng. Layar program memungkinkan pemilihan model produk, pengisian nomor lot, dan pembukaan laporan hasil inspeksi.
- Sensor cahaya (Opto Sensor)Mendeteksi genteng yang lewat
- Kamera Image Sensor+ Lampu LED dengan kontrol kecerahan PWM
- Unit pemrosesan gambar (Processing Unit)Program pencarian retak
- Komputer pusat (Center)Perintah penyesuaian lampu melalui LAN (diuji di lini B)
- Layar program dan laporan hasil inspeksi
Hasil
Kami memasang set inspeksi retak di seluruh 2 lini produksi, menyetel sensor untuk genteng 12 warna, dan melakukan uji operasi sesuai manual program di lokasi pada tahun 2017. Pekerjaan diserahterimakan beserta dokumen dan manual, dan proyek telah ditutup.
Latar belakang permasalahan
Tantangan dalam kasus ini adalah mendeteksi retak pada genteng atap gelombang ganda dengan kamera saat genteng berjalan di atas rol konveyor pada 2 lini produksi yang berdampingan. Pelanggan adalah pabrik bahan bangunan yang memproduksi genteng dalam banyak warna, mulai dari abu-abu, merah, hijau, hingga warna kilau mutiara.
Warna genteng membuat tantangan ini lebih sulit daripada inspeksi benda kerja satu warna. Pencahayaan yang membuat retak terlihat jelas pada genteng satu warna mungkin tidak cocok untuk warna lain, sehingga sistem harus menyesuaikan pencahayaan menurut produk yang sedang diproduksi.
Persyaratan dan batasan
Sistem harus menginspeksi genteng saat berjalan di atas rol konveyor. Persyaratan utama dan kondisi lokasi yang harus ditangani adalah sebagai berikut
- Dapat menginspeksi seluruh 2 lini produksi yang berdampingan, dengan rangka mesin inspeksi yang dipasang melintang di atas rol konveyor
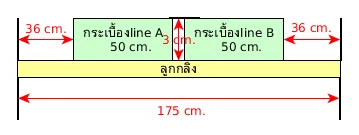
- Mendukung genteng gelombang ganda 2 ukuran, yaitu 50x120 cm dan 50x150 cm
- Mendukung genteng 12 warna, dan setiap warna memerlukan penyetelan sensor dan pengaturan level lampu secara terpisah
- Spesifikasi proyek menargetkan deteksi retak berukuran sekitar 0.5 cm
- Cahaya dari luar kabin tidak boleh mengganggu titik deteksi genteng dan titik pengambilan gambar, karena di lokasi terdapat cahaya luar yang mengenai genteng di beberapa titik
Bagaimana sistem ini menginspeksi retak pada genteng berbagai warna
Sistem ini menginspeksi retak pada genteng berbagai warna dengan lampu LED yang level kecerahannya diatur terpisah menurut warna, lalu kamera dan unit pemrosesan gambar di setiap titik mencari retak dari gambar. Setiap lini memiliki kamera beserta unit pemrosesan gambar (Processing Unit) sebanyak 4 set per lini, total 8 set, dan semua set terhubung ke komputer pusat (Center) melalui jaringan LAN.
Kami memilih menyesuaikan pencahayaan alih-alih memakai satu nilai pencahayaan untuk semua warna, karena permukaan dengan warna berbeda memantulkan cahaya secara berbeda. Lampu LED dengan kontrol kecerahan PWM dapat diatur levelnya secara halus dan nilai sebelumnya dapat dipanggil untuk digunakan kembali, sehingga sistem dirancang untuk menyimpan nilai level lampu setiap warna agar dapat digunakan kembali saat warna produksi berganti.
- 1
Mendeteksi genteng yang lewat
Sensor cahaya (Opto Sensor) mendeteksi adanya genteng yang melewati titik inspeksi
- 2
Pencahayaan menurut warna genteng
Lampu LED menggunakan level kecerahan yang telah diatur untuk warna yang sedang diproduksi. Komputer pusat mengirim perintah penyesuaian level lampu ke unit pemrosesan gambar, dengan catatan pengujian di lini B
- 3
Pengambilan gambar dan pencarian retak
Kamera Image Sensor mengambil gambar permukaan genteng, lalu unit pemrosesan gambar menggunakan program pencarian retak untuk memeriksa gambar tersebut
- 4
Tampilan hasil dan penyimpanan laporan
Layar program memungkinkan pengguna memilih nama model produk (Model Name), mengisi nomor lot (Lot Number), dan membuka menu laporan (Report) untuk melihat hasil inspeksi
Apa itu PWM
PWM (Pulse Width Modulation) adalah pengendalian kecerahan lampu LED dengan menyalakan dan mematikan lampu secara sangat cepat serta mengatur proporsi waktu lampu menyala. Cara ini memungkinkan level kecerahan diatur secara halus dan nilai sebelumnya dipanggil untuk digunakan kembali, sehingga cocok untuk pekerjaan yang harus mengubah pencahayaan menurut warna atau model benda kerja.
Hasil serah terima
Kami menyerahkan set inspeksi retak untuk 2 lini produksi, mulai dari rangka mesin dan sirkuit hingga program dan dokumen. Item utamanya adalah sebagai berikut
- Rangka mesin inspeksi yang melintang di atas rol konveyor seluruh 2 lini, dengan rangka mesin, sirkuit, dan pengkabelan yang kami rancang
- Kamera Image Sensor dan unit pemrosesan gambar sebanyak 8 set, 4 set per lini
- Sensor cahaya (Opto Sensor) untuk mendeteksi genteng yang lewat
- Lampu LED dengan kontrol kecerahan PWM beserta nilai pengaturan untuk genteng 12 warna
- Komputer pusat (Center) yang terhubung ke semua set melalui jaringan LAN
- Program pencarian retak, serta layar untuk memilih model produk, mengisi nomor lot, dan membuka laporan hasil inspeksi
- Dokumen serah terima beserta manual, serta format laporan kemampuan proses (Cpk) dalam paket dokumen pekerjaan
Hasil yang dapat dikonfirmasi dari pengujian di lokasi
Hasil yang dapat dikonfirmasi adalah kami memasang set inspeksi retak di seluruh 2 lini produksi, menyetel sensor untuk genteng 12 warna, dan sistem lulus pemeriksaan perangkat, uji operasi, serta pengujian sesuai manual program di lokasi pada tahun 2017. Pekerjaan diserahterimakan beserta dokumen dan manual, dan proyek telah ditutup.
Kasus ini tidak memiliki angka pengukuran hasil bisnis, sehingga kami hanya melaporkan hasil yang didukung dokumen. Perintah penyesuaian lampu dari komputer pusat memiliki catatan pengujian di lini B, sedangkan untuk target deteksi retak berukuran sekitar 0.5 cm belum ada dokumen yang menampilkan hasil pengujian terhadap target ini secara langsung. Sistem dalam kasus ini berfungsi mencari retak dan menampilkan laporan hasil inspeksi; penyingkiran genteng dari lini tidak termasuk hasil yang dapat dikonfirmasi dari pekerjaan ini.
Apa itu Cpk
Cpk (Process Capability Index) adalah indeks yang menunjukkan seberapa konsisten hasil pengukuran proses berada dalam rentang yang dapat diterima. Indeks ini dihitung dari nilai rata-rata, simpangan baku, serta batas atas dan batas bawah spesifikasi. Dalam kasus ini, format laporan Cpk ada dalam paket dokumen pekerjaan, tetapi tidak digunakan sebagai hasil kelulusan kriteria inspeksi retak.
Pelajaran yang kita dapatkan
Pekerjaan ini memberikan prinsip-prinsip berikut untuk inspeksi permukaan benda kerja dengan kamera pada lini yang memproduksi banyak warna
- Nilai pengaturan pencahayaan adalah nilai milik setiap produk, bukan nilai milik mesin. Jika satu lini memproduksi banyak warna, level lampu harus disimpan terpisah menurut warna, dan warna yang ditambahkan kemudian harus disetel dan diuji ulang sebelum digunakan
- Titik deteksi benda kerja harus berada dalam kondisi pencahayaan yang terkendali, sama seperti titik pengambilan gambar. Dalam pekerjaan ini, cahaya dari luar kabin yang mengenai genteng membuat sensor cahaya tidak dapat mendeteksi genteng di beberapa titik
- Target inspeksi harus disertai metode uji yang mengukur nilai yang sama dengan target, dan harus diuji ulang jika lingkup pekerjaan berubah. Dalam pekerjaan ini, format laporan dalam paket dokumen tidak menampilkan hasil yang dibandingkan langsung dengan target ukuran retak
Cara menerapkan pendekatan ini di pabrik Anda
Jika pabrik Anda perlu mendeteksi retak atau cacat pada permukaan material lembaran yang berjalan di atas rol konveyor, Anda dapat menggunakan pendekatan yang sama dengan kasus ini, yaitu mendeteksi benda kerja, memberi pencahayaan menurut warna produk, mengambil gambar, dan mencari cacat dengan unit pemrosesan gambar di setiap titik. Yang perlu disesuaikan adalah jarak kamera, nilai pengaturan pencahayaan, dan metode inspeksi, jika benda kerja atau cacatnya berbeda dari kasus ini.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Pengambilan gambar di atas rol | Rangka mesin yang melintang di atas rol, kamera, dan sensor cahaya pendeteksi benda kerja | Jika ukuran atau bentuk benda kerja berbeda dari genteng gelombang ganda, jarak kamera dan jumlah titik kamera harus dirancang ulang |
| Pencahayaan | Lampu LED dengan kontrol kecerahan PWM dan nilai pengaturan terpisah menurut warna | Jika warna atau permukaan benda kerja berbeda dari kasus ini, penyetelan dan pengujian harus dilakukan dengan benda kerja asli untuk setiap warna |
| Pencarian cacat | Pengambilan gambar lalu pemrosesan di unit pemrosesan setiap kamera | Jika cacat yang harus diinspeksi bukan retak, metode inspeksi baru harus dikembangkan dan diuji |
| Pengendalian dari titik pusat | Komputer pusat yang terhubung ke semua set melalui LAN | Jika ingin menyesuaikan nilai beberapa lini dari satu titik, perintah harus diuji pada semua lini sebelum penerimaan pekerjaan |
| Laporan dan konektivitas | Layar pemilihan model produk, nomor lot, dan laporan hasil inspeksi | Jika hasil inspeksi harus dikirim ke mesin di lini atau sistem lain, titik koneksi sinyal dan metode pengujian harus ditetapkan dalam lingkup pekerjaan |
- Kumpulkan daftar semua model dan warna produk sebelum memulai, dan gunakan nama yang sama dengan yang benar-benar dipakai di pabrik
- Tetapkan sejak awal ukuran cacat yang harus terdeteksi dan metode uji penerimaan yang mengukur nilai yang sama
- Cegah cahaya dari luar agar tidak mencapai titik deteksi benda kerja maupun titik pengambilan gambar
- Siapkan perawatan kondisi lokasi, termasuk panas di dalam kabin, debu yang perlu dibersihkan, dan kestabilan kabel jaringan setiap set kamera
- Tetapkan tanggal pelatihan pengguna dalam rencana serah terima sejak awal
Siapkan sampel benda kerja untuk semua warna
Penyetelan sistem memerlukan benda kerja asli dari semua warna yang diproduksi, baik lembar normal maupun lembar yang retak. Jika Anda menyiapkan sampel lengkap lebih cepat, tim dapat mengatur level lampu dan menguji program pencarian retak lebih cepat.
Baca selengkapnya
- Layanan pengembangan sistem khusus
- Layanan instalasi sistem dan perangkat di lokasi
- Layanan konsultasi dan perancangan sistem
- Studi kasus sistem perbandingan gradasi warna benda kerja dengan kamera
- Studi kasus sistem inspeksi seam kaleng Double Seam Inspection System
- Artikel: Apa perbedaan AI Vision Inspection dan mata manusia
- Artikel: Memilih Task Cam atau sistem Machine Vision yang dirancang khusus
Gambar sistem dan cara kerjanya
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Apakah sistem ini dapat digunakan untuk ubin keramik
Kasus ini bukan ubin keramik. Sistem ini menginspeksi retak pada genteng atap gelombang ganda berukuran 50x120 cm dan 50x150 cm. Jika Anda ingin menginspeksi jenis material lain, kami perlu melihat karakteristik permukaan dan cacat yang ingin diinspeksi terlebih dahulu, baru dapat menentukan bagaimana kamera dan pencahayaan harus dirancang.
Bagaimana genteng berbagai warna dapat menggunakan sistem yang sama
Sistem menyimpan level lampu LED secara terpisah menurut warna genteng, dan dalam kasus ini kami menyetel sensor untuk genteng 12 warna. Komputer pusat (Center) mengirim perintah penyesuaian lampu, dengan catatan pengujian di lini B. Jika pabrik menambah warna baru, nilai pengaturan warna tersebut harus ditambahkan ke sistem dan diuji sebelum digunakan.
Apakah sistem menyingkirkan sendiri genteng yang retak dari lini
Sistem dalam kasus ini berfungsi mendeteksi retakan dan menampilkan laporan hasil inspeksi. Penyortiran genteng keluar dari lini tidak termasuk dalam hasil yang dapat dikonfirmasi pada pekerjaan ini. Jika Anda ingin mengirim hasil inspeksi ke mesin di lini, titik koneksi sinyal, metode pengujian, dan pihak yang bertanggung jawab atas keputusan harus ditetapkan dalam lingkup pekerjaan sejak awal.
Kapan proyek ini dikerjakan dan bagaimana statusnya?
Kami mengerjakan proyek ini pada tahun 2016–2017, memasang set inspeksi di seluruh 2 lini produksi, melakukan uji pengoperasian sesuai panduan program di lokasi pada tahun 2017, dan proyek telah ditutup.
Berapa harganya untuk sistem seperti ini?
Sistem inspeksi dengan kamera yang dirancang khusus tidak memiliki harga standar. Kami memperkirakan harga berdasarkan jumlah lini, jumlah titik kamera, jenis dan warna benda kerja, serta ukuran cacat yang harus terdeteksi. Hubungi kami untuk meminta penawaran harga.