建材工場向け、2生産ラインで波形屋根瓦のひび割れを検査するカメラシステム
顧客: タイの大手製造業グループ
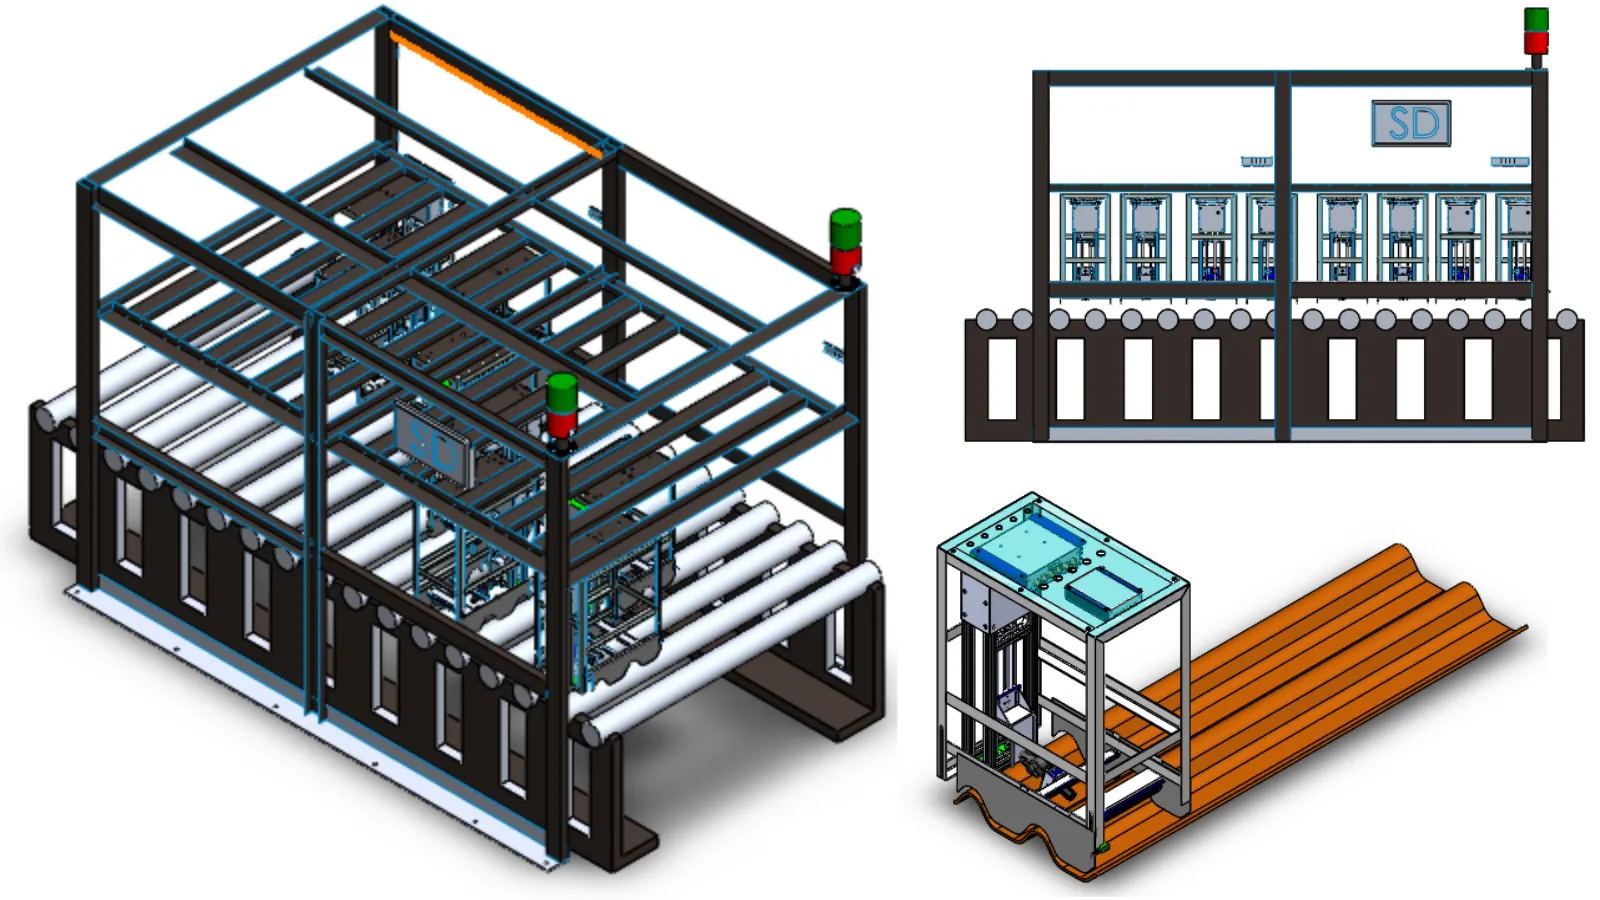
この事例は、搬送ローラー上を移動する波形屋根瓦のひび割れを検査するMachine Visionシステム(カメラと画像処理ソフトウェアによる検査)です。建材工場の2生産ラインにカメラと画像処理のセットを8組設置し、瓦の色ごとに明るさを設定したLED照明を使用して、2017年に現場で試運転を行いました。
- 業界
- 一般製造業
- 年
- 2016~2017年
- 業務範囲
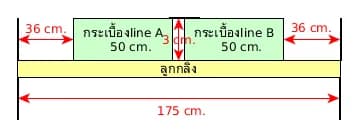
- 検査機フレーム、回路、LED照明システムの設計。2本の生産ラインへのカメラと画像処理ユニット8セット(ラインごとに4セット)の設置。ひび割れ検出プログラムの開発。50x120および50x150 cmの二重波形瓦、計12色の設定。現地での試運転。マニュアルを含む納品文書の作成。プロジェクト仕様では、約0.5 cmのひび割れの検出を目標としています。
要約
- 二重波形屋根瓦のひび割れを検査するMachine Visionシステムを、建材工場の2本の生産ライン全体に、カメラと画像処理ユニット8セット(ラインごとに4セット)で設置しました
- PWMで明るさを制御するLED照明は瓦の色ごとに照明レベルを設定し、当社は12色の瓦に合わせてセンサーを調整しました。ある色に適した光が別の色には適さない場合があるためです
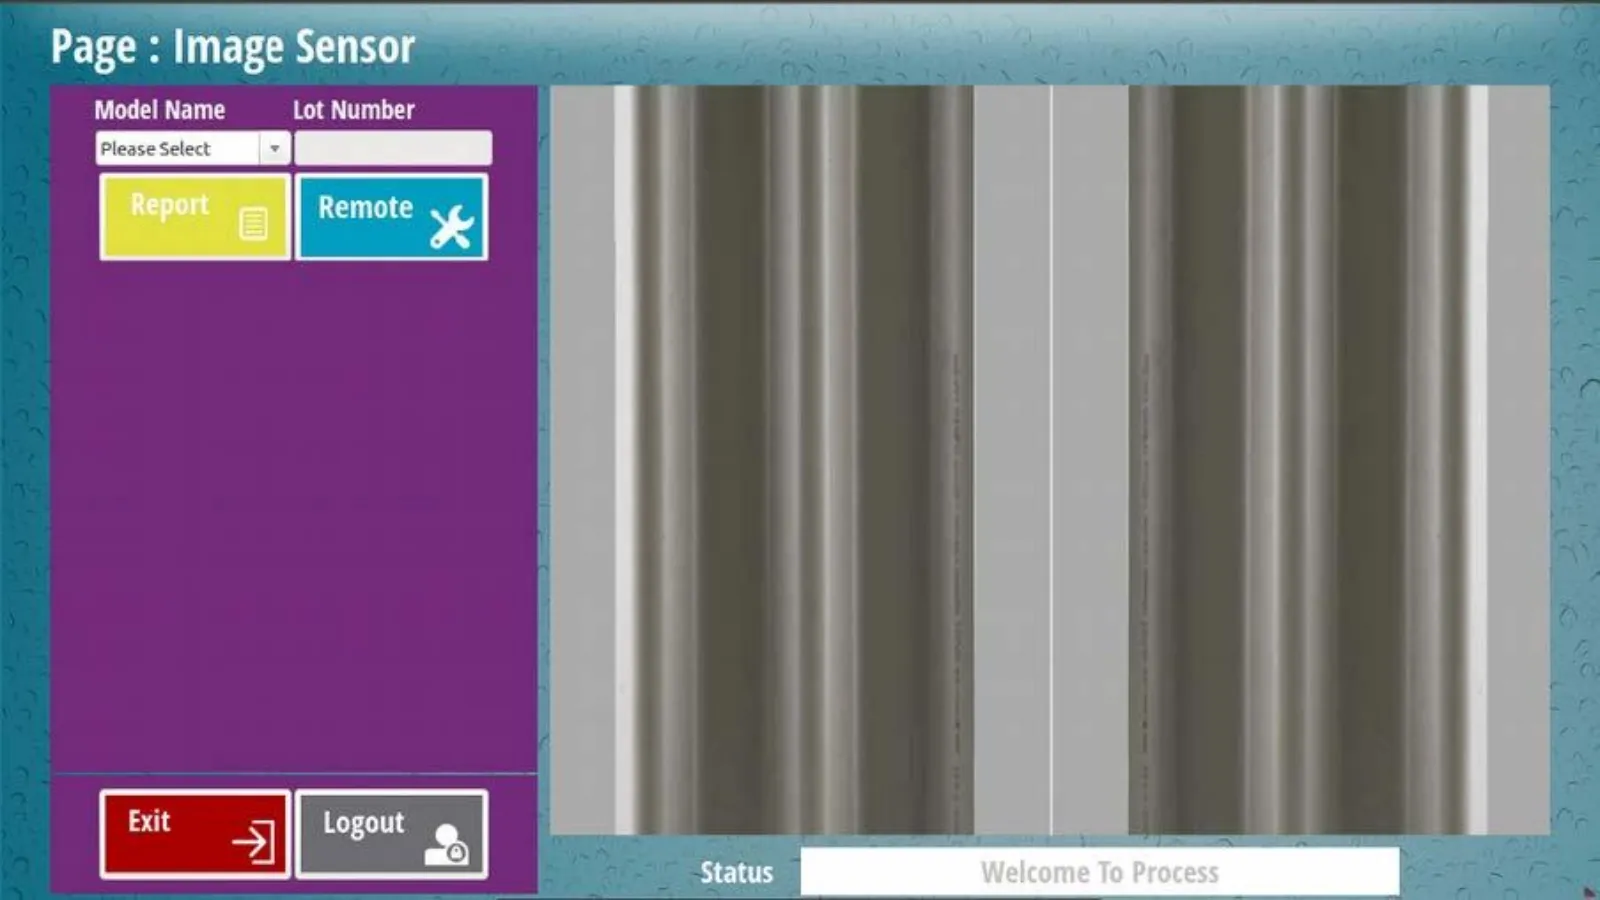
- 中央機(Center)からLANネットワーク経由で照明を調整する指示については、ラインBでの試験記録があります。プログラム画面では、製品モデルの選択、ロット番号の入力、検査結果レポートの閲覧ができます
- 確認できた試験結果: システムは2017年に現地で機器検査、試運転、プログラムマニュアルに沿った試験に合格し、プロジェクトは完了しています
- プロジェクト仕様では約0.5 cmのひび割れの検出を目標としています。文書一式にはCpkレポート様式が含まれていますが、この目標に対する試験結果を直接裏付ける文書はまだありません
現場の課題
工場では、並んで配置された2本の生産ラインの搬送ローラー上を流れる二重波形屋根瓦のひび割れを検査する必要がありました。瓦には複数の色があるため、ある色でひび割れをはっきり見せる光が別の色には適さない場合があります。
当社の取り組み
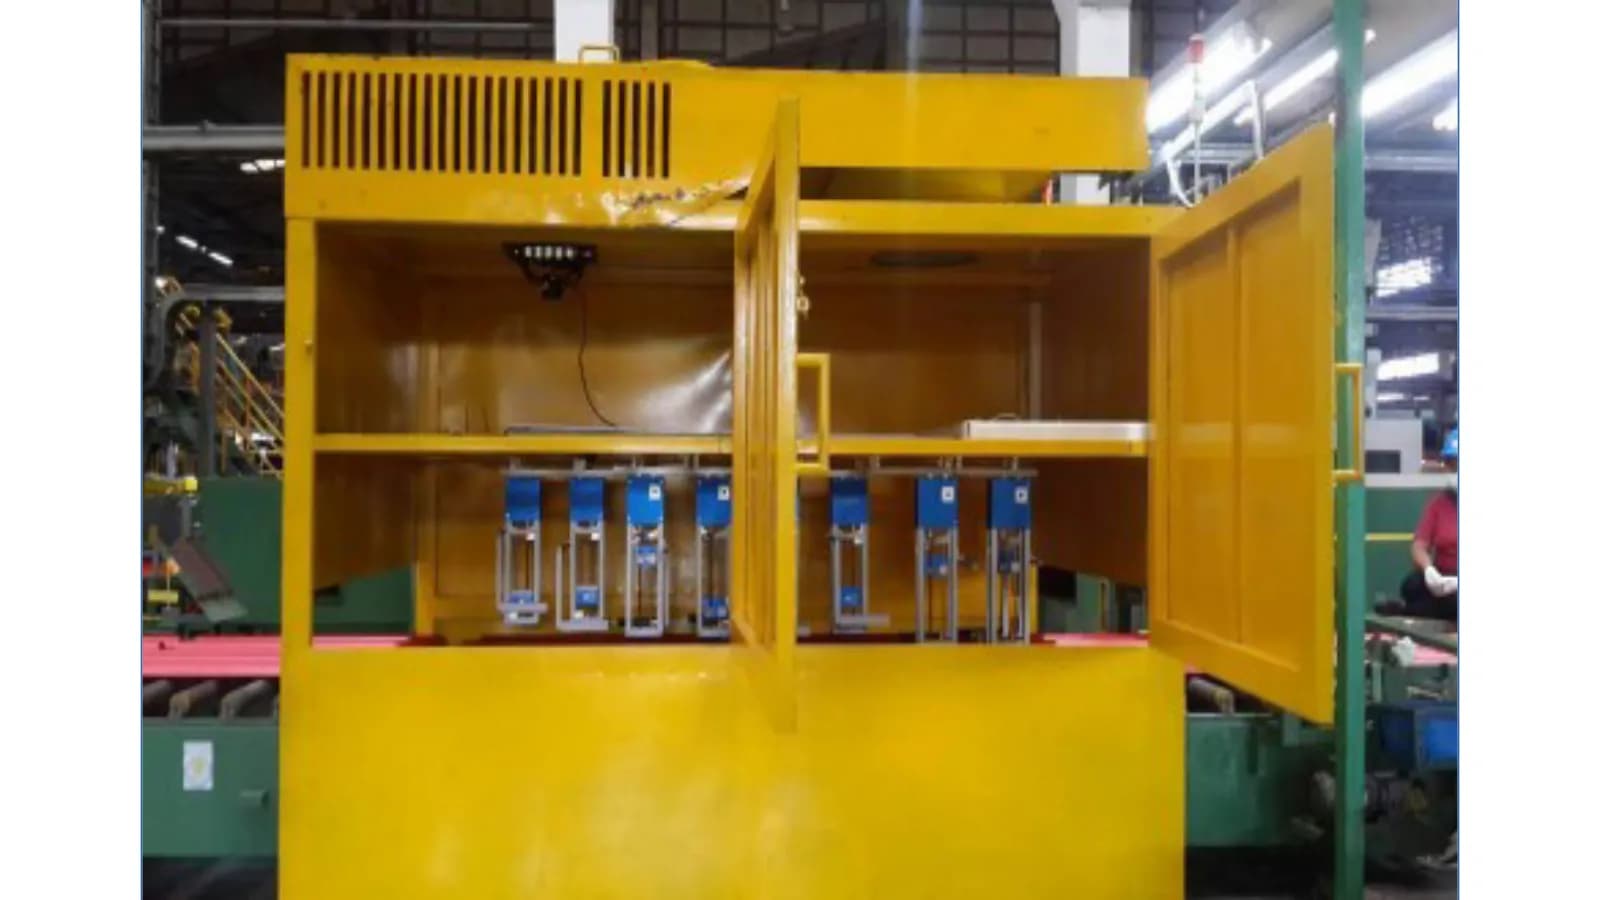
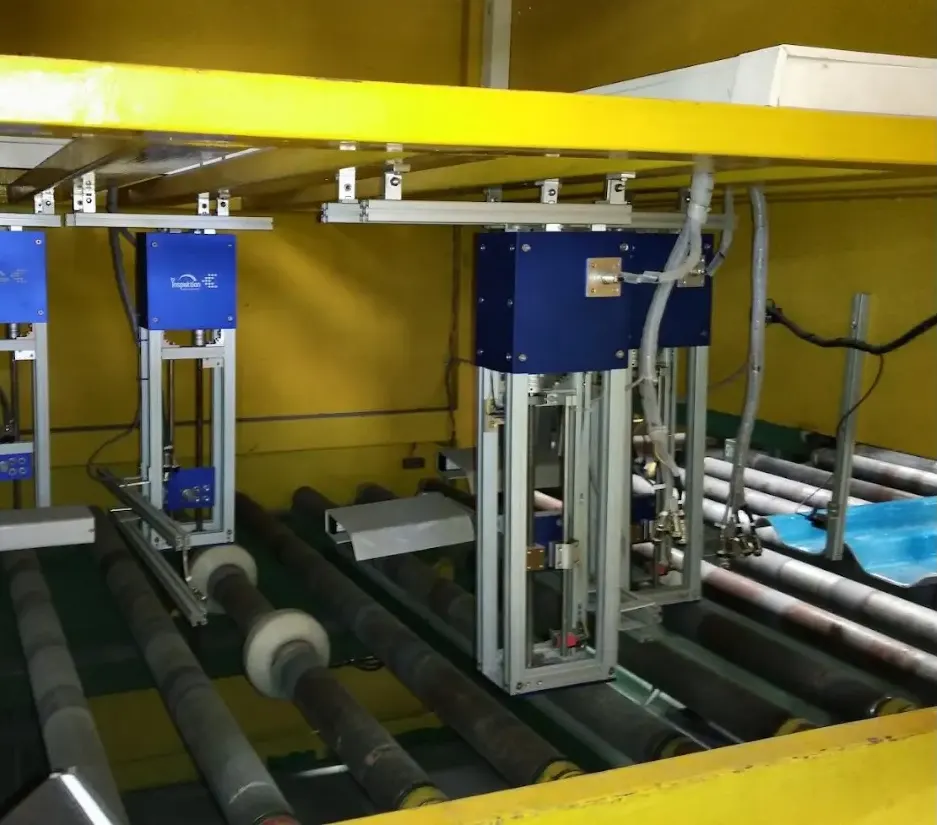
当社は、2本のラインの搬送ローラーをまたぐ検査機フレームを設計し、カメラと画像処理ユニットをラインごとに4セット、計8セット設置しました。さらに、PWMで明るさを制御するLED照明を使い、瓦の色ごとに照明レベルを設定しました。プログラム画面では、製品モデルの選択、ロット番号の入力、検査結果レポートの閲覧ができます。
- 光センサー(Opto Sensor)通過する瓦を検知
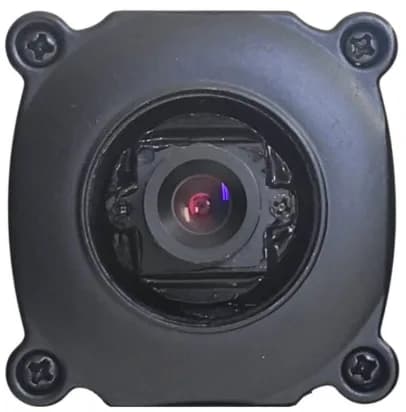
- Image Sensorカメラ+ PWMで明るさを制御するLED照明
- 画像処理ユニット(Processing Unit)ひび割れ検出プログラム
- 中央機(Center)LAN経由で照明調整を指示(ラインBで試験)
- プログラム画面と検査結果レポート
成果
当社はひび割れ検査ユニットを2本の生産ライン全体に設置し、12色の瓦に合わせてセンサーを調整したうえで、2017年に現地でプログラムマニュアルに沿った試運転を行いました。文書とマニュアルを添えて納品し、プロジェクトは完了しています。
課題の背景
この事例の課題は、並んで配置された2本の生産ラインの搬送ローラー上を流れる二重波形屋根瓦のひび割れを、カメラで検査することでした。お客様は、グレー、赤、緑からパールまで、複数の色の瓦を製造する建材工場です。
瓦に色の違いがあるため、この課題は単色のワークの検査より難しくなります。ある色の瓦でひび割れをはっきり見せる光が、別の色には適さない場合があります。そのためシステムは、生産中の製品に合わせて照明を調整する必要があります。
要件と制約
システムは、瓦が搬送ローラー上を流れている間に検査する必要があります。対応すべき主な要件と現場条件は次のとおりです。
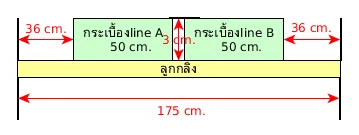
- 検査機フレームを搬送ローラーをまたぐように設置し、並んで配置された2本の生産ラインの両方を検査できること
- 2サイズの二重波形瓦(50x120 cmおよび50x150 cm)に対応すること
- 12色の瓦に対応すること。色ごとにセンサーの調整と照明レベルの設定を個別に行う必要があります
- プロジェクト仕様では、約0.5 cmのひび割れの検出を目標としています
- キャビネット外からの光が、瓦の検知位置と撮影位置に影響しないこと。現場では、外光が瓦に当たる箇所が一部にあるためです
本システムは複数の色の瓦のひび割れをどのように検査するのですか
本システムは、色ごとに明るさを設定したLED照明を使い、各位置のカメラと画像処理ユニットが画像からひび割れを検出することで、複数の色の瓦のひび割れを検査します。カメラと画像処理ユニット(Processing Unit)はラインごとに4セット、計8セットあり、すべてのセットがLANネットワーク経由で中央機(Center)に接続されています。
当社が全色に単一の照明値を使わず照明を調整する方式を選んだのは、色が異なると表面の光の反射も異なるためです。PWMで明るさを制御するLED照明は、レベルを細かく設定でき、同じ値を呼び出して再利用できます。そのためシステムは、各色の照明レベルを保存し、生産する色を変更する際に再利用できるよう設計しました。
- 1
通過する瓦を検知
光センサー(Opto Sensor)が、瓦が検査位置を通過していることを検知します。
- 2
瓦の色に合わせて照明
LED照明は、生産中の色に設定された明るさのレベルを使います。中央機は照明レベルの調整指示を画像処理ユニットへ送ります。これについてはラインBでの試験記録があります。
- 3
撮影とひび割れ検出
Image Sensorカメラが瓦の表面を撮影し、画像処理ユニットがひび割れ検出プログラムでその画像を検査します。
- 4
結果の表示とレポートの保存
プログラム画面では、ユーザーが製品モデル名(Model Name)を選択し、ロット番号(Lot Number)を入力し、レポート(Report)メニューを開いて検査結果を確認します。
PWMとは
PWM(Pulse Width Modulation)は、LEDを非常に速く点滅させ、点灯している時間の割合を調整することで明るさを制御する方法です。この方法により明るさのレベルを細かく設定でき、同じ値を呼び出して再利用できます。そのため、ワークの色やモデルに合わせて照明を変更する必要がある用途に適しています。
納入物
当社は、検査機フレームと回路からプログラムと文書まで、2本の生産ライン向けのひび割れ検査ユニットを納品しました。主な項目は次のとおりです。
- 2本のラインの搬送ローラーをまたぐ検査機フレーム。フレーム、回路、配線のすべてを当社が設計しました
- Image Sensorカメラと画像処理ユニット8セット(ラインごとに4セット)
- 通過する瓦を検知する光センサー(Opto Sensor)
- PWMで明るさを制御するLED照明と、12色の瓦の設定値
- すべてのセットにLANネットワークで接続された中央機(Center)
- ひび割れ検出プログラムと、製品モデルの選択、ロット番号の入力、検査結果レポートの閲覧を行う画面
- マニュアルを含む納品文書と、業務文書一式に含まれる工程能力レポート様式(Cpk)
現地試験で確認できた成果
確認できた成果は次のとおりです。当社はひび割れ検査ユニットを2本の生産ライン全体に設置し、12色の瓦に合わせてセンサーを調整しました。システムは2017年に現地で機器検査、試運転、プログラムマニュアルに沿った試験に合格しました。文書とマニュアルを添えて納品し、プロジェクトは完了しています。
この事例にはビジネス面の測定値がないため、当社は文書で裏付けられた成果のみを報告しています。中央機からの照明調整指示については、ラインBでの試験記録があります。一方、約0.5 cmのひび割れ検出という目標については、この目標に対する試験結果を直接示す文書はまだありません。この事例のシステムは、ひび割れの検出と検査結果レポートの表示を担います。瓦をラインから選別・排出することは、この案件で確認できた成果には含まれません。
Cpkとは
Cpk(Process Capability Index)は、工程の測定結果が許容範囲内にどの程度安定して収まっているかを示す指標です。平均値、標準偏差、仕様の上限と下限から計算します。この事例ではCpkレポート様式は業務文書一式に含まれていますが、ひび割れ検査の合格判定結果としては使用していません。
私たちが学んだこと
この案件からは、複数の色を生産するラインでカメラによりワーク表面を検査する場合に、次の原則が得られます。
- 照明の設定値は製品ごとの値であり、機械ごとの値ではありません。同じラインで複数の色を生産する場合は、色ごとに照明レベルを保存する必要があり、後から追加した色は使用前に調整と試験をやり直す必要があります。
- ワークの検知位置も、撮影位置と同様に、制御された照明条件下に置く必要があります。この案件では、キャビネット外から瓦に当たる光のために、一部の箇所で光センサーが瓦を検知できませんでした。
- 検査目標には、目標と同じ値を測定する試験方法を併せて定める必要があり、業務範囲が変わった場合は再試験が必要です。この案件では、文書一式のレポート様式は、ひび割れサイズの目標に対する結果を直接示していませんでした。
この手法をお客様の工場に適用する方法
貴社の工場で、搬送ローラー上を流れる板状材料の表面のひび割れや欠陥を検査する必要がある場合は、この事例と同じアプローチを使えます。つまり、ワークを検知し、製品の色に合わせて照明し、撮影し、各位置の画像処理ユニットで欠陥を検出します。ワークや欠陥がこの事例と異なる場合に調整が必要なのは、カメラの距離、照明の設定値、検査方法です。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| ローラー上での撮像 | ローラーをまたぐフレーム、カメラ、ワークを検知する光センサー | ワークのサイズや形状が二重波形瓦と異なる場合は、カメラの距離とカメラ位置の数を設計し直す必要があります |
| 照明 | PWMで明るさを制御するLED照明と色ごとの設定値 | ワークの色や表面がこの事例と異なる場合は、すべての色について実際のワークで調整と試験を行う必要があります |
| 欠陥検出 | 撮影後、カメラごとの処理ユニットで処理する方式 | 検査対象の欠陥がひび割れでない場合は、検査方法を新たに開発して試験する必要があります |
| 中央からの指示 | LANですべてのセットに接続された中央機 | 複数のラインの設定を一か所から調整したい場合は、検収前にすべてのラインで指示を試験する必要があります |
| レポートと接続 | 製品モデル選択、ロット番号、検査結果レポートの画面 | 検査結果をライン内の機械や他のシステムへ送る必要がある場合は、信号の接続点と試験方法を業務範囲に定める必要があります |
- 開始前に製品のモデル名と色をすべてリストアップし、工場で実際に使っている名称に揃えてください
- 検出すべき欠陥のサイズと、同じ値を測定する検収試験の方法を、最初に定めてください
- 外光がワークの検知位置と撮影位置の両方に届かないよう対策してください
- キャビネット内の熱、清掃が必要な粉じん、各カメラセットのネットワークケーブルの安定性など、現場環境の管理を準備してください
- ユーザー研修の日程を、最初から納品計画に組み込んでください
全色のワークサンプルを揃えてください
システムの調整には、生産するすべての色の実際のワークが必要です。正常品とひび割れのある品の両方を用意します。サンプルを早く揃えていただければ、チームは照明レベルの設定とひび割れ検出プログラムの試験をより早く進められます。
使用する技術
よくある質問
本システムはセラミックタイルに使えますか
この事例はセラミックタイルではありません。本システムは、50x120 cmおよび50x150 cmの二重波形屋根瓦のひび割れを検査します。他の材料を検査したい場合は、まず表面の特性と検査したい欠陥を確認してから、カメラと照明をどのように設計すべきかをお伝えします。
複数の色の瓦に同じシステムをどのように使うのですか
システムは瓦の色ごとにLED照明のレベルを保存します。この事例では、12色の瓦に合わせてセンサーを調整しました。中央機(Center)が照明調整の指示を送ります。これについてはラインBでの試験記録があります。工場で新しい色を追加する場合は、その色の設定値をシステムに追加し、使用前に試験する必要があります。
システムはひび割れた瓦を自動でラインから選別・排出しますか
この事例のシステムは、ひび割れの検出と検査結果レポートの表示を担います。瓦をラインから選別して取り除く工程は、この案件の確認できた成果には含まれません。検査結果をライン上の機械へ送りたい場合は、信号の接続点、試験方法、判断の責任者を最初から作業範囲に定めておく必要があります。
このプロジェクトはいつ実施され、ステータスはどうなっていますか
当社は2016〜2017年に作業を実施し、2つの生産ラインの両方に検査セットを設置しました。2017年に現場でプログラムマニュアルに沿って試運転を行い、プロジェクトはすでに完了しています。
このようなシステムの価格はいくらですか
個別に設計するカメラ検査システムには標準価格がありません。当社は、ライン数、カメラ設置箇所の数、ワークの種類と色、検出すべき欠陥のサイズをもとに価格を見積もります。お見積りについては当社までお問い合わせください。