Apakah SPC dan P-Chart? Bagaimana pengurus kilang membaca carta kawalan?
Pasukan jurutera Inspektion · Diterbitkan 7 September 2026 · Kemas kini terakhir 18 Oktober 2026
SPC (Penyelidikan Proses Kualiti Statistik) adalah penggunaan statistik untuk mengawal kualiti proses pengeluaran, manakala P-Chart adalah graf yang digunakan untuk menjejaki kadar cacat harian. Artikel ini menjelaskan cara membaca graf tersebut sebagai pengurus kilang tanpa perlu menjadi ahli statistik.
Ringkasan
- SPC (Statistical Process Control) ialah penggunaan prinsip statistik untuk memantau sama ada proses pengeluaran masih berada dalam julat normal.
- P-Chart ialah sejenis carta kawalan yang menjejaki perkadaran produk rosak (Defect Rate) bagi setiap kitaran pengeluaran.
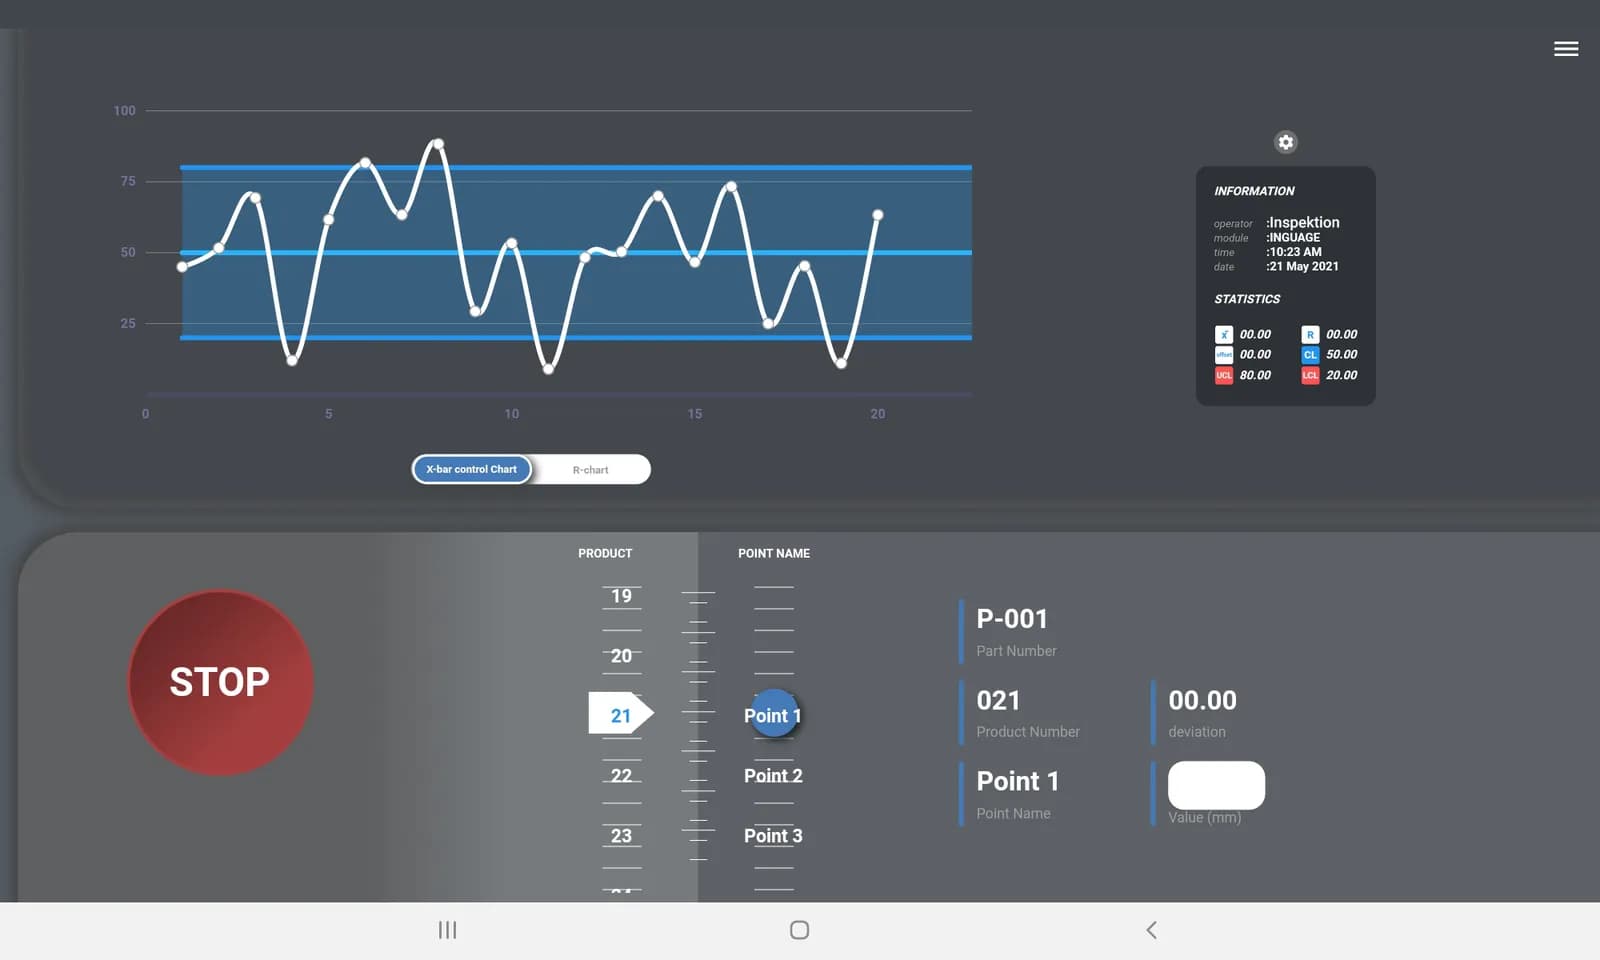
- Carta ini mempunyai garis tengah (CL) serta had atas dan had bawah (UCL/LCL) — titik yang terkeluar daripada had ialah isyarat bahawa proses tidak normal dan perlu diperiksa dengan segera.
- Anda tidak perlu menjadi ahli statistik untuk membaca carta ini — perkara yang perlu diperhatikan oleh pengurus kilang ialah titik yang terkeluar daripada had dan arah aliran carta.
Apakah itu SPC?
Apakah itu SPC?
SPC (Statistical Process Control) ialah penggunaan prinsip statistik untuk memantau proses pengeluaran secara berterusan, bagi membezakan sama ada variasi yang berlaku merupakan variasi normal sistem atau isyarat bahawa terdapat sesuatu yang tidak normal dan perlu dibetulkan.
Apakah itu P-Chart?
Apakah itu P-Chart?
P-Chart ialah sejenis carta kawalan dalam SPC yang digunakan untuk menjejaki perkadaran produk rosak (Proportion Defective) bagi setiap kitaran pengeluaran, seperti kadar produk rosak harian atau mengikut syif. Carta ini lebih sesuai untuk data yang dikira sebagai "lulus/gagal" berbanding data yang diukur sebagai nombor berterusan.
Cara membaca P-Chart
- Garis tengah (Center Line — CL) ialah purata kadar produk rosak dalam tempoh normal.
- Garis had atas (UCL) dan garis had bawah (LCL) ialah batas bagi proses yang masih dianggap beroperasi secara normal.
- Mana-mana titik yang berada di luar garis UCL atau LCL bermaksud proses telah terkeluar daripada kawalan (Out of Control), dan puncanya perlu diperiksa dengan segera.
- Walaupun titik masih berada dalam had, jika terdapat arah aliran menaik secara berterusan pada beberapa titik berturut-turut, itu juga merupakan isyarat amaran yang patut diawasi.
Mengapa pengurus kilang patut tahu membaca carta ini
Menunggu laporan ringkasan produk rosak pada akhir bulan mungkin terlalu lewat — P-Chart membantu memperlihatkan ketidaknormalan sejak hari ia berlaku, supaya pengurus kilang dapat membuat keputusan untuk menyelesaikan masalah tepat pada masanya, dan bukannya mengetahui masalah itu selepas produk rosak telah banyak terkumpul.
Contoh kerja sebenar kami
Kami membangunkan aplikasi pemantauan kualiti dengan P-Chart Control untuk pengeluar komponen automotif di Thailand, dipasang secara On-Premise pada pelayan dalaman kilang mengikut skop projek (lihat kes), dan anda boleh melihat produk berkaitan pengukuran dan pengumpulan data kualiti di InQC dan InGauge.
Soalan Sering Ditanya
Apakah perbezaan P-Chart berbanding carta kawalan jenis lain?
P-Chart digunakan untuk data yang dikira sebagai perkadaran produk rosak (lulus/gagal), manakala carta kawalan jenis lain seperti X-bar chart digunakan untuk data yang diukur sebagai nombor berterusan (seperti panjang dan berat). Pilihlah mengikut ciri data yang ada.
Adakah asas statistik diperlukan sebelum menggunakannya?
Tidak perlu — sistem mengira garis tengah serta had atas dan had bawah secara automatik. Pengguna hanya perlu melihat titik yang terkeluar daripada had dan memeriksa puncanya.
Bolehkah had UCL/LCL ditetapkan sendiri?
Boleh — pasukan kami membantu menetapkan had yang sesuai dengan standard kualiti setiap barisan pengeluaran berdasarkan data sebenar.
Rujukan
- [1]
NIST/SEMATECH e-Handbook of Statistical Methods — Control Charts — NIST/SEMATECH
- [2]
Control Chart Basics — American Society for Quality (ASQ)
- [3]