SPCとPチャートとは何か?工場長はどのようにコントロールチャートを読むのか?
Inspektionのエンジニアチーム · 公開 2026年9月7日 · 最終更新 2026年10月18日
SPC(統計的プロセス制御)は、統計を使用して製造プロセスの品質を管理することであり、P-チャートは日ごとの不良率を追跡するためのグラフです。この記事では、工場管理者が統計家でなくてもグラフを読む方法を説明しています。
要約
- SPC (Statistical Process Control) は、統計の原則を用いて、製造工程が正常な範囲内にあるかどうかを監視する手法です。
- P-Chartは管理図の一種で、生産サイクルごとの不良品の割合 (Defect Rate) を追跡します。
- グラフには中心線 (CL) と上下の管理限界 (UCL/LCL) があります。管理限界を外れた点は工程の異常を示すサインであり、ただちに確認する必要があります。
- 統計の専門家でなくてもグラフは読めます。工場管理者が確認すべきなのは、管理限界を外れた点とグラフの傾向です。
SPCとは
SPCとは
SPC (Statistical Process Control) は、統計の原則を用いて製造工程を継続的に監視し、発生したばらつきがシステムの正常なばらつきなのか、それとも何らかの異常があり是正が必要なサインなのかを見分ける手法です。
P-Chartとは
P-Chartとは
P-Chartは、SPCにおける管理図の一種で、生産サイクルごとの不良品の割合 (Proportion Defective) を追跡するために使います。たとえば日次やシフトごとの不良率です。連続した数値として測定するデータよりも、「合格/不合格」で数えるデータに適しています。
P-Chartの読み方
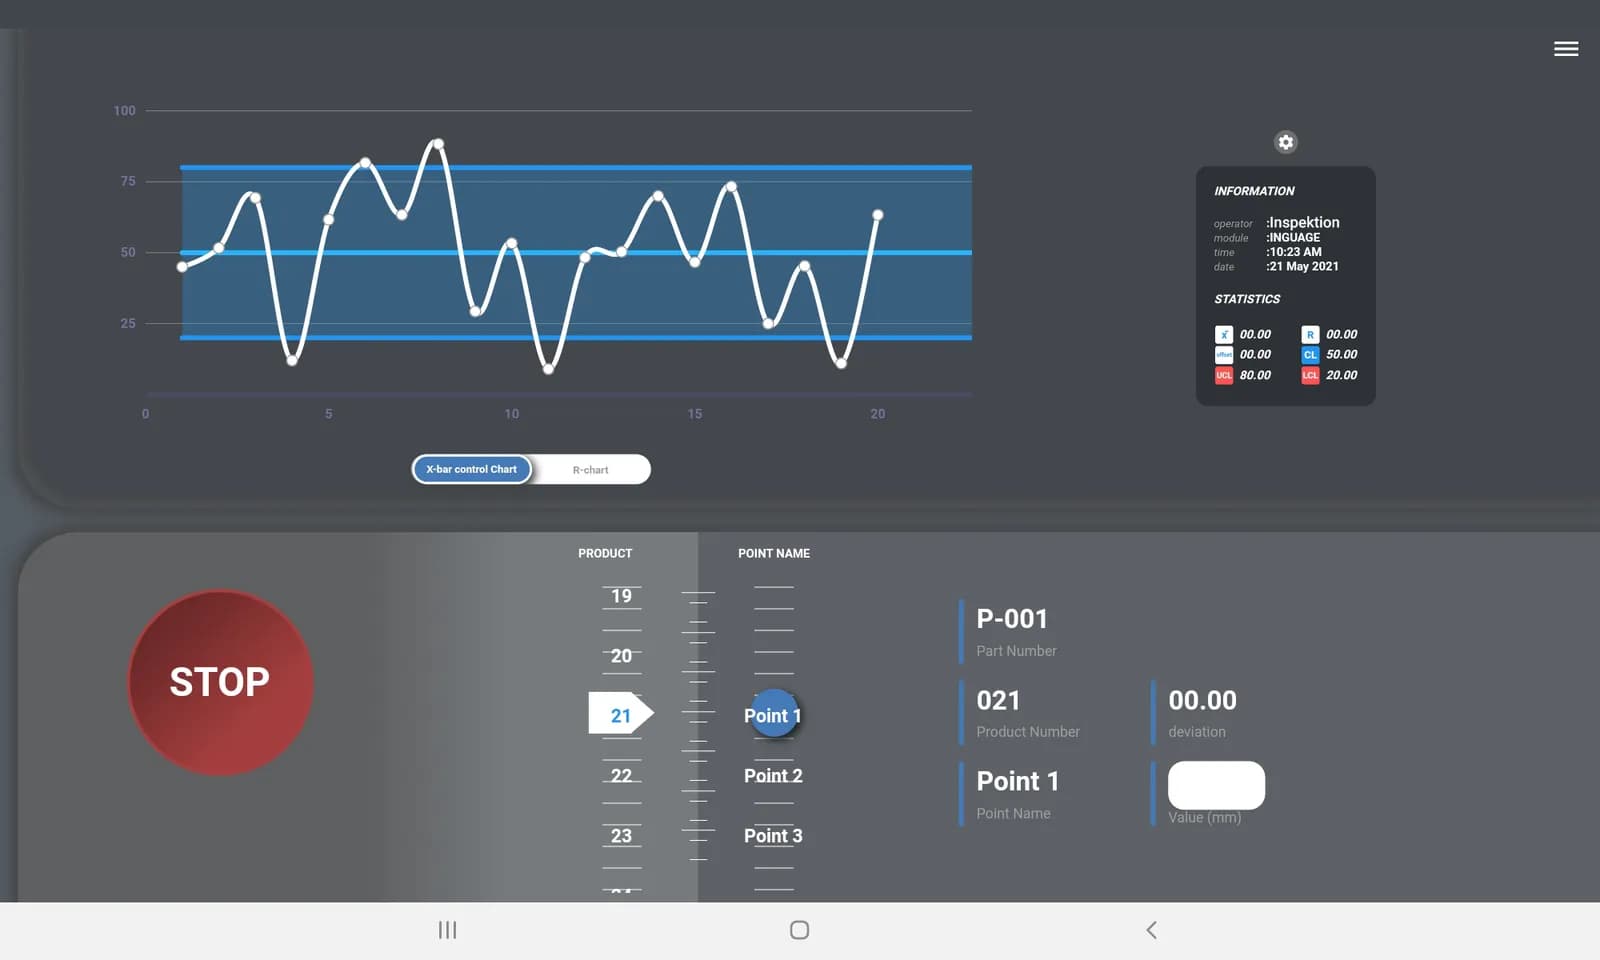
- 中心線 (Center Line — CL) は、正常な期間における不良率の平均値です。
- 上方管理限界線 (UCL) と下方管理限界線 (LCL) は、工程が正常に稼働しているとみなされる範囲の境界です。
- UCLまたはLCLの線の外側にある点は、いずれも工程が管理外れ (Out of Control) の状態にあることを意味し、ただちに原因を確認する必要があります。
- 点がまだ管理限界内にあっても、複数の点が連続して上昇する傾向があれば、同様に注視すべき警告サインです。
工場管理者がこのグラフを読めるようになるべき理由
月末の不良品集計レポートを待っていては遅すぎる場合があります。P-Chartを使えば、異常を発生当日から把握できるため、不良品が大量に蓄積してから問題を知るのではなく、工場管理者が間に合ううちに問題解決の判断を下せます。
当社の実例
当社は、タイの自動車部品メーカー向けにP-Chart Controlによる品質監視アプリを開発し、プロジェクトの範囲に沿って工場内のサーバーにOn-Premise方式で導入しました (事例を見る)。品質の測定とデータ収集に関連する製品は InQC と InGauge でご覧いただけます。
よくある質問
P-Chartは他の管理図とどう違いますか
P-Chartは、不良品の割合として数えるデータ (合格/不合格) に使います。一方、X-bar chartなどの他の管理図は、連続した数値として測定するデータ (長さ、重量など) に使います。手元のデータの性質に応じて使い分けます。
使用前に統計の基礎知識は必要ですか
必要ありません。中心線と上下の管理限界はシステムが自動で計算します。ユーザーは、どの点が管理限界を外れたかを確認し、その原因を調べるだけです。
UCL/LCLは自分で設定できますか
はい、できます。実際のデータに基づき、各生産ラインの品質基準に合うよう、当社のチームが管理限界の設定を支援します。
参考文献
- [1]
NIST/SEMATECH e-Handbook of Statistical Methods — Control Charts — NIST/SEMATECH
- [2]
Control Chart Basics — American Society for Quality (ASQ)
- [3]