Apa itu SPC dan P-Chart? Bagaimana manajer pabrik membaca grafik kontrol?
Tim insinyur Inspektion · Diterbitkan 7 September 2026 · Terakhir diperbarui 18 Oktober 2026
SPC (Statistical Process Control) adalah penggunaan statistik untuk mengendalikan kualitas proses manufaktur, sementara P-Chart adalah grafik yang digunakan untuk melacak tingkat cacat harian. Artikel ini menjelaskan cara membaca grafik sebagai manajer pabrik tanpa harus menjadi ahli statistik.
Ringkasan
- SPC (Statistical Process Control) adalah penggunaan prinsip statistik untuk memantau apakah proses produksi masih berada dalam kondisi normal
- P-Chart adalah salah satu jenis grafik kendali yang memantau proporsi produk cacat (Defect Rate) pada setiap siklus produksi
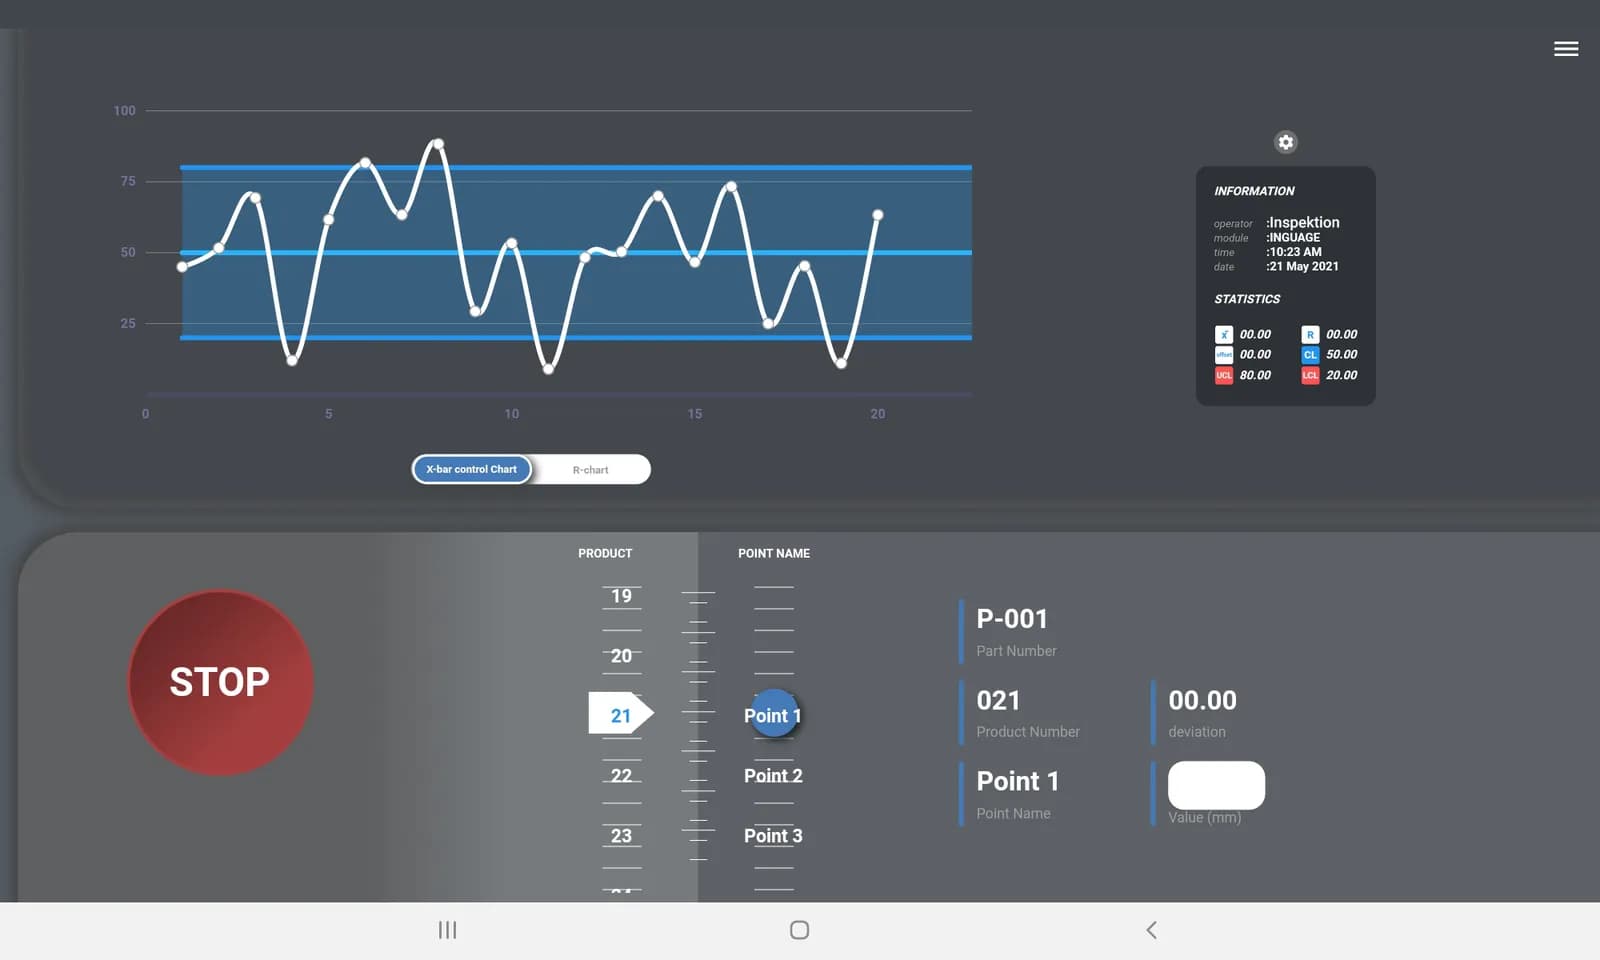
- Grafik ini memiliki garis tengah (CL) serta batas atas dan bawah (UCL/LCL) — titik yang keluar dari batas merupakan sinyal bahwa proses tidak normal dan harus segera diperiksa
- Anda tidak perlu menjadi ahli statistik untuk membaca grafik ini — yang perlu diperhatikan manajer pabrik adalah titik yang keluar dari batas dan tren grafik
Apa itu SPC
Apa itu SPC
SPC (Statistical Process Control) adalah penggunaan prinsip statistik untuk memantau proses produksi secara berkelanjutan, guna membedakan apakah variasi yang terjadi merupakan variasi normal dari sistem atau sinyal bahwa ada sesuatu yang tidak normal dan perlu diperbaiki
Apa itu P-Chart
Apa itu P-Chart
P-Chart adalah salah satu jenis grafik kendali dalam SPC yang digunakan untuk memantau proporsi produk cacat (Proportion Defective) pada setiap siklus produksi, misalnya tingkat cacat harian atau per shift. Grafik ini lebih sesuai untuk data yang dihitung sebagai "lulus/tidak lulus" daripada data yang diukur sebagai angka kontinu
Cara membaca grafik P-Chart
- Garis tengah (Center Line — CL) adalah nilai rata-rata tingkat cacat dalam periode normal
- Garis batas atas (UCL) dan garis batas bawah (LCL) adalah rentang yang menunjukkan bahwa proses masih berjalan normal
- Titik mana pun yang berada di luar garis UCL atau LCL berarti proses telah keluar dari kendali (Out of Control) dan penyebabnya harus segera diperiksa
- Meskipun titik masih berada dalam batas, jika terdapat tren naik yang berlanjut pada beberapa titik berturut-turut, hal itu juga merupakan sinyal peringatan yang perlu diawasi
Mengapa manajer pabrik perlu bisa membaca grafik ini
Menunggu laporan ringkasan produk cacat di akhir bulan bisa jadi terlambat — P-Chart membantu melihat ketidaknormalan sejak hari terjadinya, sehingga manajer pabrik dapat memutuskan perbaikan tepat waktu, bukan baru mengetahui masalah setelah produk cacat telanjur menumpuk banyak
Contoh pekerjaan nyata kami
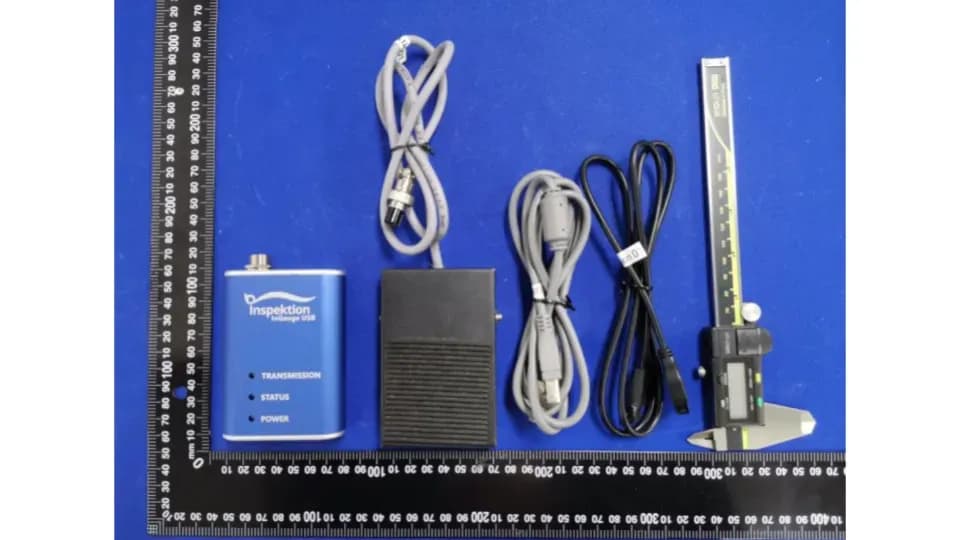
Kami mengembangkan aplikasi pemantauan kualitas dengan P-Chart Control untuk produsen suku cadang otomotif di Thailand, yang dipasang secara On-Premise pada server internal pabrik sesuai cakupan proyek (lihat studi kasus), dan Anda dapat melihat produk terkait pengukuran dan pengumpulan data kualitas di InQC dan InGauge
Pertanyaan yang Sering Diajukan
Apa perbedaan P-Chart dengan jenis grafik kendali lainnya
P-Chart digunakan untuk data yang dihitung sebagai proporsi produk cacat (lulus/tidak lulus), sedangkan jenis grafik kendali lainnya, seperti X-bar chart, digunakan untuk data yang diukur sebagai angka kontinu (misalnya panjang, berat). Pilih sesuai karakteristik data yang Anda miliki
Apakah perlu memiliki dasar statistik sebelum menggunakannya
Tidak perlu — sistem menghitung garis tengah serta batas atas dan bawah secara otomatis. Pengguna cukup melihat titik mana yang keluar dari batas dan memeriksa penyebabnya
Apakah batas UCL/LCL dapat ditetapkan sendiri
Bisa — tim kami membantu mengatur batas agar sesuai dengan standar kualitas setiap lini produksi berdasarkan data aktual
Referensi
- [1]
NIST/SEMATECH e-Handbook of Statistical Methods — Control Charts — NIST/SEMATECH
- [2]
Control Chart Basics — American Society for Quality (ASQ)
- [3]