





Sistem pengiraan shot mesin suntikan plastik Toshiba dan JSW mengikut Part No. untuk pengeluar komponen automotif di Thailand
Pelanggan: Pengeluar bahagian kenderaan (konglomerat Jepun)
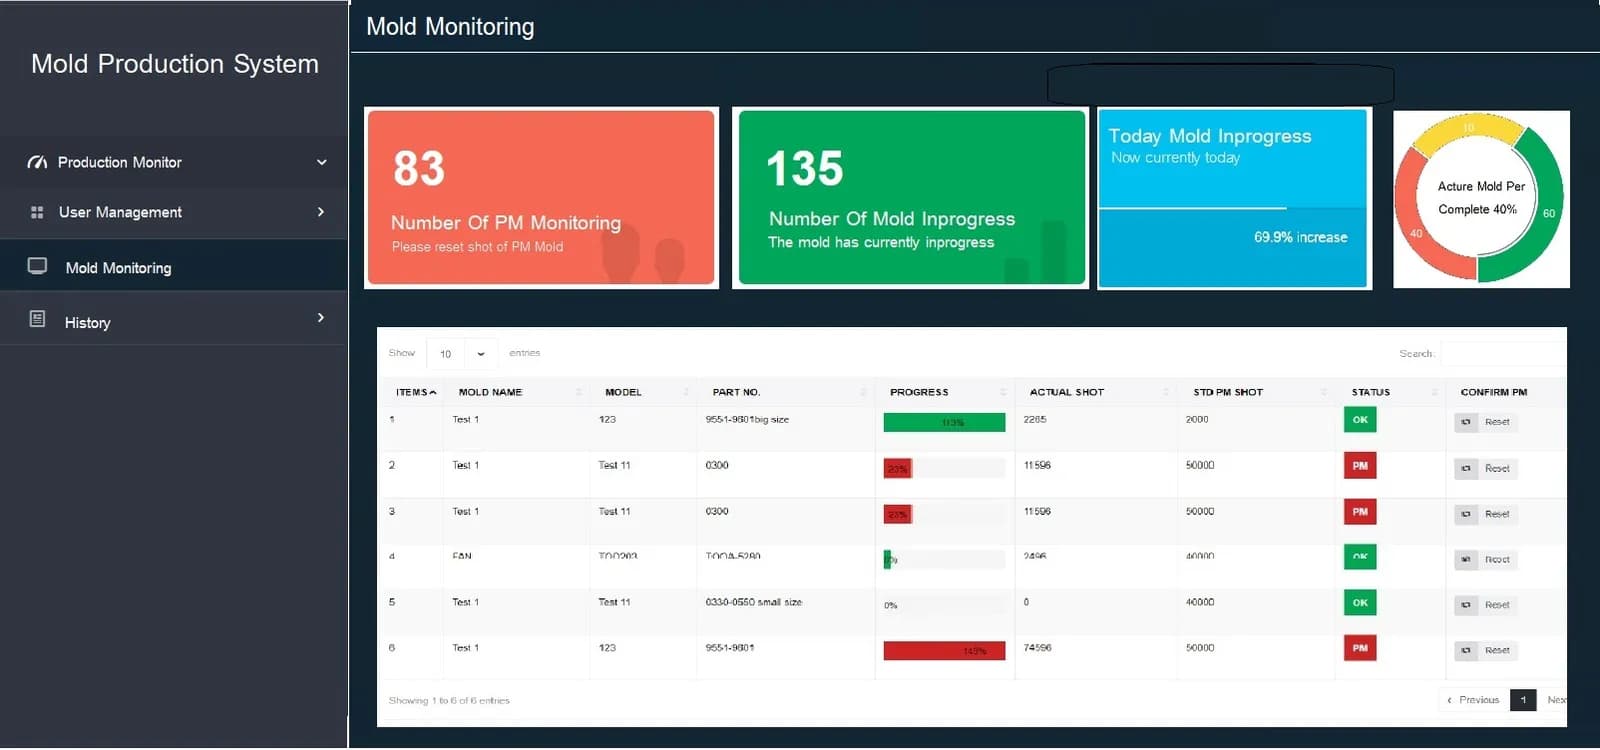
Kami membangunkan program yang membaca fail rekod shot daripada mesin suntikan plastik Toshiba dan JSW, kemudian merumuskan jumlah shot mengikut Part No. (kod bahagian) untuk pengeluar komponen automotif di Thailand. Kami menutup projek Phase 1 pada tahun 2020, dan dalam Phase 2 pada tahun 2021, kami menggunakan data ini sebagai asas aplikasi web peringatan kitaran penyelenggaraan acuan.
- Industri
- Automotif
- Tahun
- 2020–2021
- Skop pekerjaan
- Phase 1: program Toshiba Report dan JSW Report (Python jenis Command Line) yang membaca fail shot daripada IPAQ3 dan NET100 serta mengeluarkan laporan jumlah shot mengikut Part No. sebagai fail .txt, dipasang pada IPC Server (Siemens, Windows 10) yang berhubung dengan barisan suntikan plastik melalui rangkaian 4G, berserta manual pengguna; Phase 2: aplikasi web Mold PM Monitoring yang menggunakan data Part No. daripada Phase 1
Ringkasan
- Kami membangunkan 2 program Python, iaitu Toshiba Report dan JSW Report, untuk pengeluar komponen automotif di Thailand, yang membaca fail shot daripada IPAQ3 dan NET100, kemudian mengira shot mengikut Part No. (kod bahagian).
- Peraturan pengiraan berbeza mengikut jenama: bagi Toshiba, baris yang mempunyai Part No. yang sama dikira, manakala bagi JSW, fail FDB ditukar kepada CSV, kemudian hanya shot dalam tempoh status pengeluaran (Production) dikira.
- Keputusan ujian semasa penutupan projek Phase 1: jumlah shot dalam laporan sepadan dengan jumlah baris dalam fail sumber bagi mesin 2 jenama tersebut.
- Phase 2 menggunakan set Part No. ini dalam aplikasi web Mold PM Monitoring yang memaparkan status OK / Warning / PM dan menghantar e-mel peringatan kitaran penyelenggaraan acuan.
- Kami menutup projek Phase 1 pada bulan Disember 2020 berserta manual pengguna, dan menutup projek Phase 2 pada bulan Februari 2021.
Masalah di tapak
Mesin suntikan Toshiba dan JSW dalam barisan suntikan plastik pelanggan menyimpan data shot (Shot ialah satu kali suntikan) dalam program dan format fail yang berbeza, iaitu fail CSV daripada IPAQ3 dan fail FDB daripada NET100 yang perlu dinyahkod sebelum dibaca. Oleh itu, kilang tidak dapat melihat jumlah shot mengikut Part No. bagi semua mesin secara keseluruhan, dan memerlukan laporan 2 kali sehari pada pukul 07.30 dan 19.30 untuk digunakan sebagai data awal bagi penjagaan acuan.
Apa yang kami lakukan
Dalam Phase 1, kami membangunkan 2 program Python, iaitu Toshiba Report dan JSW Report, pada IPC Server kilang. Program ini membaca fail daripada mesin 2 jenama tersebut, mengira shot mengikut Part No. dan mengeluarkan laporan sebagai fail teks (.txt). Dalam Phase 2, kami menggunakan set Part No. ini dalam aplikasi web Mold PM Monitoring yang memaparkan status OK / Warning / PM dan menghantar e-mel peringatan kitaran penyelenggaraan acuan.
- Mesin suntikan Toshiba dan JSWFail daripada IPAQ3 / NET100
- IPC Server kilangBerhubung dengan barisan suntikan melalui 4G
- Toshiba Report / JSW ReportPython mengira shot mengikut Part No.
- Laporan shot dalam fail .txtPhase 1
- Aplikasi web Mold PM MonitoringPhase 2 + e-mel peringatan
Hasil
Dalam ujian penutupan projek Phase 1 pada bulan Disember 2020, jumlah shot dalam laporan program sepadan dengan jumlah baris dalam fail sumber bagi mesin Toshiba dan JSW. Kami menutup projek Phase 2 pada bulan Februari 2021, dan jumlah shot mengikut Part No. ini menjadi pangkalan data bagi halaman web peringatan kitaran penyelenggaraan acuan.
Latar belakang masalah
Cabaran kes ini ialah mengetahui jumlah shot mengikut Part No. bagi semua mesin suntikan secara keseluruhan, untuk digunakan sebagai data awal bagi penjagaan acuan. Barisan suntikan plastik pelanggan menggunakan mesin suntikan daripada 2 jenama, iaitu Toshiba dan JSW. Data shot sudah sedia ada dalam program yang disertakan bersama mesin, tetapi terpisah dalam program dan format fail yang berbeza.
Mesin Toshiba merekod data melalui program IPAQ3 sebagai fail CSV (fail jadual teks) harian, manakala mesin JSW merekod melalui program NET100 sebagai fail FDB (fail data yang dijana oleh program NET100) yang perlu dinyahkod terlebih dahulu sebelum boleh dibaca. Oleh itu, kilang tidak dapat melihat jumlah keseluruhan bagi setiap bahan kerja di satu tempat.
Apakah itu shot dan Part No.?
Shot ialah satu kali suntikan plastik ke dalam acuan, manakala Part No. ialah kod bahagian yang sedang dikeluarkan. Apabila jumlah shot terkumpul bagi setiap Part No. diketahui, pihak yang menjaga acuan akan mengetahui sejauh mana set acuan tersebut telah digunakan.
Keperluan dan kekangan
Sistem perlu membaca fail daripada program mesin suntikan 2 jenama yang digunakan oleh kilang dan berfungsi pada mesin pusat kilang. Keperluan dan kekangan utama adalah seperti berikut:
- Membaca fail CSV daripada IPAQ3 bagi mesin Toshiba dan fail FDB daripada NET100 bagi mesin JSW, yang perlu ditukar kepada CSV sebelum dikira
- Mengira hanya baris yang mempunyai Part No. yang sepadan, dan bagi JSW, mengira hanya shot yang berlaku dalam tempoh mesin berada dalam status pengeluaran (Production)
- Berfungsi pada IPC Server (komputer industri yang digunakan sebagai mesin pusat) jenama Siemens dengan sistem pengendalian Windows 10, yang berhubung dengan barisan suntikan melalui rangkaian 4G
- Keperluan projek menetapkan laporan 2 kali sehari pada pukul 07.30 dan 19.30, serta hanya membaca fail hari baharu tanpa memproses semula fail hari-hari sebelumnya
- Program mesti memaklumkan ralat pada skrin apabila laluan fail sumber atau destinasi ditetapkan dengan salah
Mengapa memilih untuk membaca fail daripada program mesin suntikan
Kami memilih untuk membaca fail daripada program mesin suntikan kerana data shot sudah ada dalam fail IPAQ3 dan NET100. Oleh itu, projek ini tidak memasang penderia tambahan pada mesin. Kerja utama ialah memastikan fail 2 format dikira dengan peraturan yang dipersetujui dan laporan dikeluarkan dalam format yang sama.
Phase 1 ialah program Command Line (dikendalikan melalui skrin teks). Dokumen penutupan projek menyatakan bahawa program ini boleh dibangunkan lagi menjadi skrin grafik pada masa hadapan, dan Phase 2 dikembangkan menjadi halaman web selepas jumlah shot lulus ujian. Langkah kerja Phase 1 adalah seperti berikut:
- 1
Mesin suntikan merekod shot ke dalam fail harian
Program IPAQ3 dan NET100 menjana fail setiap hari secara automatik. Pentadbir menetapkan folder sumber dan destinasi program mengikut manual.
- 2
Program membaca fail hari baharu
Pentadbir menjalankan program Toshiba Report dan JSW Report melalui skrin Command Line mengikut manual. Program hanya membaca fail hari baharu.
- 3
Mengira shot mengikut Part No.
Bagi Toshiba, jumlah baris yang mempunyai Part No. yang sama dalam fail CSV dikira, manakala bagi JSW, fail FDB ditukar kepada CSV terlebih dahulu, kemudian shot yang berlaku dalam tempoh status pengeluaran bagi setiap Part No. dikira.
- 4
Mengeluarkan laporan dan memaklumkan apabila tetapan salah
Hasil dikeluarkan sebagai fail teks (.txt) dalam folder yang ditetapkan. Jika laluan fail sumber atau destinasi ditetapkan dengan salah, program memaklumkan ralat pada skrin Command Line.
Hasil penyerahan
Kami menyerahkan 2 program untuk Phase 1 yang dipasang pada IPC Server kilang berserta manual pengguna, dan menyerahkan aplikasi web untuk Phase 2. Item yang diserahkan adalah seperti berikut:
- Program Toshiba Report: membaca fail CSV daripada IPAQ3 dan mengeluarkan laporan jumlah shot mengikut Part No.
- Program JSW Report: menukar fail FDB daripada NET100 kepada CSV dan mengeluarkan laporan jumlah shot mengikut Part No.
- Laporan hasil sebagai fail .txt dalam folder yang ditetapkan oleh pentadbir
- Manual pengguna: tetapan folder, cara menjalankan melalui skrin Command Line dan cara penyelesaian masalah asas
- Phase 2: aplikasi web Mold PM Monitoring pada mesin yang sama, yang menggunakan Part No. daripada Phase 1
Bagaimana Phase 1 dan Phase 2 bersambung
Phase 2 menggunakan data Part No. yang disimpan oleh Phase 1, kemudian memaparkannya pada halaman web untuk penjagaan acuan. Phase 1 terlebih dahulu menjadikan jumlah shot mesin 2 jenama tersebut dalam format yang sama, kemudian Phase 2 membina skrin dan peringatan berdasarkan data tersebut. Turutan kerja adalah seperti berikut:
- Disember 2020: penutupan projek Phase 1, iaitu program Toshiba Report dan JSW Report berserta manual pengguna
- Februari 2021: penutupan projek Phase 2, iaitu aplikasi web Mold PM Monitoring yang memaparkan kemajuan shot berbanding kitaran penyelenggaraan sebagai status OK / Warning / PM dan menghantar e-mel peringatan
Dalam aplikasi web Phase 2, penetapan semula nilai shot selepas penyelenggaraan acuan memerlukan pengesahan lengkap daripada 2 pihak yang ditetapkan oleh kilang. Butiran aplikasi web dan kerja lanjutan selepas itu terdapat dalam kes sistem pengiraan shot acuan dan peringatan kitaran penyelenggaraan (Mold PM).
Keputusan yang dapat disahkan daripada ujian penutupan projek
Dalam ujian penutupan projek Phase 1 pada bulan Disember 2020, jumlah shot dalam laporan program Toshiba Report dan JSW Report sepadan dengan jumlah baris dalam fail sumber bagi mesin 2 jenama tersebut. Kes ini tidak mempunyai angka pengukuran perniagaan, maka kami hanya melaporkan hasil yang disahkan oleh dokumen.
Jumlah shot mengikut Part No. daripada Phase 1 menjadi pangkalan data bagi aplikasi web Mold PM Monitoring dalam Phase 2.
Apakah yang kita pelajari
Projek ini memberikan prinsip berikut untuk kerja menggabungkan data daripada mesin jenama berbeza:
- Persetujui peraturan pengiraan bagi setiap sumber data sebelum menulis program. Istilah shot dalam fail setiap jenama tidak semestinya sentiasa membawa maksud yang sama. Dalam projek ini, bagi Toshiba, baris dengan Part No. yang sama dikira, manakala bagi JSW, hanya tempoh status pengeluaran yang perlu dikira.
- Semak jumlah dengan fail sumber sebelum mengembangkan sistem. Sistem peringatan dan skrin yang dibina kemudian hanya boleh dipercayai sejauh mana data asasnya boleh dipercayai. Oleh itu, projek ini membandingkan laporan dengan fail sumber semasa penutupan Phase 1 sebelum memulakan Phase 2.
- Program yang berfungsi di tapak mesti dapat memaklumkan masalah dengan sendirinya. Dalam projek ini, program memaklumkan ralat pada skrin apabila laluan fail ditetapkan dengan salah, dan kami menyerahkan manual penyelesaian masalah asas. Oleh itu, pentadbir di tapak dapat membetulkan tetapan sendiri tanpa perlu menunggu pasukan luar.
Cara menggunakan pendekatan ini di kilang anda
Jika mesin suntikan anda sudah merekod data shot ke dalam fail, anda boleh bermula dengan membaca fail seperti kes ini, iaitu menggabungkan jumlah shot mengikut Part No. dalam satu format, menyemaknya dengan fail sumber, kemudian barulah mengembangkannya menjadi skrin atau peringatan. Bahagian yang perlu disesuaikan ialah cara membaca fail dan peraturan pengiraan, apabila mesin anda daripada jenama lain atau menyimpan fail dalam format berbeza.
Bahagian yang boleh digunakan semula dan bahagian yang perlu diubah suai
| Bahagian kerja | Boleh digunakan semula | Perlu diubah suai apabila |
|---|---|---|
| Pembacaan fail | Pembacaan fail CSV daripada IPAQ3 (Toshiba) dan penyahkodan fail FDB daripada NET100 (JSW) | Jika mesin daripada jenama lain atau program mesin menyimpan fail dalam format lain, fail contoh perlu disemak terlebih dahulu |
| Peraturan pengiraan | Pengiraan mengikut Part No. dan pengiraan hanya dalam tempoh status pengeluaran | Jika kilang anda mentakrifkan shot yang dikira secara berbeza, peraturan baharu perlu dipersetujui terlebih dahulu |
| Laporan | Laporan jumlah shot mengikut Part No. sebagai fail teks | Jika perlu menghantar data ke sistem lain atau memaparkannya pada halaman web, ini perlu dirancang sebagai kerja fasa seterusnya |
| Pemasangan | Pemasangan pada mesin pusat di kilang | Jika belum ada rangkaian yang menghubungkan barisan suntikan dengan mesin pusat, ia perlu disediakan terlebih dahulu |
- Semak di mana program mesin suntikan setiap jenama merekod data shot, dalam format fail apa dan bila fail baharu dijana
- Tetapkan masa laporan yang diperlukan serta folder sumber dan destinasi, kerana jika laluan fail ditetapkan dengan salah, program tidak dapat mengeluarkan laporan
- Tetapkan pentadbir mesin pusat di tapak yang boleh membaca manual dan membetulkan tetapan asas
Baca seterusnya
- Kes sistem pengiraan shot acuan dan peringatan kitaran penyelenggaraan melalui e-mel (Mold PM)
- Artikel Predictive Maintenance bermula daripada Shot Count mesin pengacuan suntikan plastik
- Perkhidmatan pembangunan sistem pemeriksaan dan kawalan khusus
- Perkhidmatan penyepaduan data dan pembangunan AI untuk organisasi
Teknologi yang digunakan
Soalan Sering Ditanya
Adakah sensor tambahan perlu dipasang pada mesin suntikan?
Dalam kes ini, tidak perlu. Program membaca data daripada fail yang telah sedia dijana oleh IPAQ3 pada mesin Toshiba dan NET100 pada mesin JSW. Jika mesin anda mempunyai program pengumpulan data seperti ini, anda boleh bermula dengan membaca fail tersebut, tetapi fail daripada mesin sebenar perlu diperiksa terlebih dahulu sebelum pengesahan.
Sistem ini boleh mengambil data daripada mesin suntikan jenama apa?
Dalam kes ini, mesin tersebut ialah mesin Toshiba melalui fail CSV daripada program IPAQ3 dan mesin JSW melalui fail FDB daripada program NET100, yang perlu ditukar kepada CSV sebelum pengiraan. Bagi mesin jenama lain, perlu diperiksa terlebih dahulu bagaimana program mesin tersebut menyimpan data shot.
Bagaimanakah cara untuk mengetahui bahawa jumlah shot yang dikira itu betul?
Semasa penutupan projek Phase 1, kami membandingkan laporan program dengan bilangan baris dalam fail sumber daripada mesin Toshiba dan mesin JSW. Hasilnya sepadan bagi 2 jenama tersebut.
Apakah yang akan berlaku jika tetapan program salah?
Program tidak akan mengeluarkan laporan dan akan memaparkan mesej ralat pada skrin Command Line, contohnya apabila alamat folder sumber atau destinasi ditetapkan dengan salah. Manual pengguna yang diserahkan mengandungi langkah tetapan dan cara penyelesaian masalah asas bagi kes-kes ini.
Berapakah harga sistem seperti ini?
Tiada harga tetap. Harga bergantung pada bilangan mesin, jenama, format fail dan perkara yang perlu dipaparkan. Hubungi kami untuk mendapatkan sebut harga selepas pemeriksaan di tapak dan semakan fail contoh.
