





タイの自動車部品メーカー向け、ToshibaおよびJSW射出成形機のPart No.別ショット数カウントシステム
顧客: 自動車部品製造業者(日本の総合企業)
当社は、ToshibaとJSWの射出成形機のショット記録ファイルを読み取り、Part No.(ワークコード)別のショット数を集計するプログラムを、タイの自動車部品メーカー向けに開発しました。2020年にPhase 1のプロジェクトを完了し、2021年のPhase 2では、このデータを金型の保全周期アラートWebアプリの基盤として活用しました。
- 業界
- 自動車
- 年
- 2020–2021
- 業務範囲
- Phase 1:Toshiba ReportおよびJSW Reportプログラム(Python、コマンドライン形式)。IPAQ3とNET100のショットファイルを読み取り、Part No.別のショット数レポートを.txtファイルで出力します。4Gネットワーク経由で射出成形ラインに接続するIPC Server(Siemens、Windows 10)にインストールし、操作マニュアルを添付します。Phase 2:Phase 1のPart No.データを使用するMold PM Monitoring Webアプリ
要約
- 当社は、タイの自動車部品メーカー向けにPythonプログラム2本(Toshiba ReportとJSW Report)を開発しました。IPAQ3とNET100のショットファイルを読み取り、Part No.(ワークコード)別にショット数をカウントします。
- カウントルールはメーカーごとに異なります。Toshiba側は同じPart No.を持つ行をカウントし、JSW側はFDBファイルをCSVに変換したうえで、生産ステータス(Production)の期間のショットのみをカウントします。
- Phase 1プロジェクト完了時のテスト結果:レポート上のショット数は、2メーカーの機械の元ファイルの行数と一致しました。
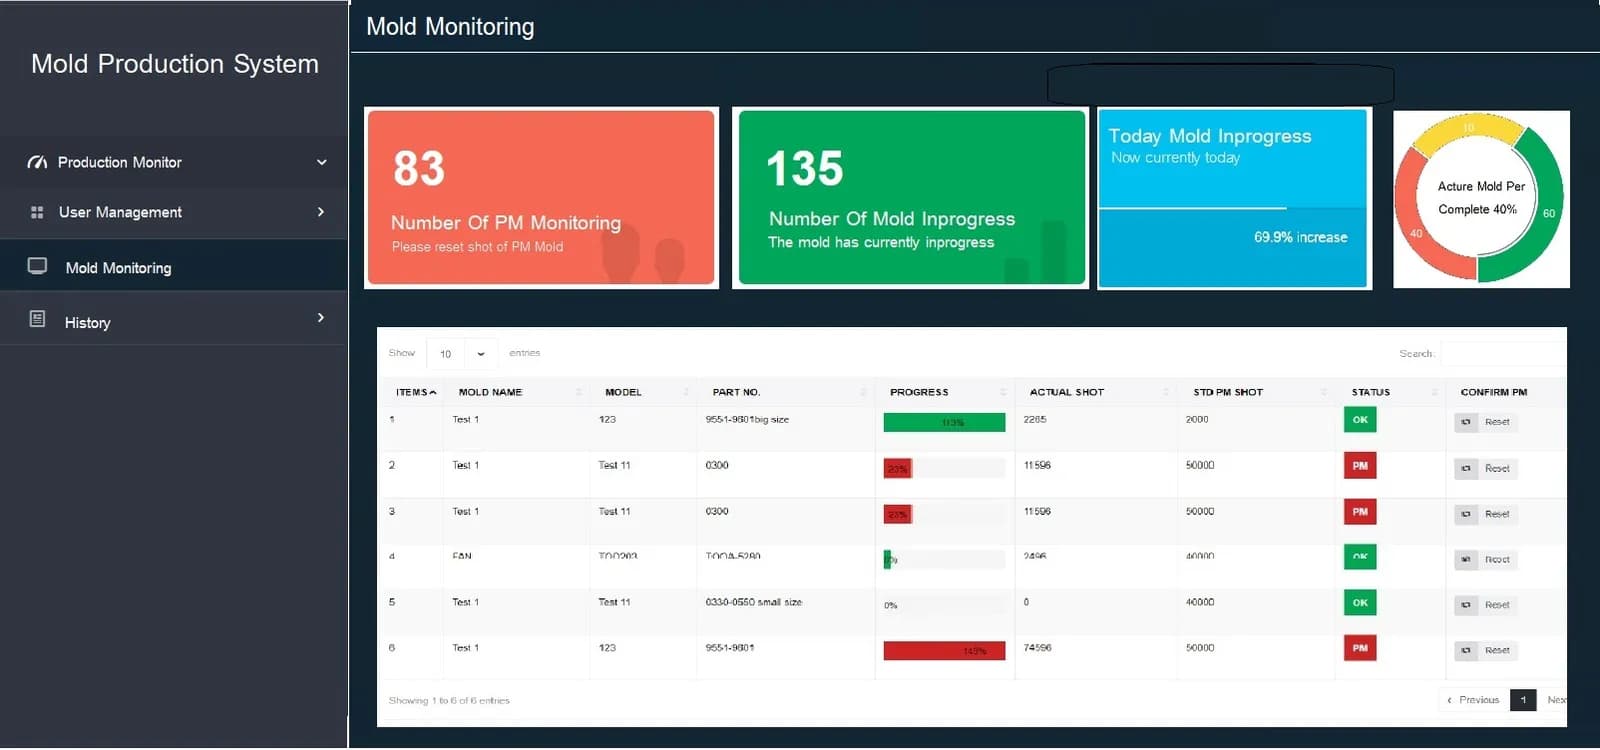
- Phase 2では、このPart No.データをMold PM Monitoring Webアプリで活用し、OK / Warning / PMのステータスを表示するとともに、金型の保全周期アラートをメールで送信します。
- 当社は2020年12月に操作マニュアルとともにPhase 1のプロジェクトを完了し、2021年2月にPhase 2のプロジェクトを完了しました。
現場の課題
顧客の射出成形ラインにあるToshibaとJSWの射出成形機は、ショット(Shotは射出一回を指します)のデータを別々のプログラムと別々のファイル形式で保存していました。IPAQ3のCSVファイルと、読み取る前にデコードが必要なNET100のFDBファイルです。そのため工場では全機を合わせたPart No.別のショット数を把握できず、金型管理の基礎データとして、毎日2回、07.30と19.30のレポートを必要としていました。
当社の取り組み
Phase 1では、工場のIPC Server上で動作するPythonプログラム2本(Toshiba ReportとJSW Report)を開発しました。プログラムは2メーカーの機械のファイルを読み取り、Part No.別にショット数をカウントし、テキストファイル(.txt)としてレポートを出力します。Phase 2では、このPart No.データをMold PM Monitoring Webアプリで活用し、OK / Warning / PMのステータスを表示するとともに、金型の保全周期アラートをメールで送信します。
- ToshibaおよびJSWの射出成形機IPAQ3 / NET100のファイル
- 工場のIPC Server4G経由で射出成形ラインに接続
- Toshiba Report / JSW ReportPythonでPart No.別にショット数をカウント
- ショットレポート(.txtファイル)Phase 1
- Mold PM Monitoring WebアプリPhase 2+メール通知
成果
2020年12月のPhase 1プロジェクト完了テストでは、プログラムのレポート上のショット数が、ToshibaとJSWいずれの機械についても元ファイルの行数と一致しました。2021年2月にPhase 2のプロジェクトを完了し、このPart No.別ショット数は金型の保全周期アラートWebページのデータ基盤となっています。
課題の背景
この事例の課題は、金型管理の基礎データとして、全射出成形機を合わせたPart No.別のショット数を把握することでした。顧客の射出成形ラインではToshibaとJSWの2メーカーの射出成形機を使用しています。ショットデータは機械に付属するプログラムにすでに存在していましたが、プログラムもファイル形式も別々に分かれていました。
Toshiba機はIPAQ3プログラムを通じて日次のCSVファイル(テキスト形式の表ファイル)にデータを記録します。一方、JSW機はNET100プログラムを通じてFDBファイル(NET100プログラムが生成するデータファイル)に記録し、読み取るにはデコードが必要です。そのため工場では、ワークごとの合計を一か所で確認できませんでした。
ショット(Shot)とPart No.とは
ショットとは、プラスチックを金型に一回射出することです。Part No.は生産中のワークのコードです。Part No.ごとの累積ショット数がわかれば、金型を管理する部門は、その金型セットがどれだけ使用されたかを把握できます。
要件と制約
システムは、工場で使用している2メーカーの射出成形機のプログラムのファイルを読み取り、工場の中央機で動作する必要があります。主な要件と制約は次のとおりです。
- Toshiba機のIPAQ3のCSVファイルと、JSW機のNET100のFDBファイルを読み取ります。FDBファイルはカウント前にCSVへ変換する必要があります。
- Part No.が一致する行のみを集計し、JSW側は機械が生産ステータス(Production)にある期間に発生したショットのみをカウントします。
- IPC Server(中央機として使用する産業用コンピュータ)で動作します。メーカーはSiemens、OSはWindows 10で、4Gネットワーク経由で射出成形ラインに接続しています。
- プロジェクトの要件では、毎日2回、07.30と19.30にレポートを行い、新しい日のファイルのみを読み取って、過去の日のファイルは再処理しないことが定められています。
- 入力元または出力先のファイルパスの設定が誤っている場合、プログラムは画面にエラーを表示する必要があります。
射出成形機のプログラムのファイルを読み取る方式を選んだ理由
当社が射出成形機のプログラムのファイルを読み取る方式を選んだのは、ショットデータがIPAQ3とNET100のファイルにすでに存在していたためです。そのため、この案件では機械にセンサーを追加していません。主な作業は、2形式のファイルを合意したルールでカウントし、同一形式でレポートを出力できるようにすることでした。
Phase 1はコマンドラインプログラム(テキスト画面から操作)です。プロジェクト完了文書には、このプログラムは将来グラフィカルな画面へ発展させることが可能と記載されています。Phase 2は、ショット数がテストに合格した後にWebページへと発展させました。Phase 1の作業手順は次のとおりです。
- 1
射出成形機がショットを日次ファイルに記録
IPAQ3とNET100のプログラムが日ごとのファイルを自動で生成します。管理者はマニュアルに従ってプログラムの入力元フォルダと出力先フォルダを設定します。
- 2
プログラムが新しい日のファイルを読み取り
管理者はマニュアルに従い、コマンドライン画面からToshiba ReportとJSW Reportを実行します。プログラムは新しい日のファイルのみを読み取ります。
- 3
Part No.別にショット数をカウント
Toshiba側はCSVファイル内で同じPart No.を持つ行数をカウントします。JSW側はまずFDBファイルをCSVに変換し、その後Part No.ごとに生産ステータスの期間に発生したショットをカウントします。
- 4
レポート出力と設定ミスの通知
結果は指定したフォルダにテキストファイル(.txt)として出力されます。入力元または出力先のファイルパスの設定が誤っている場合、プログラムはコマンドライン画面にエラーを表示します。
納入物
当社はPhase 1向けに、工場のIPC Serverにインストールしたプログラム2本を操作マニュアルとともに納品し、Phase 2向けにWebアプリを納品しました。納品物は次のとおりです。
- Toshiba Reportプログラム:IPAQ3のCSVファイルを読み取り、Part No.別のショット数レポートを出力
- JSW Reportプログラム:NET100のFDBファイルをCSVに変換し、Part No.別のショット数レポートを出力
- 管理者が指定したフォルダに.txtファイルでレポートを出力
- 操作マニュアル:フォルダ設定、コマンドライン画面からの実行、基本的なトラブルシューティング
- Phase 2:Phase 1のPart No.を使用する、同じコンピュータ上のMold PM Monitoring Webアプリ
Phase 1とPhase 2のつながり
Phase 2は、Phase 1が保存したPart No.データを使用し、金型管理用のWebページに表示します。Phase 1で2メーカーの機械のショット数をまず同じ形式にそろえ、Phase 2でそのデータをもとに画面と通知を構築しました。作業の順序は次のとおりです。
- 2020年12月:Phase 1のプロジェクトを完了(Toshiba ReportおよびJSW Reportプログラム、操作マニュアル付き)
- 2021年2月:Phase 2のプロジェクトを完了。Mold PM Monitoring Webアプリは、保全周期に対するショットの進捗をOK / Warning / PMのステータスで表示し、メール通知を送信します
Phase 2のWebアプリでは、金型保全後のショット数リセットには、工場が定めた2部門の確認がすべて完了している必要があります。Webアプリの詳細とその後の発展的な取り組みについては、金型ショット数カウントと保全周期アラートシステムの事例(Mold PM)に掲載しています。
プロジェクト完了時のテストで確認できた結果
2020年12月のPhase 1プロジェクト完了テストでは、Toshiba ReportとJSW Reportのレポート上のショット数が、2メーカーの機械の元ファイルの行数と一致しました。この事例にはビジネス効果を測定した数値がないため、文書で確認できる結果のみを報告しています。
Phase 1のPart No.別ショット数は、Phase 2のMold PM Monitoring Webアプリのデータ基盤となっています。
私たちが学んだこと
この案件からは、異なるメーカーの機械のデータを統合する作業について、次の原則が得られました。
- プログラムを書く前に、データソースごとのカウントルールを合意します。各メーカーのファイルにおける「ショット」は、常に同じ意味とは限りません。この案件では、Toshiba側は同じPart No.の行をカウントし、JSW側は生産ステータスの期間のみをカウントする必要がありました。
- 発展させる前に元ファイルと数値を照合します。後から構築する通知システムや画面の信頼性は、その下にあるデータの信頼性と同等です。そのため、この案件ではPhase 2の開始前に、Phase 1の完了時点でレポートと元ファイルを照合しました。
- 現場で動くプログラムは、問題を自ら知らせられる必要があります。この案件では、ファイルパスの設定が誤っている場合にプログラムが画面にエラーを表示し、当社は基本的なトラブルシューティングのマニュアルを納品しました。そのため現場の管理者は、外部チームを待たずに自分で設定を修正できます。
この手法をお客様の工場に適用する方法
お客様の射出成形機がすでにショットデータをファイルに記録している場合は、この事例のようにファイルの読み取りから始められます。すなわち、Part No.別のショット数を一つの形式にまとめ、元ファイルと照合し、その後で画面や通知へ発展させます。調整が必要なのは、お使いの機械が他メーカーであったり、異なる形式でファイルを保存していたりする場合の、ファイルの読み取り方法とカウントルールです。
再利用できる部分と調整が必要な部分
| 作業の区分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| ファイル読み取り | IPAQ3(Toshiba)のCSVファイルの読み取りと、NET100(JSW)のFDBファイルの変換 | 機械が他メーカーである場合、または機械のプログラムが別の形式でファイルを保存している場合は、まずサンプルファイルの確認が必要です |
| カウントルール | Part No.別のカウントと、生産ステータスの期間のみのカウント | お客様の工場でカウント対象のショットの定義がこれと異なる場合は、先にルールを改めて合意する必要があります |
| レポート | Part No.別のショット数レポート(テキストファイル) | 他システムへのデータ送信やWebページでの表示が必要な場合は、次フェーズの作業として計画する必要があります |
| 取り付け | 工場内の中央機にインストール | 射出成形ラインと中央機を接続するネットワークがまだない場合は、先に準備する必要があります |
- 各メーカーの射出成形機のプログラムが、ショットデータをどこに、どのファイル形式で記録し、いつ新しいファイルを作成するかを確認します。
- レポートが必要な時刻と、入力元フォルダおよび出力先フォルダを決めます。ファイルパスの設定を誤ると、プログラムはレポートを出力できないためです。
- マニュアルを読み、基本的な設定修正を行える、現場の中央機管理者を決めます。
使用する技術
よくある質問
射出成形機にセンサーを追加する必要はありますか
この事例では不要です。プログラムは、Toshiba機のIPAQ3とJSW機のNET100がすでに作成しているファイルからデータを読み取ります。お客様の機械にこのようなデータ記録プログラムがあれば、ファイルの読み取りから始めることができますが、確定する前に実機のファイルを確認する必要があります。
このシステムはどのメーカーの射出成形機からデータを取得できますか
この事例では、IPAQ3プログラムのCSVファイルを介したToshiba機と、NET100プログラムのFDBファイルを介したJSW機です。FDBファイルはカウント前にCSVへ変換する必要があります。他メーカーの機械については、その機械のプログラムがショットデータをどのような形で保存しているかを先に確認する必要があります。
カウントしたショット数が正しいことはどのように確認できますか
Phase 1のプロジェクト完了時に、当社はプログラムのレポートとToshiba機およびJSW機の元ファイルの行数を照合し、2メーカーとも結果が一致しました。
プログラムの設定を誤るとどうなりますか
プログラムはレポートを出力せず、コマンドライン画面にエラーメッセージを表示します。たとえば、入力元または出力先フォルダーのパスを誤って設定した場合です。納品した操作マニュアルには、こうしたケースに対応する設定手順と基本的なトラブルシューティング方法が記載されています。
このようなシステムの価格はいくらですか
固定の価格はありません。機械の台数、メーカー、ファイル形式、表示したい内容によって異なります。現場とサンプルファイルの確認後のお見積りについては、当社までお問い合わせください。
