





Sistem kamera pengasingan rona warna dan pemeriksaan bintik hitam untuk pengeluar helaian kertas kitar semula
Sistem kamera ini membandingkan rona warna helaian kertas kitar semula dengan sampel prototaip (Master) serta memeriksa bintik hitam dan kesan plastik pada permukaan helaian, kemudian memaparkan hasil OK atau NG bagi setiap helaian. Kami membina set ujian dan program prototaip, serta mengujinya dengan 2 kumpulan sampel bahan kerja daripada pengeluar helaian kertas kitar semula pada tahun 2016.
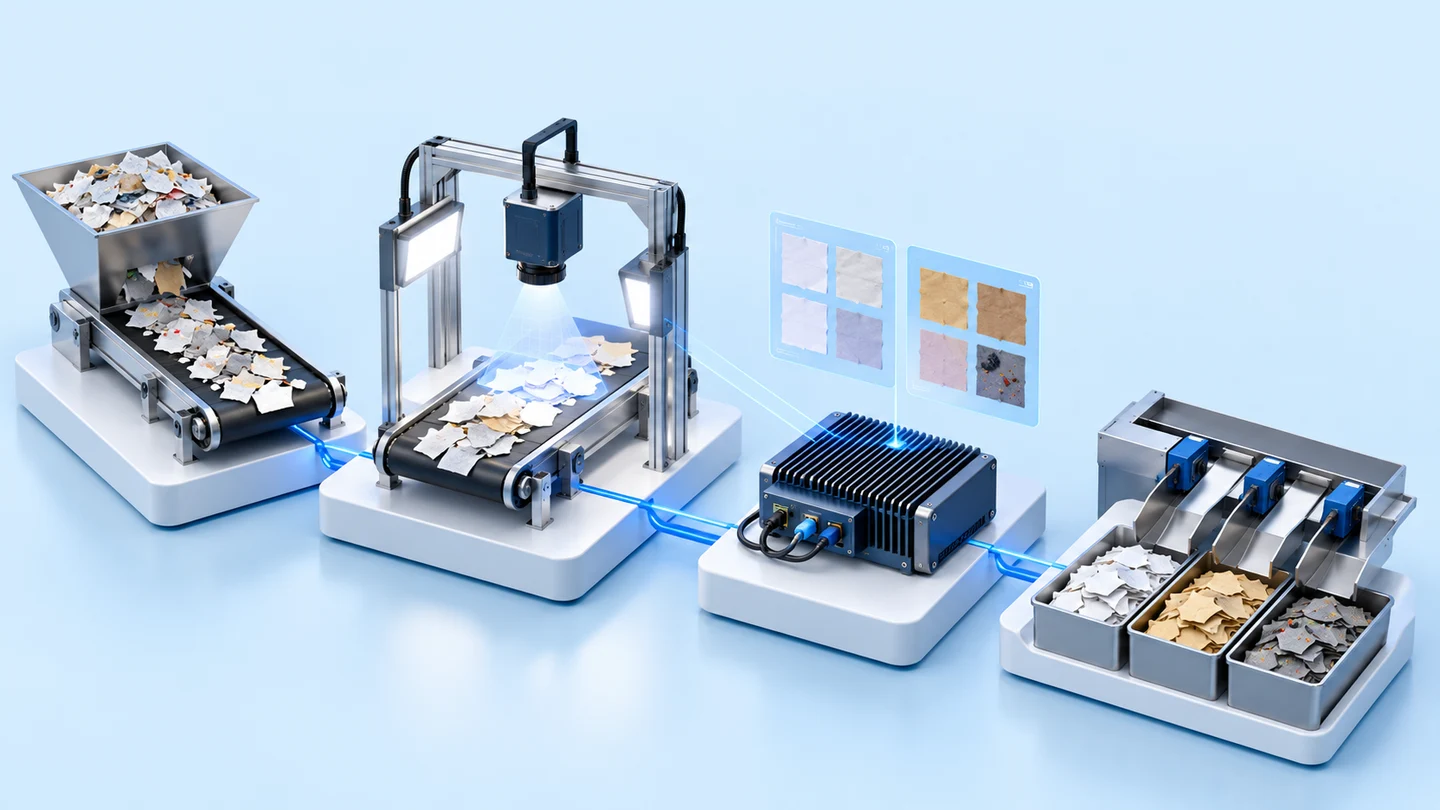
- Lampu bar (Bar Light)Kecerahan dikawal oleh Lighting Control
- Kamera Cube 5MPMerakam imej helaian kertas pada kabinet ujian
- Unit pemprosesan MedusaMembandingkan rona warna dengan Master + memeriksa bintik hitam
- Hasil OK / NGLaporan pengasingan ialah bahagian yang direka bentuk untuk sistem penuh
- Industri
- Pembuatan am
- Tahun
- 2016
- Skop pekerjaan
- Sistem kamera pengasingan rona warna dan pemeriksaan kebersihan helaian kertas kitar semula · Input: imej daripada kamera Cube 5MP pada kabinet ujian, di bawah 2 batang lampu bar (Bar Light) yang kecerahannya dikawal oleh set Lighting Control · Pemprosesan: unit pemprosesan Medusa membandingkan rona warna setiap helaian dengan sampel prototaip (Master) kumpulan, serta memeriksa bilangan dan saiz bintik hitam dan kesan plastik · Paparan hasil: OK (lulus) berwarna hijau atau NG (tidak lulus) berwarna merah · Perisian: program prototaip dengan halaman Login, Process dan Setting · Direka bentuk untuk sistem penuh: laporan pengasingan bahan kerja baik dan rosak, mod Manual dan Automatic · Apa yang kami bina dan uji: set ujian dan program prototaip, ujian perbandingan rona warna serta pemeriksaan bintik hitam dan kesan plastik dengan 2 kumpulan sampel bahan kerja pelanggan pada tahun 2016, berserta laporan hasil ujian
Ringkasan
- Sistem kamera ini mengasingkan rona warna dan memeriksa bintik hitam pada helaian kertas kitar semula. Kami membina set ujian dan program prototaip, kemudian mengujinya dengan 2 kumpulan sampel bahan kerja pelanggan pada tahun 2016.
- Sistem memeriksa 2 perkara, iaitu rona warna (kecerahan) helaian berbanding sampel prototaip (Master), dan kebersihan helaian berdasarkan bilangan dan saiz bintik hitam dan kesan plastik.
- Set ujian menggunakan kamera Cube 5MP, 2 batang lampu bar (Bar Light) yang kecerahannya dikawal oleh set Lighting Control, dan unit pemprosesan Medusa.
- Dalam ujian, program menunjukkan bahawa 1 helaian mempunyai rona warna yang tidak sepadan dengan Master kumpulannya, dan mengesan banyak kesan plastik dan bintik hitam pada helaian dalam kumpulan yang sama.
- Sasaran reka bentuk bagi masa pemeriksaan ialah kira-kira 3 saat setiap helaian dalam mod Manual dan kira-kira 1 saat setiap helaian dalam mod Automatic, yang perlu diukur semula mengikut kelajuan barisan pengeluaran sebenar.
Masalah di tapak
Pengeluar helaian kertas kitar semula ingin mengasingkan helaian yang kecerahannya (rona warna) tidak sesuai daripada bahan kerja yang baik, dan menilai kebersihan helaian berdasarkan bilangan dan saiz bintik hitam atau bahan asing. Persoalan sebelum melabur ialah sama ada kamera boleh melakukan 2 tugas ini pada bahan kerja sebenar.
Apa yang kami lakukan
Kami menyediakan set ujian dengan kamera Cube 5MP, 2 batang lampu bar (Bar Light) yang kecerahannya dikawal oleh set Lighting Control, dan unit pemprosesan Medusa, kemudian menulis program prototaip yang membandingkan rona warna setiap helaian dengan sampel prototaip serta memeriksa bilangan dan saiz bintik hitam dan kesan plastik. Program memaparkan OK (lulus) dalam warna hijau dan NG (tidak lulus) dalam warna merah.
Hasil ujian dengan bahan kerja sebenar
Dalam ujian dengan 2 kumpulan sampel bahan kerja pelanggan, program menunjukkan bahawa 1 helaian mempunyai rona warna yang tidak sepadan dengan sampel prototaip kumpulannya, dan mengesan banyak kesan plastik dan bintik hitam pada helaian dalam kumpulan yang sama. Sasaran reka bentuk bagi masa pemeriksaan ialah kira-kira 3 saat setiap helaian dalam mod Manual dan kira-kira 1 saat setiap helaian dalam mod Automatic, yang perlu diukur semula mengikut kelajuan barisan pengeluaran sebenar.
Latar belakang masalah
Sistem ini menggunakan kamera untuk mengasingkan helaian kertas kitar semula mengikut rona warna dan menilai kebersihan helaian berdasarkan bintik hitam pada permukaan. Cabarannya adalah untuk membuktikan, sebelum melabur, bahawa kamera boleh melakukan 2 tugas ini pada bahan kerja sebenar. Pengeluar helaian kertas kitar semula ingin mengasingkan helaian yang kecerahannya tidak sesuai daripada bahan kerja yang baik, dan ingin mengukur kebersihan berdasarkan bilangan dan saiz bintik hitam atau bahan asing pada permukaan kertas.
Warna dan kebersihan ialah perkara yang terus dilihat oleh pelanggan akhir apabila menerima helaian kertas. Apabila kriteria pengasingan bergantung pada penglihatan pemeriksa, sukar untuk menyatakan dalam bentuk kriteria yang boleh diperiksa semula helaian jenis mana yang lulus atau tidak lulus. Oleh itu, kami bermula dengan menguji prototaip pada sampel bahan kerja pelanggan pada tahun 2016.
Keperluan dan kekangan
Prototaip perlu memenuhi 2 keperluan pelanggan dan diuji dengan sampel bahan kerja pada kabinet ujian. Keperluan dan kekangan utama adalah seperti berikut.
- Memeriksa kecerahan (rona warna) helaian untuk mengasingkan helaian yang kecerahannya sesuai daripada helaian yang tidak sesuai
- Menilai kebersihan helaian berdasarkan bilangan dan saiz bintik hitam dan kesan plastik pada permukaan
- Menggunakan 2 kumpulan sampel bahan kerja pelanggan, dengan setiap kumpulan mempunyai sampel prototaip (Master) sendiri
- Diuji pada kabinet ujian yang pencahayaannya boleh dikawal, manakala keadaan pencahayaan dan kedudukan pemasangan di kilang perlu ditinjau secara berasingan sebelum pemasangan
Bagaimanakah sistem ini mengasingkan rona warna dan memeriksa bintik hitam?
Prototaip ini merakam imej helaian kertas satu demi satu di bawah lampu yang kecerahannya dikawal, kemudian menggunakan pemprosesan imej (Image Processing) untuk membandingkan rona warna helaian dengan sampel prototaip (Master) kumpulan serta mengira bintik hitam dan kesan plastik pada permukaan. Hasil setiap helaian dipaparkan sebagai OK (lulus) atau NG (tidak lulus).
- 1
Kawalan pencahayaan
2 batang lampu bar (Bar Light) menyinari dari kedua-dua sisi kanta dan bahan kerja. Set kawalan lampu (Lighting Control) melaraskan kecerahan lampu mengikut nilai yang ditetapkan.
- 2
Merakam imej helaian kertas
Kamera Cube 5MP dipasang pada kabinet ujian dan merakam imej helaian kertas kitar semula yang diletakkan di bawahnya.
- 3
Menetapkan parameter dan memilih sampel prototaip
Pengguna menetapkan ketajaman, tona warna dan kecerahan pada halaman Setting program, kemudian menentukan Master bagi setiap kumpulan bahan kerja sebagai rujukan.
- 4
Membandingkan rona warna dan memeriksa bintik hitam
Unit pemprosesan Medusa membandingkan rona warna helaian dengan Master, kemudian memaparkan OK dalam warna hijau atau NG dalam warna merah, serta memeriksa bilangan dan saiz bintik hitam dan kesan plastik pada helaian.
Apakah sampel prototaip (Master)?
Sampel prototaip ialah helaian yang digunakan sebagai rujukan dalam perbandingan rona warna. Helaian yang rona warnanya sepadan dengan Master kumpulan mendapat hasil OK, manakala helaian yang rona warnanya berbeza mendapat hasil NG.
Kami memilih untuk membandingkan dengan Master setiap kumpulan kerana keperluan pelanggan adalah untuk mengasingkan helaian yang berbeza daripada helaian rujukan kumpulan tersebut. Dalam perbandingan rona warna, kecerahan yang dilihat oleh kamera turut bergantung pada lampu yang menyinari, maka set ujian mengawal lampu bar dengan set Lighting Control.
Apa yang kami bina dan uji
Kami membina set ujian dan program prototaip, kemudian mengujinya dengan sampel bahan kerja pelanggan. Butirannya adalah seperti berikut.
- Set ujian: kamera Cube 5MP pada kabinet ujian, 2 batang lampu bar dengan set Lighting Control, dan unit pemprosesan Medusa
- Program prototaip dengan halaman Login, Process dan Setting
- Ujian dengan sampel bahan kerja pelanggan, merangkumi perbandingan rona warna serta pemeriksaan bintik hitam dan kesan plastik
- Laporan hasil ujian dan reka bentuk sistem penuh: laporan pengasingan bahan kerja baik dan rosak, serta mod Manual dan Automatic
Butiran hasil ujian dengan bahan kerja sebenar
Dalam ujian dengan 2 kumpulan sampel bahan kerja pelanggan, program menunjukkan bahawa 1 helaian mempunyai rona warna yang tidak sepadan dengan Master kumpulannya, manakala helaian lain didapati sepadan dengan Master kumpulan masing-masing. Pemeriksaan kebersihan mengesan banyak kesan plastik dan bintik hitam pada helaian dalam kumpulan yang sama. Hasil ini diperoleh daripada kabinet ujian yang pencahayaannya dikawal. Dokumen tidak mengesahkan secara berasingan bahawa rona warna helaian tersebut benar-benar salah, dan hasil di barisan pengeluaran perlu diukur semula di bawah pencahayaan di tapak.
Sasaran reka bentuk bagi masa pemeriksaan ialah kira-kira 3 saat setiap helaian dalam mod Manual (pengguna mengawal pemeriksaan sendiri) dan kira-kira 1 saat setiap helaian dalam mod Automatic (sistem memeriksa secara automatik). Kedua-dua nilai perlu diukur semula mengikut kelajuan barisan pengeluaran sebenar.
Skop keputusan ujian
Hasil ini diperoleh daripada 2 kumpulan sampel bahan kerja pada kabinet ujian yang pencahayaannya boleh dikawal. Sebelum pemasangan di barisan pengeluaran, persekitaran dan kedudukan pemasangan di kilang perlu ditinjau, kemudian pencahayaan diuji semula dengan bahan kerja sebenar.
Apakah yang kita pelajari
Kerja ini memberikan 3 prinsip bagi pemeriksaan rona warna dan kebersihan bahan kerja berbentuk kepingan rata dengan kamera.
- Kawal pencahayaan sebelum membandingkan warna. Kecerahan yang dilihat oleh kamera turut bergantung pada lampu yang menyinari, maka perbandingan rona warna boleh dipercayai apabila lampu stabil dan boleh dilaraskan, bukan apabila hanya ada kamera resolusi tinggi.
- Tetapkan kriteria berdasarkan bahan kerja rujukan yang telah dipersetujui. Setiap kumpulan bahan kerja patut mempunyai Master sendiri, dan sebelum penggunaan sebenar, Master patut merupakan helaian yang diterima oleh pelanggan, supaya hasil OK atau NG membawa maksud yang sama setiap kali.
- Hasil dalam kabinet ujian belum merupakan hasil di barisan pengeluaran. Sebelum pemasangan sebenar, keadaan pencahayaan dan kedudukan pemasangan di kilang perlu ditinjau, dan masa pemeriksaan setiap helaian perlu diukur mengikut kelajuan barisan sebenar.
Cara menggunakan pendekatan ini di kilang anda
Jika kilang anda perlu mengasingkan bahan kerja kepingan rata mengikut rona warna atau kecerahan, atau memerlukan kriteria kebersihan berdasarkan bintik hitam sebagai ganti penilaian dengan mata, anda boleh menggunakan pendekatan yang sama seperti prototaip ini, iaitu mengawal pencahayaan, membandingkan dengan Master setiap kumpulan dan mengira bintik pada permukaan. Bahagian yang perlu disesuaikan ialah pencahayaan dan kriteria penilaian, apabila bahan kerja atau tapak anda berbeza daripada kerja ini.
Bahagian yang boleh digunakan semula dan bahagian yang perlu diubah suai
| Bahagian sistem | Boleh digunakan semula | Perlu diubah suai apabila |
|---|---|---|
| Pencahayaan dan kamera | Pencahayaan dengan lampu bar yang kecerahannya boleh dikawal, dan kamera yang menghala ke bawah ke arah bahan kerja | Bahan kerja berbeza warna atau permukaan perlu menjalani ujian pencahayaan semula dengan bahan kerja sebenar, kerana permukaan yang berbeza memantulkan cahaya secara berbeza |
| Perbandingan rona warna | Perbandingan setiap helaian dengan Master kumpulan, dan paparan hasil OK / NG | Kilang anda belum mempunyai Master yang diterima oleh pelanggan, maka bahan kerja rujukan perlu dipersetujui terlebih dahulu |
| Pemeriksaan kebersihan | Pengiraan bilangan dan pengukuran saiz bintik hitam dan kesan pada permukaan | Perlu ditentukan semula saiz dan bilangan bintik yang dianggap tidak lulus |
| Pemasangan | Langkah pengujian dengan sampel bahan kerja pada kabinet ujian sebelum melabur dalam sistem penuh | Untuk pemasangan di barisan pengeluaran sebenar, keadaan pencahayaan, kedudukan pemasangan dan kelajuan barisan perlu ditinjau terlebih dahulu |
- Sediakan sampel bahan kerja, termasuk helaian yang baik dan helaian yang rosak, berserta Master setiap kumpulan, untuk digunakan dalam pengujian dan penetapan kriteria
- Pilih sama ada mod yang dikawal sendiri oleh pengguna atau mod automatik, kemudian bandingkan masa pemeriksaan setiap helaian dengan kelajuan barisan pengeluaran
- Rancang cara hasil pengasingan akan disampaikan, contohnya menggunakan laporan supaya pekerja mengasingkannya, atau menyambungkannya kepada mekanisme pengasingan barisan pengeluaran
Baca seterusnya
- Kes program prototaip pemeriksaan rona warna bahan kerja dengan kamera (IKS2 Shading)
- Kes sistem pengiraan bintik gelap pada serbuk putih dengan kamera (Spot Counter)
- Kes sistem kamera pemeriksaan arah penutup botol losyen
- Artikel memilih kamera AI pemeriksaan: Task Cam siap pakai atau Machine Vision tempahan khas
- Perkhidmatan pembangunan sistem pemeriksaan dan kawalan khusus
- Perkhidmatan perundingan dan reka bentuk sistem AI / IoT
Teknologi yang digunakan
Soalan Sering Ditanya
Bagaimanakah sistem mengetahui helaian mana yang rona warnanya salah?
Sistem membandingkan imej setiap helaian dengan sampel prototaip (Master) kumpulan yang telah ditetapkan, dengan imej dirakam di bawah lampu yang kecerahannya dikawal. Helaian yang rona warnanya sepadan dengan Master memaparkan hasil OK (lulus) dalam warna hijau, manakala helaian yang tidak sepadan memaparkan hasil NG (tidak lulus) dalam warna merah.
Sejauh manakah kebersihan helaian boleh diperiksa?
Dalam ujian, program memeriksa bilangan dan saiz bintik hitam dan kesan plastik pada helaian, dan mengesan banyak kesan plastik dan bintik hitam pada helaian dalam satu kumpulan. Kriteria helaian yang lulus perlu ditentukan bersama kilang berdasarkan bahan kerja sebenar.
Berapa pantaskah pemeriksaan bagi setiap helaian?
Sasaran reka bentuk ialah kira-kira 3 saat setiap helaian dalam mod Manual dan kira-kira 1 saat setiap helaian dalam mod Automatic. Kedua-dua nilai perlu diukur semula mengikut kelajuan barisan pengeluaran sebenar sebelum digunakan.
Apakah yang perlu disediakan oleh pihak kilang sebelum ujian?
Sediakan sampel bahan kerja, termasuk helaian yang baik dan helaian yang rosak, berserta Master setiap kumpulan yang diterima oleh pelanggan, tentukan saiz dan bilangan bintik hitam yang dianggap tidak lulus, dan maklumkan kelajuan barisan pengeluaran serta kedudukan pemasangan kamera.
Jika memerlukan sistem seperti ini, berapakah harganya?
Tiada harga standard. Harga bergantung pada sampel bahan kerja, kriteria pengasingan, kelajuan barisan pengeluaran dan keadaan di tapak. Hubungi kami untuk mendapatkan sebut harga.


