





再生紙シートメーカー向けの色調選別・黒点検査カメラシステム
このカメラシステムは、再生紙シートの色調を試作見本(Master)と比較し、シート表面の黒点とプラスチック痕を検査して、シートごとにOKまたはNGの結果を表示します。当社はテストセットと試作プログラムを構築し、2016年に再生紙シートメーカーの2グループのサンプルワークで試験しました。
- 業界
- 一般製造業
- 年
- 2016
- 業務範囲
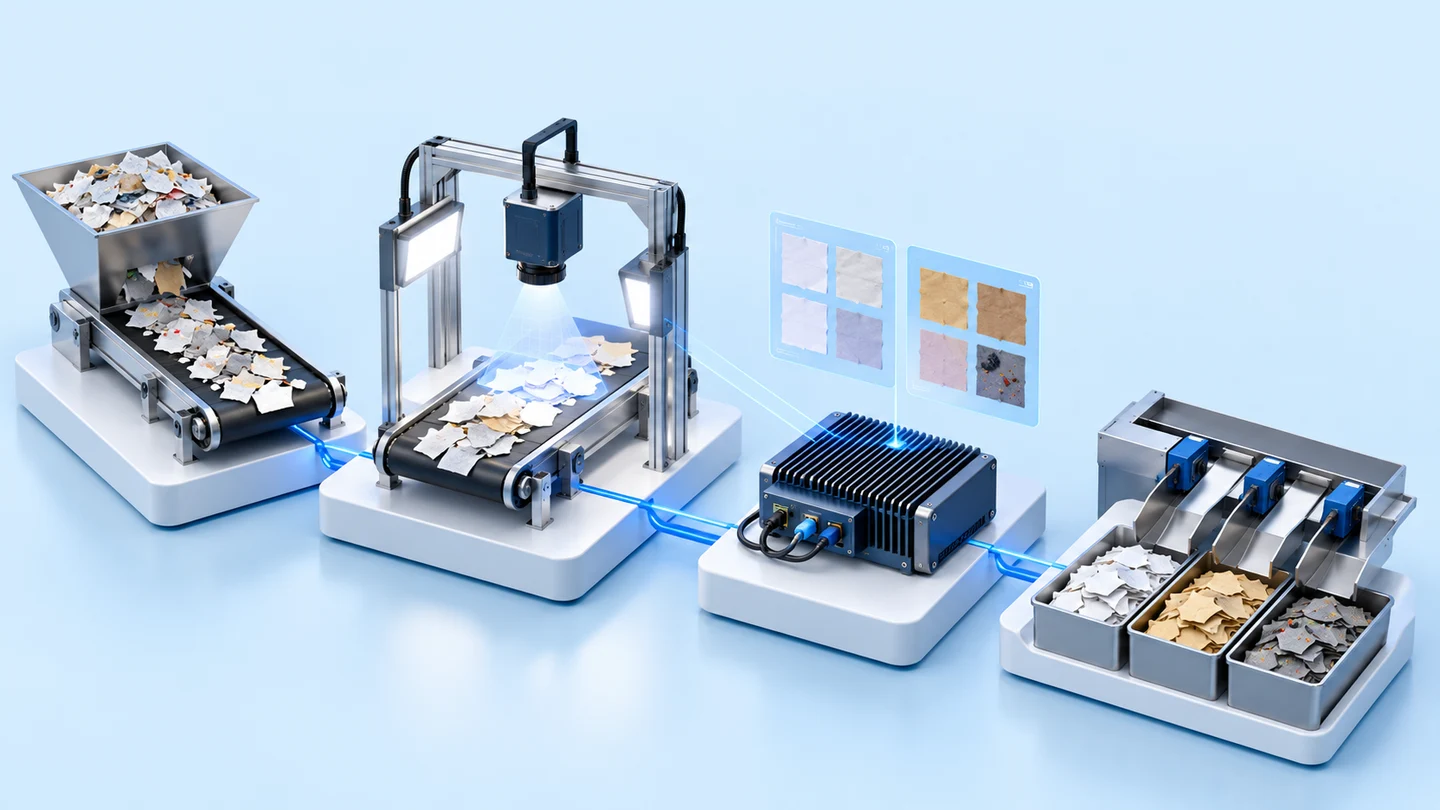
- 再生紙シートの色調選別・清浄度検査カメラシステム · 入力データ: テストキャビネット上のCube 5MPカメラの画像(Lighting Controlユニットで明るさを制御する2本のバーライト(Bar Light)の下で撮影) · 処理: Medusa処理ユニットで各シートの色調をグループの試作見本(Master)と比較し、黒点とプラスチック痕の数とサイズを検査 · 表示: OK(合格)は緑、NG(不合格)は赤 · ソフトウェア: Login、Process、Setting画面を備えた試作プログラム · フルシステム向けの設計: 良品・不良品の選別レポート、ManualモードとAutomaticモード · 当社が構築し検証したもの: テストセットと試作プログラム。2016年にお客様の2グループのサンプルワークで色調比較と黒点・プラスチック痕の検査を試験し、試験結果レポートを作成
要約
- このカメラシステムは、再生紙シートの色調を選別し、黒点を検査します。当社はテストセットと試作プログラムを構築し、2016年にお客様の2グループのサンプルワークで試験しました。
- システムが検査するのは2点です。試作見本(Master)と比較したシートの色調(明るさ)と、黒点とプラスチック痕の数とサイズから見たシートの清浄度です。
- テストセットには、Cube 5MPカメラ、Lighting Controlユニットで明るさを制御する2本のバーライト(Bar Light)、Medusa処理ユニットを使用しています。
- 試験では、プログラムは1枚の色調がグループのMasterと一致しないという結果を示し、同じグループのシートに多数のプラスチック痕と黒点を検出しました。
- 検査時間の設計目標は、Manualモードでシートあたり約3秒、Automaticモードでシートあたり約1秒であり、実際の生産ラインの速度で再測定する必要があります。
現場の課題
再生紙シートメーカーは、明るさ(色調)が適切でないシートを良品から選別し、黒点や異物の数とサイズからシートの清浄度を評価することを求めていました。投資前の問いは、カメラがこの2つの作業を実際のワークで行えるかどうかでした。
当社の取り組み
当社は、Cube 5MPカメラ、Lighting Controlユニットで明るさを制御する2本のバーライト(Bar Light)、Medusa処理ユニットでテストセットを構成し、各シートの色調を試作見本と比較して、黒点とプラスチック痕の数とサイズを検査する試作プログラムを作成しました。プログラムはOK(合格)を緑、NG(不合格)を赤で表示します。
実ワークでの試験結果
お客様の2グループのサンプルワークを用いた試験で、プログラムは1枚の色調がグループの試作見本と一致しないという結果を示し、同じグループのシートに多数のプラスチック痕と黒点を検出しました。検査時間の設計目標は、Manualモードでシートあたり約3秒、Automaticモードでシートあたり約1秒であり、実際の生産ラインの速度で再測定する必要があります。
課題の背景
このシステムは、カメラで再生紙シートを色調ごとに選別し、表面の黒点からシートの清浄度を評価するものです。課題は、カメラがこの2つの作業を実際のワークで行えることを投資前に実証することでした。再生紙シートメーカーは、明るさが適切でないシートを良品から分け、紙の表面にある黒点や異物の数とサイズから清浄度を測定することを求めていました。
色と清浄度は、最終顧客がシートを受け取った時点ですぐに目にする点です。選別基準が検査員の目視に左右されると、どのようなシートが合格か不合格かを再現可能な基準として示すことは困難です。そこで当社は、2016年にお客様のサンプルワークを用いた試作の試験から始めました。
要件と制約
試作はお客様の2つの課題に応え、テストキャビネット上でサンプルワークを用いて試験する必要がありました。主な要件と制約は次のとおりです。
- シートの明るさ(色調)を検査し、明るさが適切なシートと適切でないシートを分けます。
- 表面の黒点とプラスチック痕の数とサイズからシートの清浄度を評価します。
- お客様の2グループのサンプルワークを使用します。各グループにはそれぞれの試作見本(Master)があります。
- 照明を制御できるテストキャビネット上で試験します。工場の光環境と設置位置は、設置前に別途調査が必要です。
このシステムはどのように色調を選別し、黒点を検査するのか
この試作では、明るさを制御した照明の下で紙シートをシートごとに撮影し、画像処理(Image Processing)でシートの色調をグループの試作見本(Master)と比較して、表面の黒点とプラスチック痕を数えます。各シートの結果はOK(合格)またはNG(不合格)で表示します。
- 1
照明の制御
2本のバーライト(Bar Light)がレンズとワークの両側から照らし、照明制御ユニット(Lighting Control)が設定値に応じて照明の明るさを調整します。
- 2
紙シートの撮影
テストキャビネットに取り付けたCube 5MPカメラが、下に置かれた再生紙シートを撮影します。
- 3
設定と試作見本の選択
ユーザーはプログラムのSetting画面でシャープネス、カラートーン、明るさを設定し、ワークの各グループのMasterを基準として指定します。
- 4
色調比較と黒点検査
Medusa処理ユニットがシートの色調をMasterと比較してOKを緑、NGを赤で表示し、あわせてシート上の黒点とプラスチック痕の数とサイズを検査します。
試作見本(Master)とは
試作見本とは、色調比較の基準として使用するシートです。色調がグループのMasterと一致するシートはOK、色調が異なるシートはNGとなります。
当社が各グループのMasterと比較する方式を選んだのは、お客様の課題がそのグループの基準シートと異なるシートを分けることだったためです。色調比較では、カメラが捉える明るさは照射する照明にも左右されます。そのためテストセットでは、Lighting Controlユニットでバーライトを制御しました。
当社が構築し検証したもの
当社はテストセットと試作プログラムを構築し、お客様のサンプルワークで試験しました。詳細は次のとおりです。
- テストセット: テストキャビネット上のCube 5MPカメラ、Lighting Controlユニット付きの2本のバーライト、Medusa処理ユニット
- Login、Process、Setting画面を備えた試作プログラム
- お客様のサンプルワークを用いた試験(色調比較と、黒点・プラスチック痕の検査の両方)
- 試験結果レポートとフルシステムの設計: 良品・不良品の選別レポート、ManualモードとAutomaticモード
実際のワークでの試験結果の詳細
お客様の2グループのサンプルワークを用いた試験で、プログラムは1枚の色調がグループのMasterと一致しないという結果を示し、その他のシートはそれぞれのグループのMasterと一致するという結果でした。清浄度検査では、同じグループのシートに多数のプラスチック痕と黒点を検出しました。これは照明を制御したテストキャビネットでの結果です。資料では、そのシートの色調が実際に誤っていたことを別途確認しておらず、生産ラインでの結果は現場の光環境の下で改めて測定する必要があります。
検査時間の設計目標は、Manualモード(ユーザーが検査を操作)でシートあたり約3秒、Automaticモード(システムが自動で検査)でシートあたり約1秒です。どちらの値も実際の生産ラインの速度で再測定する必要があります。
テスト結果の範囲
この結果は、照明を制御できるテストキャビネット上の2グループのサンプルワークから得たものです。生産ラインへの設置前には、工場の環境と設置位置を調査し、実際のワークで照明を改めて試験する必要があります。
私たちが学んだこと
この案件から、カメラによる平板状ワークの色調・清浄度検査について3つの原則が得られました。
- 色を比較する前に光を制御する。カメラが捉える明るさは照射する照明にも左右されます。色調比較を信頼できるのは照明が安定し、調整できるときであり、高精細なカメラがあるだけでは十分ではありません。
- 合意済みの基準ワークから判定基準を設定する。ワークの各グループにはそれぞれのMasterを設けるべきであり、実運用の前にMasterは顧客が受け入れたシートとするべきです。これによりOKまたはNGの結果が常に同じ意味を持ちます。
- テストキャビネットでの結果は、まだ生産ラインでの結果ではありません。実際に設置する前に、工場の光環境と設置位置を調査し、シートあたりの検査時間を実際のラインの速度と合わせて測定する必要があります。
この手法をお客様の工場に適用する方法
貴社の工場で平板状ワークを色調や明るさで選別する必要がある場合、または目視判定に代えて黒点による清浄度基準を求めている場合は、この試作と同じアプローチを利用できます。照明を制御し、各グループのMasterと比較し、表面の点を数えるという方法です。調整が必要なのは、ワークや現場がこの案件と異なる場合の照明と判定基準です。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| 照明とカメラ | 明るさを制御できるバーライトによる照射と、ワークを見下ろすカメラ | ワークの色や表面が異なる場合は、実際のワークで照明を改めて試験する必要があります。表面が違えば光の反射も異なるためです。 |
| 色調比較 | 各シートをグループのMasterと比較し、OK / NGの結果を表示する方式 | 貴社の工場に顧客が受け入れたMasterがまだない場合は、先に基準ワークについて合意する必要があります。 |
| 清浄度検査 | 表面の黒点と痕の数を数え、サイズを測定する方式 | どのサイズの点がいくつあれば不合格とするかを改めて定義する必要があります。 |
| 取り付け | フルシステムへの投資前に、テストキャビネット上でサンプルワークを試験する手順 | 実際の生産ラインに設置する場合は、先に光環境、設置位置、ラインの速度を調査する必要があります。 |
- 試験と判定基準の設定に使用するため、良品と不良品の両方のサンプルワークと、各グループのMasterを準備します。
- ユーザーが操作するモードと自動モードのどちらを使うかを選び、シートあたりの検査時間を生産ラインの速度と比較します。
- 選別結果の受け渡し方法を計画します。たとえば、レポートをもとに作業者が取り除く方法や、生産ラインの選別機構に接続する方法です。
使用する技術
よくある質問
どのシートの色調が誤っているかを、システムはどのように判断しますか
システムは、明るさを制御した照明の下で撮影した各シートの画像を、設定したグループの試作見本(Master)と比較します。色調がMasterと一致するシートはOK(合格)を緑で、一致しないシートはNG(不合格)を赤で表示します。
シートの清浄度はどの程度検査できますか
試験では、プログラムはシート上の黒点とプラスチック痕の数とサイズを検査し、あるグループのシートに多数のプラスチック痕と黒点を検出しました。どのシートを合格とするかの基準は、実際のワークをもとに工場と共同で定める必要があります。
シートあたりの検査はどのくらいの速さですか
設計目標は、Manualモードでシートあたり約3秒、Automaticモードでシートあたり約1秒です。どちらの値も、使用前に実際の生産ラインの速度で再測定する必要があります。
テスト前に工場側で何を準備する必要がありますか
良品と不良品の両方のサンプルワークと、顧客が受け入れた各グループのMasterを準備し、どのサイズの黒点がいくつあれば不合格とするかを定め、生産ラインの速度とカメラの設置予定位置をお知らせください。
このようなシステムが必要な場合、価格はいくらですか
標準価格はありません。価格はサンプルワーク、選別基準、生産ラインの速度、現場の状況によって異なります。お見積りについては当社までお問い合わせください。


