Sistem penghantaran bacaan angkup digital ke laporan QC dan pengiraan Cpk secara automatik untuk pengeluar komponen automotif di Thailand
Pelanggan: Pengeluar bahagian kenderaan (konglomerat Jepun)
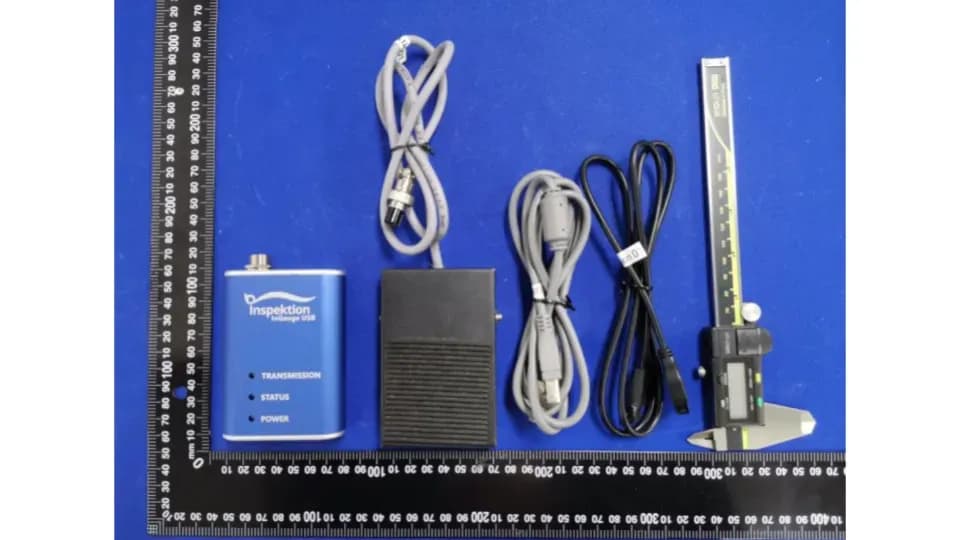
Aplikasi web laporan kualiti (QC) ini menerima bacaan angkup digital Mitutoyo terus ke laporan, memplot carta kawalan X̄-R dan mengira Cpk secara automatik. Bacaan dihantar melalui 2 cara: penyesuai InGauge USB atau pemancar tanpa wayar U-WAVE. Kami membangunkannya untuk pengeluar komponen automotif di Thailand dan menyerahkannya pada Januari B.E. 2564
- Industri
- Automotif
- Tahun
- 2020–2021
- Skop pekerjaan
- Aplikasi web laporan kualiti pada 1 unit pelayan Siemens IPC milik kilang, bersama halaman susun atur keseluruhan (Quality Layout) yang memaparkan 33 barisan pengeluaran dan halaman laporan bagi mesin yang disambungkan dengan angkup vernier digital Mitutoyo melalui InGauge USB dan U-WAVE, bermula dengan mesin di satu kawasan pengeluaran kilang. Penyerahan merangkumi 10 set InGauge USB, 10 unit tablet, 1 unit penghala tanpa wayar, manual pengguna dan dokumen penerimaan kerja. Projek bermula pada tahun 2020 dan ditutup pada tahun 2021.
Ringkasan
- Sistem ini ialah aplikasi web laporan QC yang menerima nilai daripada angkup vernier digital Mitutoyo terus ke laporan, menggantikan pencatatan nilai di atas kertas dan pengiraan sendiri.
- Angkup menghantar bacaan ke sistem melalui 2 cara: penyesuai InGauge USB atau pemancar tanpa wayar U-WAVE
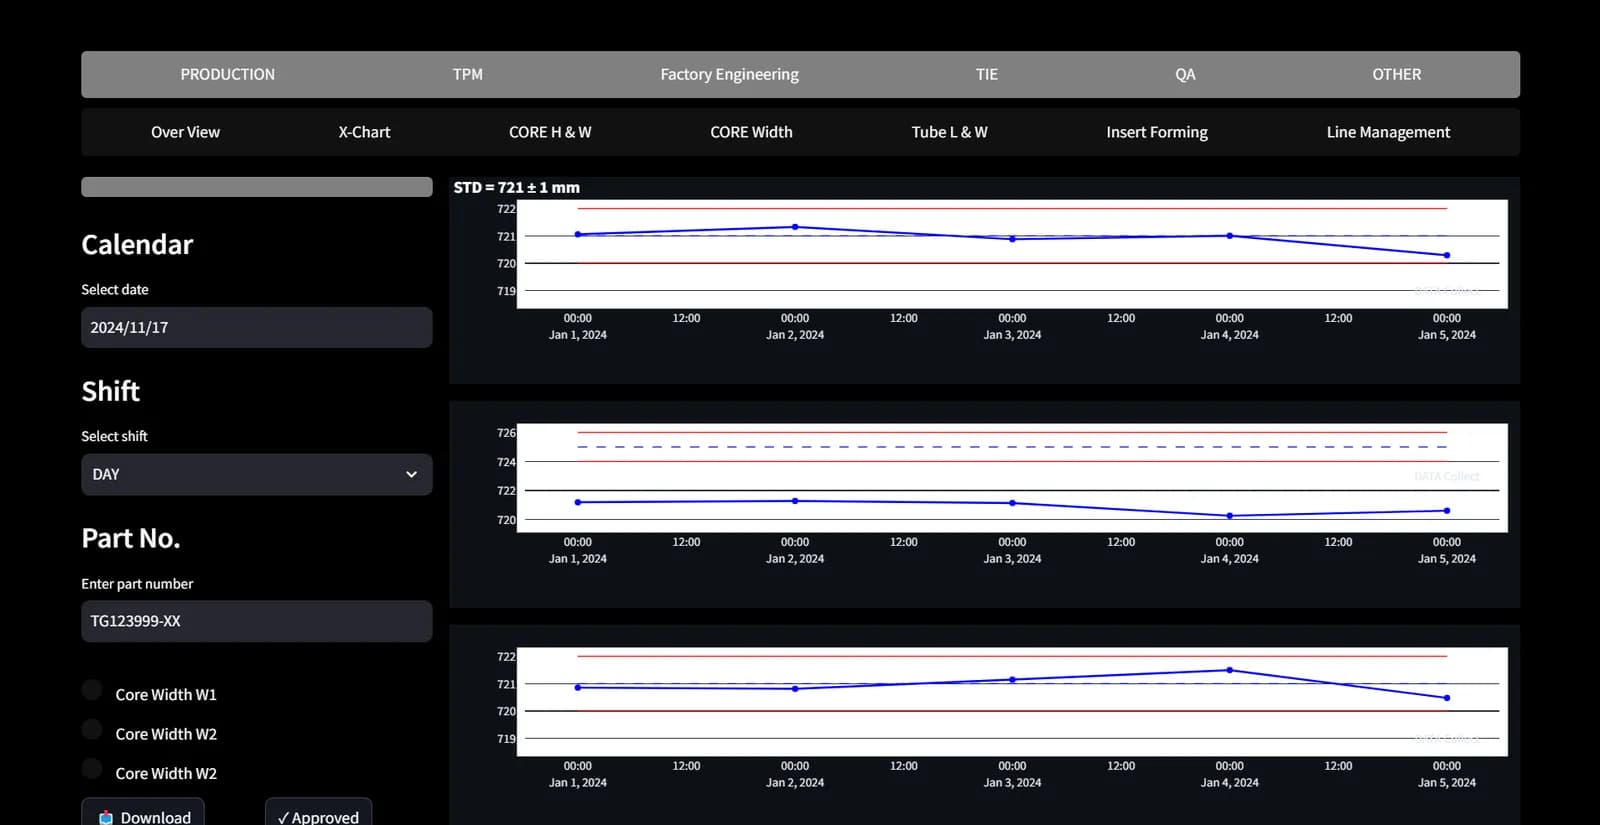
- Sistem melukis carta kawalan X̄-R yang diasingkan mengikut syif dan nombor bahagian, mengira Cpk setiap titik ukur berbanding kriteria 1.33 serta mengira sendiri garisan kawalan (UCL/LCL) bulanan.
- Sistem dipasang pada pelayan Siemens IPC milik kilang dan digunakan dalam rangkaian LAN dalaman. Halaman susun atur keseluruhan memaparkan 33 barisan pengeluaran, manakala halaman laporan yang menerima nilai daripada angkup vernier bermula dengan mesin di satu kawasan pengeluaran.
- Kami menyerahkan sistem bersama 10 set InGauge USB, manual pengguna dan dokumen penerimaan kerja pada Januari 2021, kemudian membuat penyesuaian mengikut permintaan perubahan sehingga projek ditutup pada tahun 2021.
Masalah di tapak
Pegawai QC mengukur bahan kerja dengan angkup vernier digital, tetapi masih perlu mencatat nilai di atas kertas, kemudian mengira sendiri Cpk (indeks keupayaan proses) dan nilai statistik lain sebelum mengeluarkan laporan. Pelanggan mahu nilai yang diukur terus masuk ke laporan dan sistem mengira nilai-nilai ini.
Apa yang kami lakukan
Kami membangunkan aplikasi web laporan kualiti pada pelayan industri (IPC) Siemens milik kilang, yang digunakan melalui pelayar web dalam rangkaian LAN dalaman tanpa perlu keluar ke internet. Angkup vernier menghantar nilai ke halaman laporan setiap mesin melalui InGauge USB atau U-WAVE, kemudian sistem melukis carta kawalan X̄-R, mengira Cpk setiap titik ukur berbanding kriteria 1.33 dan mengira garisan kawalan (UCL/LCL) bulanan.
- Angkup digital MitutoyoPegawai QC mengukur bahan kerja
- InGauge USB atau U-WAVEMenghantar nilai yang diukur ke sistem
- Aplikasi web laporan QCPada pelayan Siemens IPC dalam rangkaian LAN
- Carta kawalan X̄-R dan CpkDikira secara automatik
- Buka laporan melalui pelayar webDiasingkan mengikut syif dan nombor bahagian
Hasil
Kami menyerahkan sistem bersama peralatan, manual pengguna dan dokumen penerimaan kerja (Exit Criteria) pada Januari 2021, kemudian membuat penambahan mengikut permintaan perubahan pelanggan sehingga projek ditutup sebagai kerja yang telah siap pada tahun 2021. Pegawai QC boleh menghantar nilai daripada angkup vernier terus ke laporan tanpa perlu mencatat di atas kertas dan tanpa perlu mengira Cpk sendiri.
Latar belakang masalah
Cabaran kes ini adalah supaya nilai yang diukur daripada angkup vernier digital terus masuk ke laporan kualiti dan sistem mengira nilai statistik. Sebelum ini, pegawai QC mengukur bahan kerja dengan angkup vernier digital, mencatat nilai pada borang kertas, kemudian mengira sendiri Cpk dan nilai lain sebelum mengeluarkan laporan.
Apabila angka perlu melalui pencatatan dan pengiraan secara manual, set angka yang sama akan melalui tangan manusia beberapa kali, dan setiap kali ada kemungkinan tersilap baca atau tersilap kira. Oleh itu, pelanggan, iaitu pengilang komponen automotif di Thailand, mahukan laporan yang menerima nilai daripada alat pengukur dan membuat pengiraan sendiri.
Apakah itu Cpk?
Cpk (indeks keupayaan proses) menunjukkan berapa jauh jarak nilai yang dihasilkan daripada had atas dan had bawah spesifikasi. Semakin tinggi nilainya, semakin banyak ruang yang ada pada proses sebelum berlaku kecacatan. Dalam kes ini, sistem mengira Cpk setiap titik ukur, kemudian membandingkannya dengan kriteria 1.33 yang ditetapkan oleh pelanggan.
Keperluan dan kekangan
Sistem perlu berfungsi dengan angkup vernier digital Mitutoyo dan pelayan kilang tanpa keluar ke internet. Keperluan dan kekangan utama adalah seperti berikut.
- Dipasang pada pelayan industri (IPC) Siemens milik kilang dengan sistem pengendalian Windows 10 dan hanya berfungsi dalam rangkaian LAN dalaman
- Menerima nilai daripada angkup vernier digital Mitutoyo, sama ada secara berwayar melalui InGauge USB atau tanpa wayar melalui U-WAVE
- Pengepala laporan perlu menarik sendiri nombor bahagian (Part Number), tarikh dan nilai had atas-bawah (USL/LSL) yang telah ditetapkan
- Carta boleh dilihat mengikut syif siang, syif malam atau sepanjang hari, dan mengikut nombor bahagian
- Mengira Cpk setiap titik ukur berbanding kriteria 1.33 dan mengira garisan kawalan (UCL/LCL) daripada data sepanjang bulan untuk digunakan pada bulan berikutnya
- Titik yang melebihi had (NG) mesti boleh direkodkan butiran masalahnya, dan pentadbir mesti boleh menetapkan pengguna serta kebenaran memuat turun laporan
- Penghantaran e-mel daripada sistem perlu menunggu jabatan IT kilang mengaktifkan pelayan e-mel (SMTP) dalaman terlebih dahulu
Bagaimana nilai daripada angkup vernier masuk ke laporan
Nilai daripada angkup vernier masuk ke laporan melalui alat penghantar-terima isyarat yang disambungkan pada angkup vernier, lalu terus masuk ke ruangan halaman laporan dalam aplikasi web. Pegawai QC masih mengukur bahan kerja mengikut langkah sedia ada, tetapi tidak perlu menaip atau mencatat nilai sendiri. Angkup vernier boleh menghantar nilai melalui 2 cara, iaitu melalui penukar isyarat InGauge USB berwayar atau pemancar tanpa wayar U-WAVE daripada Mitutoyo.
Keperluan kerja ini ialah aplikasi web pada pelayan kilang yang berfungsi secara luar talian dalam rangkaian LAN dalaman. Oleh itu, peranti dalam rangkaian LAN yang sama boleh membuka halaman laporan melalui pelayar web. Langkah kerja sistem adalah seperti berikut.
- 1
Ukur bahan kerja dan hantar nilai ke sistem
Pegawai QC mengukur bahan kerja dengan angkup vernier digital Mitutoyo, kemudian menghantar nilai ke sistem melalui penukar isyarat InGauge USB atau dengan menekan butang pada pemancar tanpa wayar U-WAVE yang dipasang pada angkup vernier.
- 2
Pilih mesin daripada halaman susun atur keseluruhan
Halaman susun atur keseluruhan (Quality Layout) memaparkan susun atur barisan pengeluaran dan boleh ditapis untuk memaparkan barisan yang dikehendaki sahaja. Pengguna mengklik mesin yang mempunyai halaman laporan untuk membuka laporan mesin tersebut.
- 3
Nilai disusun ke dalam jadual laporan secara automatik
Nilai yang diukur disusun ke dalam jadual mengikut urutan titik ukur. Sistem menjumlahkan keputusan dan mencari purata setiap set dengan serta-merta, serta memasukkan nombor bahagian, tarikh dan nilai USL/LSL pada pengepala laporan.
- 4
Lukis carta kawalan dan kira Cpk
Sistem melukis carta kawalan X̄-R (purata dan julat) yang diasingkan mengikut syif dan nombor bahagian, mengira Cpk setiap titik ukur, kemudian memaparkan status berbanding kriteria 1.33.
- 5
Rekod masalah dan urus kebenaran
Butiran masalah boleh direkodkan bagi titik yang melebihi had (NG). Pentadbir menggunakan halaman Line Management untuk mengurus pengguna dan meluluskan kebenaran memuat turun laporan.
Hasil penyerahan
Kami menyerahkan aplikasi web laporan QC bersama 10 set InGauge USB, 10 unit tablet dan 1 unit penghala tanpa wayar kepada pengilang komponen automotif di Thailand pada Januari 2021. Item yang diserahkan adalah seperti berikut.
- Aplikasi web laporan kualiti yang dipasang pada 1 unit pelayan Siemens IPC milik kilang
- Halaman susun atur keseluruhan (Quality Layout) yang memaparkan 33 barisan pengeluaran dan halaman laporan bagi mesin yang disambungkan dengan angkup vernier, bermula dengan mesin di satu kawasan pengeluaran kilang
- Halaman laporan yang mempunyai jadual nilai ukuran, carta kawalan X̄-R, status Cpk, garisan kawalan bulanan dan rekod masalah bagi titik NG
- Halaman Line Management untuk mengurus pengguna dan kebenaran memuat turun laporan
- Peralatan: 10 set InGauge USB, 10 unit tablet dan 1 unit penghala tanpa wayar
- Manual pengguna dan dokumen penerimaan kerja (Exit Criteria)
Apakah pengubahsuaian yang ditambah pada sistem selepas penyerahan
Selepas penyerahan, kami mengubah suai sistem mengikut permintaan perubahan (Change Requirement) pelanggan beberapa kali pada tahun 2021. Perkara utama ialah masa pembahagian syif, pengasingan bahan kerja yang benar-benar rosak daripada carta, serta pengurusan pengguna dan kebenaran memuat turun laporan. Selain itu, kami memindahkan sebahagian kod daripada PHP tanpa rangka kerja kepada Laravel. Urutan kerja adalah seperti berikut.
- Tahun 2020: Projek bermula, pembangunan aplikasi web dan halaman laporan
- Januari 2021: Penyerahan sistem, peralatan, manual pengguna dan dokumen penerimaan kerja
- Tahun 2021: Pelarasan masa pembahagian syif, penambahan kotak semak untuk mengasingkan bahan kerja yang benar-benar rosak supaya tidak diplot pada carta, penambahan pengurusan pengguna dan pentadbir peringkat kedua (Sub Admin), serta permohonan kebenaran memuat turun laporan
- Tahun 2021: Projek ditutup sebagai kerja yang telah siap
Hasil yang dapat disahkan daripada penyerahan dan penutupan projek
Hasil yang dapat disahkan ialah kami menyerahkan sistem bersama dokumen penerimaan kerja pada Januari 2021 dan menutup projek sebagai kerja yang telah siap pada tahun 2021. Selepas penyerahan, pegawai QC boleh menghantar nilai daripada angkup vernier terus ke laporan dan sistem mengira Cpk, tanpa perlu mencatat di atas kertas.
Kes ini tiada angka pengukuran hasil perniagaan, maka kami hanya melaporkan hasil yang disokong oleh dokumen.
Apakah yang kita pelajari
Prinsip utama daripada kerja ini ialah menerima nilai di sumbernya, mengasingkan nilai had daripada garisan kawalan, dan bersetuju sejak awal tentang kerja yang bergantung pada sistem IT kilang. Butiran setiap perkara adalah seperti berikut.
- Terima nilai di sumbernya, kemudian pastikan semua pengiraan menggunakan set nilai yang sama. Apabila alat pengukur menghantar nilai terus ke laporan, jadual, carta dan Cpk datang daripada set angka yang sama tanpa perlu menyalin berulang kali.
- Asingkan nilai had daripada garisan kawalan. Nilai USL/LSL ialah spesifikasi yang ditetapkan bagi setiap nombor bahagian, manakala UCL/LCL dikira daripada data sebenar bulan sebelumnya. Sistem perlu memaparkan kedua-dua nilai ini secara berasingan, dan perlu dipersetujui dengan jelas data mana yang masuk ke carta, seperti sempadan masa syif dan bahan kerja yang benar-benar rosak yang tidak patut diplot.
- Fungsi yang bergantung pada sistem IT kilang perlu dipersetujui dengan jabatan IT sejak awal. Dalam kerja ini, penghantaran e-mel daripada sistem perlu menunggu jabatan IT mengaktifkan SMTP dalaman.
Cara menggunakan pendekatan ini di kilang anda
Jika kilang anda sudah menggunakan alat pengukur digital tetapi masih mencatat nilai di atas kertas, anda boleh menggunakan pendekatan yang sama seperti kes ini, iaitu menghantar nilai daripada alat pengukur terus ke laporan dan membiarkan sistem mengira carta kawalan dan Cpk. Perkara yang perlu disesuaikan ialah borang laporan, titik ukur dan cara menyambung alat pengukur mengikut model yang anda gunakan.
Bahagian yang boleh digunakan semula dan bahagian yang perlu diubah suai
| Bahagian sistem | Boleh digunakan semula | Perlu diubah suai apabila |
|---|---|---|
| Penerimaan nilai daripada alat pengukur | Penukar isyarat InGauge USB atau pemancar tanpa wayar U-WAVE | Jika alat pengukur anda daripada model atau jenama lain, perlu disemak dahulu sama ada ia mempunyai port penghantaran data (Digimatic/SPC) atau tidak |
| Halaman laporan | Jadual nilai ukuran mengikut titik ukur, jumlah dan purata | Jika borang, bilangan titik ukur atau nilai USL/LSL anda berbeza daripada kes ini, halaman laporan perlu direka bentuk mengikut borang sebenar |
| Carta kawalan dan Cpk | Carta X̄-R, status Cpk dan garisan kawalan bulanan | Jika kilang anda menggunakan kriteria Cpk, masa pembahagian syif atau kaedah pengiraan garisan kawalan yang berbeza, formula perlu dipersetujui sebelum pembangunan bermula |
| Pengguna dan kebenaran | Pengurusan pengguna dan kelulusan kebenaran memuat turun laporan | Jika urutan kelulusan di kilang anda berbeza, peranan pentadbir perlu ditetapkan semula |
| Pemasangan | Aplikasi web pada pelayan di kilang, digunakan dalam rangkaian LAN | Jika mahu menghantar e-mel daripada sistem, jabatan IT perlu mengaktifkan SMTP dalaman terlebih dahulu |
- Pilih borang yang kerap digunakan dan mempunyai titik ukur yang jelas untuk dilaksanakan dahulu. Apabila formula dan halaman laporan sudah stabil, barulah kembangkan ke mesin dan barisan lain
- Tetapkan pentadbir sistem dan urutan kelulusan kebenaran pengguna sejak awal
Baca seterusnya
- InGauge: penukar isyarat yang menghantar nilai daripada alat pengukur digital ke komputer melalui USB
- Kes program ITAP: pembangunan InGauge USB versi 2.1
- Kes aplikasi web P-Chart Control pada pelayan kilang
- Artikel: Apakah SPC dan P-Chart, dan bagaimana pengurus kilang membaca carta kawalan
- Perkhidmatan pembangunan sistem khusus
Teknologi yang digunakan
Soalan Sering Ditanya
Bagaimana angkup vernier menghantar nilai ke sistem
Dalam kes ini terdapat 2 cara, iaitu menyambungkan angkup vernier digital Mitutoyo kepada penukar isyarat InGauge USB atau menggunakan pemancar tanpa wayar U-WAVE yang dipasang pada angkup vernier. Selepas pengukuran selesai, nilai akan masuk ke dalam ruangan laporan pada aplikasi web tanpa perlu menaipnya sendiri.
Apakah pengiraan yang dilakukan oleh sistem?
Sistem menggabungkan keputusan dan mencari nilai purata bagi setiap set, melukis carta kawalan X̄-R yang diasingkan mengikut syif dan nombor bahan kerja, mengira Cpk bagi setiap titik pengukuran lalu memaparkan status berbanding kriteria 1.33, serta mengira garis kawalan (UCL/LCL) daripada data sepanjang bulan untuk digunakan pada bulan berikutnya.
Adakah sambungan internet diperlukan?
Tidak. Sistem dalam kes ini dipasang pada pelayan IPC kilang dan beroperasi dalam rangkaian LAN dalaman. Peranti dalam rangkaian LAN yang sama boleh membuka halaman laporan melalui pelayar web.
Bolehkah sistem ini digunakan dengan alat pengukur jenis lain selain angkup vernier?
InGauge menyokong alat pengukur digital yang mempunyai port Digimatic/SPC, manakala halaman laporan pada aplikasi web perlu direka bentuk mengikut borang dan titik pengukuran bagi setiap kerja. Model alat pengukur dan borang laporan sebenar perlu disemak terlebih dahulu sebelum pengesahan dapat diberikan.
Berapakah harga dan tempoh pembangunan?
Harga penukar isyarat InGauge tertera pada halaman produk, manakala aplikasi web laporan kualiti ialah kerja pembangunan khusus untuk setiap kilang. Harga dan tempoh bergantung pada bilangan borang laporan, formula pengiraan dan bilangan peranti. Hubungi kami untuk mendapatkan sebut harga.