Sistem pengiriman bacaan kaliper digital ke laporan QC dan perhitungan Cpk otomatis untuk produsen komponen otomotif di Thailand
Pelanggan: Pengeluar komponen otomotif (konglomerat Jepang)
Aplikasi web laporan kualitas (QC) ini menerima bacaan kaliper digital Mitutoyo langsung ke laporan, membuat grafik kendali X̄-R, dan menghitung Cpk secara otomatis. Bacaan dikirim melalui 2 cara: adaptor InGauge USB atau pemancar nirkabel U-WAVE. Kami mengembangkannya untuk produsen komponen otomotif di Thailand dan menyerahkannya pada Januari B.E. 2564
- Industri
- Otomotif
- Tahun
- 2020–2021
- lingkup pekerjaan
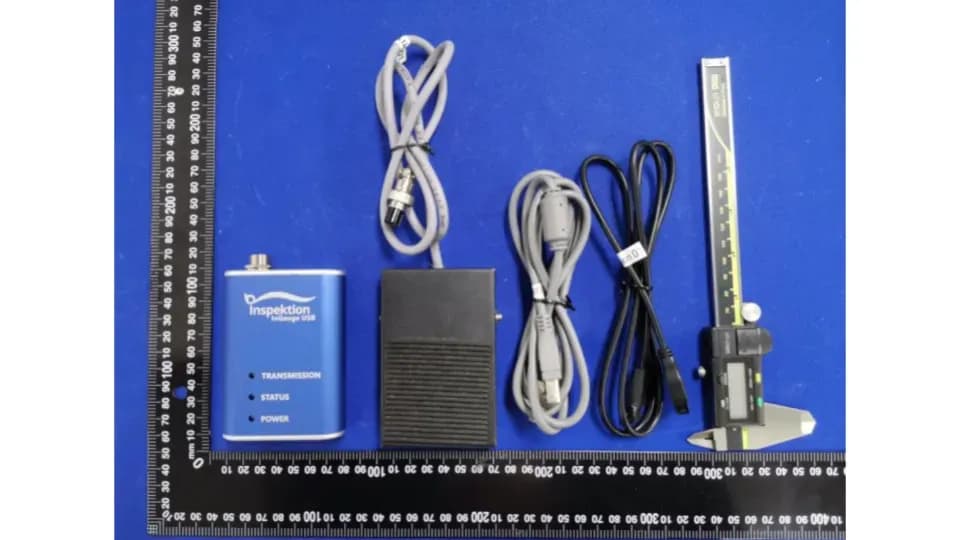
- Aplikasi web laporan kualitas di 1 unit server Siemens IPC milik pabrik, dengan halaman denah ringkasan (Quality Layout) yang menampilkan 33 lini produksi dan halaman laporan untuk mesin yang terhubung dengan jangka sorong digital Mitutoyo melalui InGauge USB dan U-WAVE, dimulai dari mesin di satu area produksi pabrik. Yang diserahkan: 10 set InGauge USB, 10 tablet, 1 router nirkabel, panduan penggunaan, dan dokumen penerimaan pekerjaan. Proyek dimulai pada 2020 dan ditutup pada 2021.
Ringkasan
- Sistem ini adalah aplikasi web laporan QC yang menerima nilai dari jangka sorong digital Mitutoyo langsung ke laporan, menggantikan pencatatan nilai di kertas dan perhitungan manual.
- Vernier mengirim data ke sistem dalam 2 cara, baik melalui konverter InGauge USB atau melalui transmitter nirkabel U-WAVE.
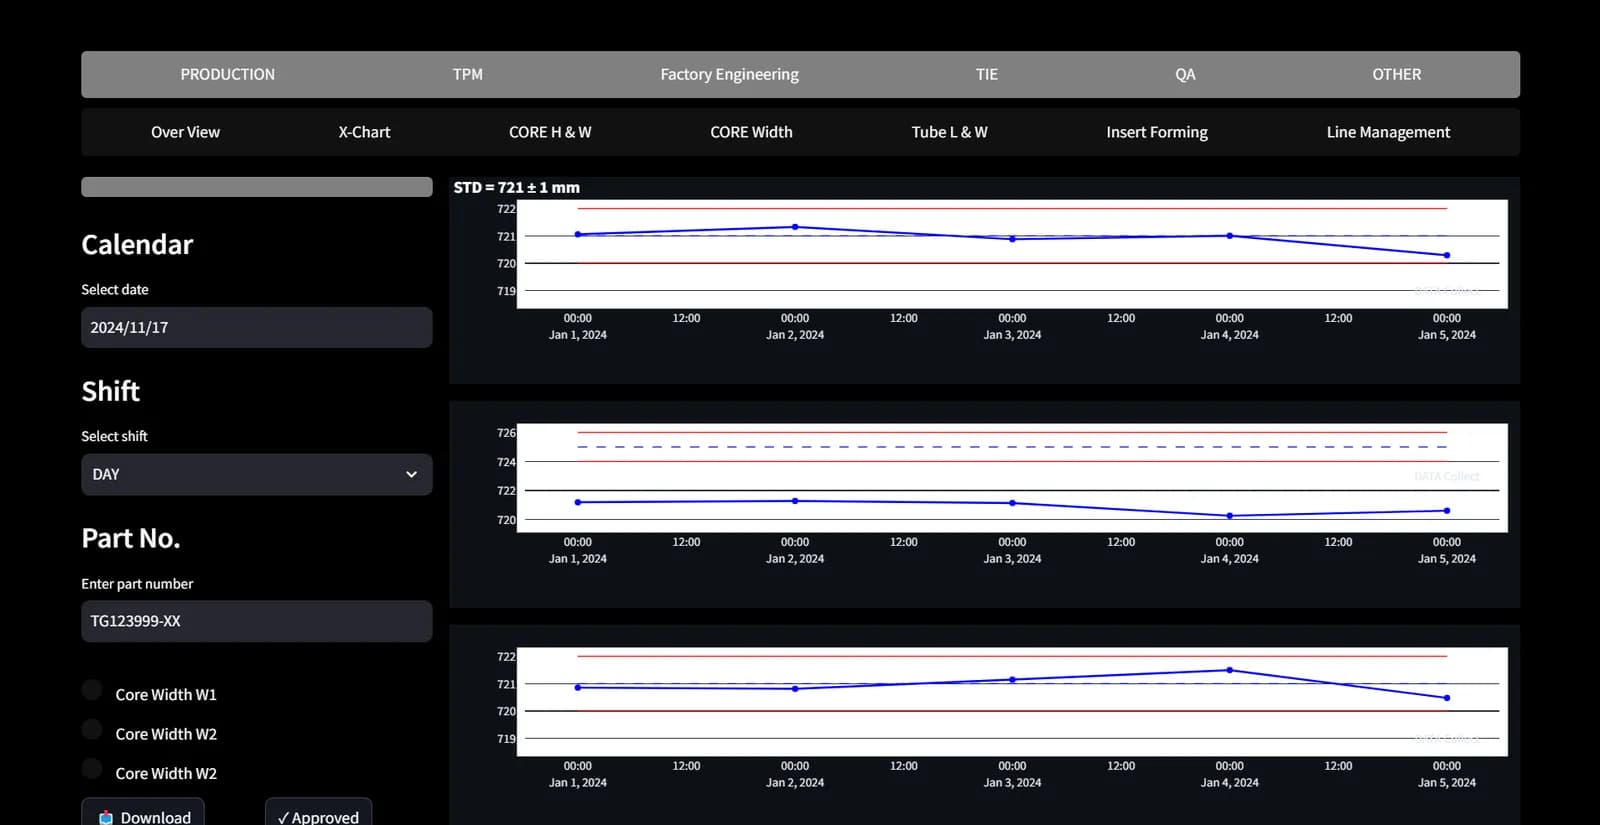
- Sistem menggambar diagram kendali X̄-R yang dipisahkan menurut shift dan nomor benda kerja, menghitung Cpk setiap titik ukur terhadap kriteria 1.33, dan menghitung garis kendali (UCL/LCL) bulanan secara otomatis.
- Sistem dipasang di server Siemens IPC milik pabrik dan digunakan di jaringan LAN internal. Halaman denah ringkasan menampilkan 33 lini produksi, sedangkan halaman laporan yang menerima nilai dari jangka sorong dimulai dari mesin di satu area produksi.
- Kami menyerahkan sistem beserta 10 set InGauge USB, panduan penggunaan, dan dokumen penerimaan pekerjaan pada Januari 2021, lalu melakukan penyesuaian sesuai permintaan perubahan hingga proyek ditutup pada 2021.
Permasalahan di lapangan
Petugas QC mengukur benda kerja dengan jangka sorong digital, tetapi masih harus mencatat nilainya di kertas, lalu menghitung sendiri Cpk (indeks kapabilitas proses) dan nilai statistik lainnya sebelum menerbitkan laporan. Pelanggan ingin nilai hasil pengukuran masuk langsung ke laporan dan sistem yang menghitung nilai-nilai tersebut.
Apa yang kami lakukan
Kami mengembangkan aplikasi web laporan kualitas di server industri (IPC) Siemens milik pabrik, yang digunakan melalui peramban web di jaringan LAN internal tanpa perlu akses internet. Jangka sorong mengirim nilai ke halaman laporan setiap mesin melalui InGauge USB atau U-WAVE, lalu sistem menggambar diagram kendali X̄-R, menghitung Cpk setiap titik ukur terhadap kriteria 1.33, dan menghitung garis kendali (UCL/LCL) bulanan.
- Kaliper digital MitutoyoPetugas QC mengukur benda kerja
- InGauge USB atau U-WAVEMengirim nilai hasil pengukuran ke sistem
- Aplikasi web laporan QCDi server Siemens IPC dalam jaringan LAN
- Diagram kendali X̄-R dan CpkDihitung secara otomatis
- Membuka laporan melalui peramban webDipisahkan menurut shift dan nomor benda kerja
Hasil
Kami menyerahkan sistem beserta perangkat, panduan penggunaan, dan dokumen penerimaan pekerjaan (Exit Criteria) pada Januari 2021, lalu melakukan penyesuaian tambahan sesuai permintaan perubahan dari pelanggan hingga proyek ditutup sebagai pekerjaan yang selesai pada 2021. Petugas QC dapat mengirim nilai dari jangka sorong langsung ke laporan, tanpa perlu mencatat di kertas dan tanpa perlu menghitung Cpk sendiri.
Latar belakang permasalahan
Tantangan dalam kasus ini adalah membuat nilai hasil pengukuran jangka sorong digital masuk langsung ke laporan kualitas dan membuat sistem menghitung nilai statistiknya. Sebelumnya, petugas QC mengukur benda kerja dengan jangka sorong digital, mencatat nilainya di formulir kertas, lalu menghitung sendiri Cpk dan nilai lainnya sebelum menerbitkan laporan.
Ketika angka harus melalui pencatatan dan perhitungan manual, rangkaian angka yang sama melewati tangan orang berkali-kali, dan setiap kali ada peluang salah baca atau salah hitung. Karena itu, pelanggan, yang merupakan produsen komponen otomotif di Thailand, menginginkan laporan yang menerima nilai dari alat ukur dan menghitungnya secara otomatis.
Apa itu Cpk
Cpk (indeks kapabilitas proses) menunjukkan seberapa jauh nilai hasil produksi dari batas spesifikasi atas dan bawah. Makin tinggi nilainya, makin besar ruang yang tersisa pada proses sebelum terjadi produk cacat. Dalam kasus ini, sistem menghitung Cpk setiap titik ukur, lalu membandingkannya dengan kriteria 1.33 yang ditetapkan pelanggan.
Persyaratan dan batasan
Sistem harus bekerja dengan jangka sorong digital Mitutoyo dan server pabrik tanpa terhubung ke internet. Persyaratan dan batasan utamanya adalah sebagai berikut.
- Dipasang di server industri (IPC) Siemens milik pabrik dengan sistem operasi Windows 10 dan hanya beroperasi di jaringan LAN internal
- Menerima nilai dari jangka sorong digital Mitutoyo, baik melalui kabel dengan InGauge USB maupun nirkabel dengan U-WAVE
- Kepala laporan harus otomatis mengambil dan mengisi nomor benda kerja (Part Number), tanggal, serta batas spesifikasi atas-bawah (USL/LSL) yang telah ditetapkan
- Diagram dapat dilihat terpisah untuk shift siang, shift malam, atau sepanjang hari, serta menurut nomor benda kerja
- Menghitung Cpk setiap titik ukur terhadap kriteria 1.33 dan menghitung garis kendali (UCL/LCL) dari data sebulan penuh untuk digunakan pada bulan berikutnya
- Titik yang melampaui batas spesifikasi (NG) harus dapat dicatat rincian masalahnya, dan administrator harus dapat menetapkan pengguna serta hak unduh laporan
- Pengiriman email dari sistem harus menunggu departemen TI pabrik mengaktifkan server email (SMTP) internal terlebih dahulu
Bagaimana nilai dari jangka sorong masuk ke laporan
Nilai dari jangka sorong masuk ke laporan melalui perangkat pemancar-penerima sinyal yang terhubung ke jangka sorong, lalu langsung mengisi kolom pada halaman laporan di aplikasi web. Petugas QC tetap mengukur benda kerja sesuai prosedur semula, tetapi tidak perlu mengetik atau mencatat nilainya sendiri. Jangka sorong dapat mengirim nilai melalui 2 cara, yaitu melalui konverter sinyal InGauge USB dengan kabel atau melalui pemancar nirkabel U-WAVE dari Mitutoyo.
Persyaratan pekerjaan ini adalah aplikasi web di server pabrik yang beroperasi secara offline dalam jaringan LAN internal, sehingga perangkat dalam jaringan LAN yang sama dapat membuka halaman laporan melalui peramban web. Langkah kerja sistem adalah sebagai berikut.
- 1
Mengukur benda kerja dan mengirim nilai ke sistem
Petugas QC mengukur benda kerja dengan jangka sorong digital Mitutoyo, lalu mengirim nilai ke sistem melalui konverter sinyal InGauge USB atau dengan menekan tombol pada pemancar nirkabel U-WAVE yang terpasang pada jangka sorong.
- 2
Memilih mesin dari halaman denah ringkasan
Halaman denah ringkasan (Quality Layout) menampilkan denah lini produksi dan dapat difilter untuk menampilkan lini yang diinginkan saja. Pengguna mengklik mesin yang memiliki halaman laporan untuk membuka laporan mesin tersebut.
- 3
Nilai tersusun dalam tabel laporan secara otomatis
Nilai hasil pengukuran tersusun dalam tabel menurut urutan titik ukur. Sistem langsung menjumlahkan hasil dan mencari rata-rata setiap set, serta mengisi nomor benda kerja, tanggal, dan nilai USL/LSL di kepala laporan.
- 4
Menggambar diagram kendali dan menghitung Cpk
Sistem menggambar diagram kendali X̄-R (rata-rata dan rentang) menurut shift dan nomor benda kerja, menghitung Cpk setiap titik ukur, lalu menampilkan status terhadap kriteria 1.33.
- 5
Mencatat masalah dan mengelola hak akses
Titik yang melampaui batas spesifikasi (NG) dapat dicatat rincian masalahnya. Administrator menggunakan halaman Line Management untuk mengelola pengguna dan menyetujui hak unduh laporan.
Hasil serah terima
Kami menyerahkan aplikasi web laporan QC beserta 10 set InGauge USB, 10 tablet, dan 1 router nirkabel kepada produsen komponen otomotif di Thailand pada Januari 2021. Item yang diserahkan adalah sebagai berikut.
- Aplikasi web laporan kualitas yang dipasang di 1 unit server Siemens IPC milik pabrik
- Halaman denah ringkasan (Quality Layout) yang menampilkan 33 lini produksi dan halaman laporan untuk mesin yang terhubung dengan jangka sorong, dimulai dari mesin di satu area produksi pabrik
- Halaman laporan yang berisi tabel nilai ukur, diagram kendali X̄-R, status Cpk, garis kendali bulanan, dan pencatatan masalah untuk titik NG
- Halaman Line Management untuk mengelola pengguna dan hak unduh laporan
- Perangkat: 10 set InGauge USB, 10 tablet, dan 1 router nirkabel
- Panduan penggunaan dan dokumen penerimaan pekerjaan (Exit Criteria)
Apa saja yang disesuaikan pada sistem setelah serah terima
Setelah serah terima, kami menyesuaikan sistem sesuai permintaan perubahan (Change Requirement) dari pelanggan beberapa kali pada 2021. Hal utamanya adalah waktu pembagian shift, pemisahan benda kerja yang benar-benar cacat dari diagram, serta pengelolaan pengguna dan hak unduh laporan. Selain itu, kami memindahkan sebagian kode dari PHP tanpa framework ke Laravel. Urutan pekerjaannya adalah sebagai berikut.
- Tahun 2020: Proyek dimulai, pengembangan aplikasi web dan halaman laporan
- Januari 2021: Serah terima sistem, perangkat, panduan penggunaan, dan dokumen penerimaan pekerjaan
- Tahun 2021: Penyesuaian waktu pembagian shift, penambahan kotak centang untuk memisahkan benda kerja yang benar-benar cacat agar tidak diplot ke diagram, penambahan pengelolaan pengguna dan administrator tingkat kedua (Sub Admin), serta permintaan hak unduh laporan
- Tahun 2021: Proyek ditutup sebagai pekerjaan yang selesai
Hasil yang dapat dikonfirmasi dari serah terima dan penutupan proyek
Hasil yang dapat dikonfirmasi adalah kami menyerahkan sistem beserta dokumen penerimaan pekerjaan pada Januari 2021 dan menutup proyek sebagai pekerjaan yang selesai pada 2021. Setelah serah terima, petugas QC dapat mengirim nilai dari jangka sorong langsung ke laporan, dan sistem menghitung Cpk, tanpa perlu mencatat di kertas.
Kasus ini tidak memiliki angka pengukuran hasil bisnis, sehingga kami hanya melaporkan hasil yang didukung dokumen.
Pelajaran yang kita dapatkan
Prinsip penting dari pekerjaan ini adalah menerima nilai dari sumbernya, memisahkan batas spesifikasi dari garis kendali, dan menyepakati sejak awal pekerjaan yang bergantung pada sistem TI pabrik. Rincian setiap poin adalah sebagai berikut.
- Terima nilai dari sumbernya, lalu gunakan rangkaian nilai yang sama untuk semua perhitungan. Ketika alat ukur mengirim nilai langsung ke laporan, tabel, diagram, dan Cpk berasal dari rangkaian angka yang sama, tanpa perlu disalin berulang kali.
- Pisahkan batas spesifikasi dari garis kendali. Nilai USL/LSL adalah spesifikasi yang ditetapkan per nomor benda kerja, sedangkan UCL/LCL dihitung dari data aktual bulan sebelumnya. Sistem harus menampilkan kedua nilai ini secara terpisah, dan harus disepakati dengan jelas data mana yang masuk ke diagram, misalnya batas waktu shift dan benda kerja yang benar-benar cacat yang tidak seharusnya diplot.
- Fungsi yang bergantung pada sistem TI pabrik harus disepakati dengan departemen TI sejak awal. Dalam pekerjaan ini, pengiriman email dari sistem harus menunggu departemen TI mengaktifkan SMTP internal.
Cara menerapkan pendekatan ini di pabrik Anda
Jika pabrik Anda sudah menggunakan alat ukur digital tetapi masih mencatat nilai di kertas, Anda dapat menggunakan pendekatan yang sama dengan kasus ini, yaitu mengirim nilai dari alat ukur langsung ke laporan, lalu membiarkan sistem menghitung diagram kendali dan Cpk. Yang perlu disesuaikan adalah formulir laporan, titik ukur, dan cara menghubungkan alat ukur sesuai model yang Anda gunakan.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Penerimaan nilai dari alat ukur | Konverter sinyal InGauge USB atau pemancar nirkabel U-WAVE | Jika alat ukur Anda dari model atau merek lain, perlu diperiksa dahulu apakah ada port pengiriman data (Digimatic/SPC) |
| Halaman laporan | Tabel nilai ukur per titik ukur, jumlah, dan rata-rata | Jika formulir, jumlah titik ukur, atau nilai USL/LSL Anda berbeda dari kasus ini, halaman laporan perlu dirancang sesuai formulir yang sebenarnya |
| Diagram kendali dan Cpk | Diagram X̄-R, status Cpk, dan garis kendali bulanan | Jika pabrik Anda menggunakan kriteria Cpk, waktu pembagian shift, atau cara menghitung garis kendali yang berbeda, rumusnya perlu disepakati sebelum pengembangan dimulai |
| Pengguna dan hak akses | Pengelolaan pengguna dan persetujuan hak unduh laporan | Jika urutan persetujuan di pabrik Anda berbeda, peran administrator perlu ditetapkan ulang |
| Pemasangan | Aplikasi web di server dalam pabrik, digunakan dalam jaringan LAN | Jika ingin mengirim email dari sistem, departemen TI perlu mengaktifkan SMTP internal terlebih dahulu |
- Pilih formulir yang sering digunakan dan memiliki titik ukur yang jelas untuk dikerjakan lebih dahulu. Setelah rumus dan halaman laporan mantap, barulah perluas ke mesin dan lini lainnya.
- Tetapkan administrator sistem dan urutan persetujuan hak pengguna sejak awal
Baca selengkapnya
- InGauge: konverter sinyal yang mengirim nilai dari alat ukur digital ke komputer melalui USB
- Studi kasus proyek ITAP: pengembangan InGauge USB versi 2.1
- Studi kasus aplikasi web P-Chart Control di server pabrik
- Artikel: Apa itu SPC dan P-Chart, dan bagaimana manajer pabrik membaca diagram kendali
- Layanan pengembangan sistem khusus
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Bagaimana jangka sorong mengirim nilai ke sistem
Dalam kasus ini ada 2 cara, yaitu menghubungkan jangka sorong digital Mitutoyo ke konverter sinyal InGauge USB, atau menggunakan pemancar sinyal nirkabel U-WAVE yang dipasang pada jangka sorong. Setelah pengukuran selesai, nilainya masuk ke kolom laporan di aplikasi web tanpa perlu diketik sendiri.
Apa saja yang dihitung oleh sistem?
Sistem menggabungkan hasil dan menghitung nilai rata-rata setiap set, menggambar diagram kendali X̄-R yang dipisahkan menurut shift dan nomor benda kerja, menghitung Cpk setiap titik ukur lalu menampilkan statusnya terhadap kriteria 1.33, serta menghitung garis kendali (UCL/LCL) dari data satu bulan penuh untuk digunakan pada bulan berikutnya.
Apakah perlu terhubung ke internet?
Tidak perlu. Sistem dalam kasus ini dipasang pada server IPC pabrik dan berjalan di jaringan LAN internal. Perangkat yang berada dalam jaringan LAN yang sama dapat membuka halaman laporan melalui peramban web.
Apakah dapat digunakan dengan alat ukur jenis lain selain jangka sorong?
InGauge mendukung alat ukur digital yang memiliki port Digimatic/SPC, sedangkan halaman laporan di aplikasi web harus dirancang sesuai formulir dan titik ukur setiap pekerjaan. Model alat ukur dan formulir laporan yang sebenarnya perlu diperiksa terlebih dahulu sebelum hal ini dapat dipastikan.
Berapa harga dan durasi pengembangannya?
Harga konverter sinyal InGauge tercantum di halaman produk, sedangkan aplikasi web laporan kualitas merupakan pekerjaan pengembangan khusus untuk setiap pabrik. Harga dan durasi bergantung pada jumlah formulir laporan, rumus perhitungan, dan jumlah perangkat. Hubungi kami untuk meminta penawaran harga.