ระบบจับเวลารอบงาน (Cycle Time) พร้อมวิดีโอ นำร่อง 1 ไลน์ผลิต สำหรับผู้ผลิตชิ้นส่วนยานยนต์ในไทย
ลูกค้า: ผู้ผลิตชิ้นส่วนยานยนต์ (ในเครือญี่ปุ่น)
ระบบจับเวลารอบงานพร้อมวิดีโอคือระบบที่จับเวลา Cycle Time (เวลาที่จุดทำงานใช้ต่อ 1 รอบงาน) ของแต่ละจุดทำงานบนไลน์ผลิต แสดงเป็นกราฟเทียบเวลามาตรฐาน และให้คลิกจุดบนกราฟเพื่อเปิดวิดีโอหน้างานของช่วงเวลานั้น เราทำระบบนี้เป็นงานนำร่อง 2 เฟสบน 1 ไลน์ผลิตของผู้ผลิตชิ้นส่วนยานยนต์ในไทยในปี 2562 และส่งมอบงานต่อเนื่องสำหรับโรงงานของลูกค้าในกัมพูชาในปี 2563
- อุตสาหกรรม
- ยานยนต์
- ปี
- 2562
- ขอบเขตงาน
- ระบบจับเวลารอบงานพร้อมวิดีโอสำหรับ 1 ไลน์ผลิต แสดงผล 4 จุดทำงาน ดึงสัญญาณจาก PLC และออกแบบให้มีกล้อง 7 ตัวตามข้อกำหนดโครงการ (ประจำจุดทำงาน 5 ตัว และมุมกว้างทั้งไลน์ 2 ตัว) พร้อมเว็บแอปที่ดูผ่านแท็บเล็ต
- ระยะเวลา
- 2 เฟส ระหว่างเดือนเมษายนถึงตุลาคม 2562
สรุปสั้น
- ระบบจับเวลารอบงานพร้อมวิดีโอเป็นงานนำร่องบน 1 ไลน์ผลิตของผู้ผลิตชิ้นส่วนยานยนต์ในไทย จับเวลา Cycle Time ของ 4 จุดทำงาน และแสดงเป็นกราฟเทียบเวลามาตรฐาน TT/TCT
- คลิกจุดบนกราฟเพื่อเปิดวิดีโอหน้างานของช่วงเวลานั้นที่เก็บไว้ใน NAS ทีมจึงดูสาเหตุของรอบที่ช้าจากภาพ ไม่ต้องเดา
- เฟสแรกรับสัญญาณเริ่ม-จบรอบจากเซนเซอร์แสง (Photo Sensor) เฟสที่สองเปลี่ยนมาดึงสัญญาณจาก PLC และออกแบบให้มีกล้อง 7 ตัวตามข้อกำหนดโครงการ
- เฟสแรกผ่านการตรวจรับตามรายการ (Exit Criteria) ร่วมกับตัวแทนลูกค้าในเดือนพฤษภาคม 2562 เฟสที่สองปิดโครงการในเดือนตุลาคม 2562
- งานต่อเนื่องคือเฟสสำหรับโรงงานของลูกค้าในกัมพูชา สำรวจหน้างานในปี 2562 และส่งมอบในปี 2563
โจทย์หน้างาน
ฝ่ายผลิตต้องการรู้ว่าแต่ละจุดทำงานบนไลน์ใช้เวลาต่อรอบเท่าไร เทียบกับเวลามาตรฐานที่ตั้งไว้ เมื่อรอบไหนช้าผิดปกติ ฝ่ายผลิตต้องการย้อนดูภาพหน้างานของช่วงนั้นแทนการเดาสาเหตุ โครงการนี้เป็นงานนำร่องบน 1 ไลน์ผลิต
สิ่งที่เราทำ
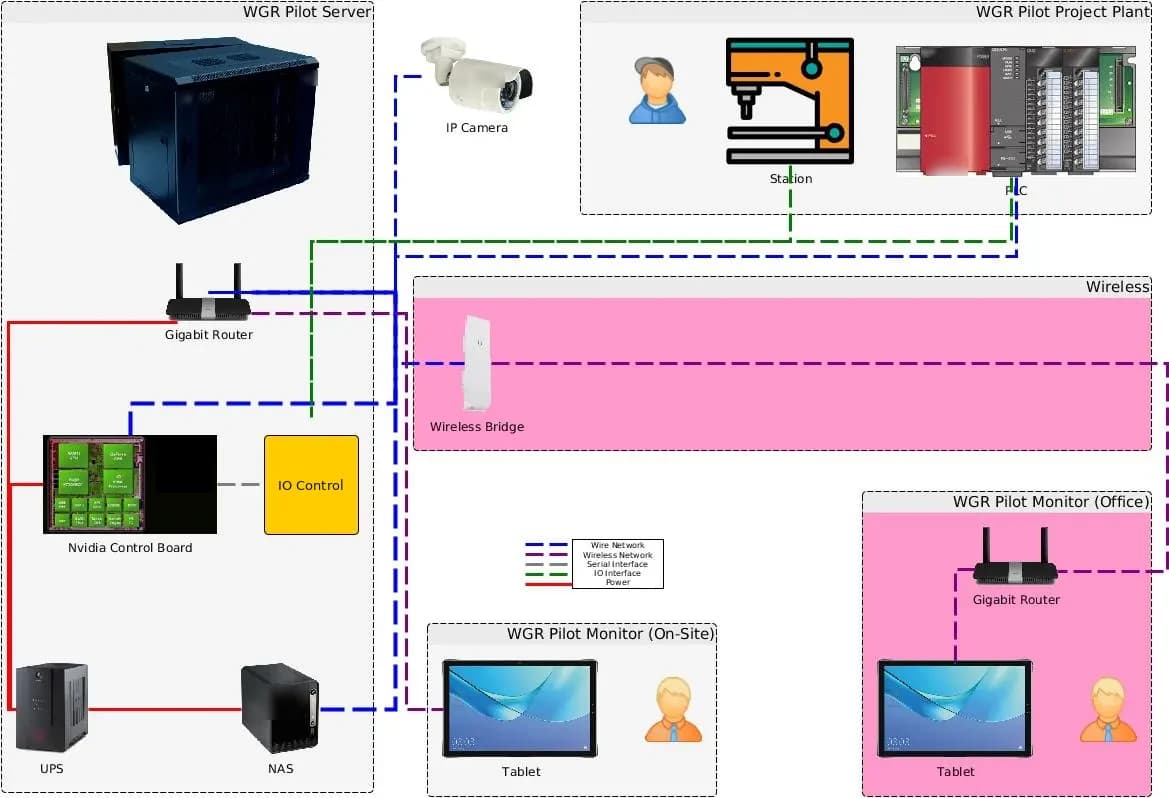
เราติดตั้งชุดควบคุมที่ใช้บอร์ดประมวลผล NVIDIA จับสัญญาณเริ่ม-จบรอบ บันทึกวิดีโอจากกล้อง IP ลง NAS (อุปกรณ์จัดเก็บข้อมูลบนเครือข่าย) และพัฒนาเว็บแอปที่พล็อตกราฟ Cycle Time ให้คลิกจุดบนกราฟเพื่อเปิดวิดีโอ ดูผ่านแท็บเล็ตได้ เฟสแรกรับสัญญาณจากเซนเซอร์แสง (Photo Sensor) เฟสที่สองเปลี่ยนมาดึงสัญญาณจาก PLC (ตัวควบคุมเครื่องจักร) และเพิ่มหน้า Dashboard ที่มีผังไลน์ เส้นเวลามาตรฐาน TT/TCT และการส่งออกไฟล์ CSV
ผลลัพธ์
เฟสแรกผ่านการตรวจรับตามรายการ (Exit Criteria) ร่วมกับตัวแทนลูกค้าในเดือนพฤษภาคม 2562 เฟสที่สองเริ่มเก็บข้อมูลบนไลน์จริงตั้งแต่ปลายเดือนกันยายน และปิดโครงการในเดือนตุลาคม 2562 งานต่อเนื่องคือเฟสสำหรับโรงงานของลูกค้าในกัมพูชา ซึ่งสำรวจหน้างานในปี 2562 และส่งมอบในปี 2563
ที่มาของโจทย์
โจทย์ของเคสนี้คือการรู้ว่าแต่ละจุดทำงานบนไลน์ใช้เวลาต่อรอบเท่าไร และเห็นสาเหตุเมื่อรอบไหนช้าผิดปกติ ตัวเลข Cycle Time อย่างเดียวบอกได้ว่ารอบไหนช้า แต่ไม่บอกว่าช้าเพราะอะไร ถ้าไม่มีภาพประกอบ ทีมต้องไปเฝ้าหน้างานหรือถามพนักงานย้อนหลัง
ฝ่ายผลิตของผู้ผลิตชิ้นส่วนยานยนต์รายนี้จึงต้องการระบบที่ผูกเวลาของแต่ละรอบเข้ากับวิดีโอของช่วงเดียวกัน และเทียบกับเวลามาตรฐานที่ตั้งไว้ โครงการนี้เป็นงานนำร่องบน 1 ไลน์ผลิต ดำเนินงาน 2 เฟสในปี 2562
Cycle Time, TT และ TCT คืออะไร
Cycle Time คือเวลาที่จุดทำงานหนึ่งใช้ทำงานจบ 1 รอบ TT (Takt Time) คือจังหวะเวลาที่ไลน์ต้องผลิตให้ทันตามแผน ส่วน TCT คือเวลามาตรฐานต่อรอบที่ผู้ใช้ตั้งไว้ในระบบ เมื่อเห็นสามค่านี้บนกราฟเดียวกัน จะรู้ว่าจุดไหนทำงานช้ากว่าเป้า
ข้อกำหนดและข้อจำกัด
ระบบต้องจับเวลาทุกรอบของแต่ละจุดทำงาน และเปิดวิดีโอของรอบนั้นได้จากกราฟ ข้อกำหนดของเฟสที่สองมีดังนี้
- จับเวลาและแสดงผล 4 จุดทำงานบน 1 ไลน์ เทียบกับเส้นเวลามาตรฐาน TT และ TCT
- ดึงสัญญาณเริ่ม-จบรอบจาก PLC ของเครื่องจักรบนไลน์
- กล้อง 7 ตัวตามข้อกำหนดโครงการ คือกล้องประจำจุดทำงาน 5 ตัว และกล้องมุมกว้างที่เห็นทั้งไลน์ 2 ตัว เก็บวิดีโอไว้ใน NAS
- เลือกดูข้อมูลตามวันที่และตามกะกลางวันหรือกลางคืน
- ส่งออกข้อมูลเป็นไฟล์ CSV และภาพกราฟ
- ดูผลผ่านแท็บเล็ตได้
ข้อจำกัดหลักคือจุดเชื่อมสัญญาณ PLC ระบบจับเวลาได้เมื่อจุดเชื่อม PLC ส่งข้อมูลเริ่ม-จบรอบที่พร้อมใช้งาน การเตรียมข้อมูลจากจุดเชื่อมนี้จึงเป็นส่วนหนึ่งของงานติดตั้ง
ระบบนี้จับเวลารอบงานและเปิดวิดีโอจากกราฟได้อย่างไร
ระบบนี้ทำสองงานพร้อมกัน คือจับเวลาว่าแต่ละจุดทำงานใช้เวลาต่อรอบเท่าไร และบันทึกวิดีโอของช่วงเวลาเดียวกันไว้ เราเลือกผูกเวลาเข้ากับวิดีโอ เพราะโจทย์ต้องการเห็นสาเหตุ ไม่ใช่เห็นแค่ตัวเลข เมื่อหัวหน้างานเห็นรอบที่ช้าบนกราฟ ก็คลิกจุดนั้นเพื่อเปิดวิดีโอของรอบนั้น
สัญญาณเริ่ม-จบรอบมาได้ 2 ทาง โดยทั่วไป เซนเซอร์แสงติดเพิ่มที่จุดทำงานได้โดยไม่ต้องเชื่อมกับระบบควบคุมของเครื่อง ส่วน PLC ให้สัญญาณจากเครื่องจักรโดยตรง ในงานนี้ เฟสแรกใช้เซนเซอร์แสง และเฟสที่สองเปลี่ยนมาใช้สัญญาณจาก PLC
- 1
รับสัญญาณเริ่ม-จบรอบงาน
ชุดควบคุมที่ใช้บอร์ดประมวลผล NVIDIA รับสัญญาณจากเซนเซอร์แสงในเฟสแรก หรือจาก PLC ในเฟสที่สอง แล้วบันทึกเวลาของแต่ละรอบ
- 2
บันทึกวิดีโอหน้างาน
กล้อง IP บันทึกภาพของจุดทำงานและภาพมุมกว้างของไลน์ เก็บไว้ใน NAS ให้เปิดย้อนหลังได้
- 3
แสดงผลบน Dashboard และหน้ารายงาน
หน้า Dashboard แสดงผังไลน์ และกราฟแท่งค่าต่ำสุด ค่าสูงสุด และค่าเฉลี่ยของ Cycle Time แต่ละจุดทำงาน เทียบกับเส้น TT และ TCT หน้ารายงาน (Report Graph) แสดงค่าสถิติของแต่ละจุดทำงานแยกตามกะ
- 4
ย้อนดูภาพและส่งออกข้อมูล
คลิกจุดบนกราฟเพื่อเปิดวิดีโอของช่วงเวลานั้น และส่งออกเป็นไฟล์ CSV และภาพกราฟเพื่อนำไปวิเคราะห์ต่อ
หน้ารายงานคำนวณค่าเฉลี่ย ค่าสูงสุด ค่าต่ำสุด จำนวนรอบที่นำมาคำนวณ และส่วนเบี่ยงเบนมาตรฐาน เฉพาะรอบที่อยู่ในช่วงใกล้เวลามาตรฐาน (TCT) ที่ตั้งไว้ รอบที่ห่างจาก TCT มากจึงไม่ทำให้ค่าสถิติของจุดทำงานเพี้ยน
สิ่งที่ส่งมอบในแต่ละเฟส
เราส่งมอบทั้งฮาร์ดแวร์และซอฟต์แวร์ของระบบ ซอฟต์แวร์เป็นเว็บแอป PHP + MySQL บน Ubuntu ร่วมกับโปรแกรม Python ผังระบบมีตู้เซิร์ฟเวอร์ บอร์ดประมวลผล กล่องควบคุม IO กล้อง IP เราเตอร์ สะพานสัญญาณไร้สาย NAS UPS และแท็บเล็ต
สิ่งที่ติดตั้งและพัฒนาในแต่ละเฟส
| ส่วนของระบบ | เฟสแรก | เฟสที่สอง |
|---|---|---|
| สัญญาณเริ่ม-จบรอบ | เซนเซอร์แสง (Photo Sensor) | สัญญาณจาก PLC ของเครื่องจักร |
| วิดีโอ | กล้อง IP บันทึกลง NAS | ออกแบบให้มีกล้อง 7 ตัวตามข้อกำหนด เก็บวิดีโอใน NAS |
| หน้าจอ | กราฟ Cycle Time ที่คลิกเพื่อเปิดวิดีโอ ดูผ่านแท็บเล็ต | Dashboard ผังไลน์ กราฟแท่งค่าต่ำสุด สูงสุด และค่าเฉลี่ย เส้น TT/TCT และหน้ารายงานแยกตามกะ |
โครงการนำร่องนี้ดำเนินงานเป็นขั้นตอนอย่างไร
โครงการนี้ดำเนินงาน 2 เฟสบนไลน์เดียวกัน ระหว่างเดือนเมษายนถึงตุลาคม 2562 แต่ละเฟสมีรายการตรวจรับ (Exit Criteria) ของตัวเอง ระหว่างเฟสที่สองยังเริ่มงานต่อเนื่องสำหรับโรงงานของลูกค้าในกัมพูชา ลำดับงานมีดังนี้
- เฟสแรก: ใช้เซนเซอร์แสง กล้อง IP และเว็บแอปกราฟ Cycle Time ผ่านการตรวจรับร่วมกับตัวแทนลูกค้าในเดือนพฤษภาคม 2562
- เฟสที่สอง: เปลี่ยนมาใช้สัญญาณจาก PLC และเพิ่มหน้า Dashboard ระบบเริ่มเก็บข้อมูลบนไลน์จริงตั้งแต่ปลายเดือนกันยายน และปิดโครงการในเดือนตุลาคม 2562
- เฟสกัมพูชา: สำรวจหน้างานในปี 2562 ระหว่างเฟสที่สอง และส่งมอบในปี 2563
รายละเอียดของเฟสกัมพูชาอยู่ในเคสระบบส่งข้อมูล PLC และวิดีโอไลน์ผลิตข้ามประเทศ กัมพูชา–ไทย
ผลที่ยืนยันได้จากการตรวจรับและการปิดโครงการ
เฟสแรกของระบบจับเวลารอบงานพร้อมวิดีโอผ่านการตรวจรับตามรายการ (Exit Criteria) ร่วมกับตัวแทนลูกค้าในเดือนพฤษภาคม 2562 เฟสที่สองเริ่มเก็บข้อมูลบนไลน์จริงตั้งแต่ปลายเดือนกันยายน และเราปิดโครงการในเดือนตุลาคม 2562
งานต่อเนื่องคือเฟสสำหรับโรงงานของลูกค้าในกัมพูชา ซึ่งเริ่มสำรวจหน้างานระหว่างเฟสที่สอง และส่งมอบในปี 2563 เคสนี้ไม่มีตัวเลขวัดผลทางธุรกิจ เราจึงรายงานเฉพาะผลที่มีเอกสารยืนยัน จำนวนกล้อง 7 ตัวเป็นตัวเลขตามข้อกำหนดการออกแบบ
สิ่งที่เราเรียนรู้
งานนี้ให้หลักการสำหรับระบบที่จับเวลารอบงานคู่กับวิดีโอดังนี้
- จุดเชื่อมสัญญาณ PLC ต้องตกลงและเตรียมให้พร้อมก่อนติดตั้ง งานนี้แสดงให้เห็นว่าการเตรียมข้อมูลจากจุดเชื่อม PLC ต้องวางแผนร่วมกับหน้างานตั้งแต่ต้น ไม่ใช่งานที่ทำหลังติดตั้งอุปกรณ์
- การคลิกจากกราฟไปวิดีโอใช้ได้เมื่อเวลาของตัวจับสัญญาณและกล้องตรงกัน งานนี้แสดงให้เห็นว่าระบบลักษณะนี้ควรมีแหล่งเวลากลาง เช่นนาฬิกาเวลาจริง (RTC) ในตู้ควบคุม ตั้งแต่เริ่มออกแบบ
- วิดีโอใช้พื้นที่มาก งานนี้แสดงให้เห็นว่าระยะเวลาเก็บวิดีโอย้อนหลังและแผนสำรองข้อมูลต้องกำหนดตั้งแต่ก่อนเริ่มบันทึกจริง
นำแนวทางนี้ไปใช้กับไลน์ผลิตของคุณได้อย่างไร
ถ้าไลน์ของคุณมีหลายจุดทำงานต่อเนื่องกัน และต้องการหาว่าจุดไหนช้าและช้าเพราะอะไร คุณใช้แนวทางเดียวกับเคสนี้ได้ คือจับเวลาแต่ละรอบ เทียบกับเวลามาตรฐาน และผูกกับวิดีโอของช่วงเดียวกัน ส่วนที่ต้องปรับคือแหล่งสัญญาณ จำนวนกล้อง และการเก็บวิดีโอ
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของระบบ | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| สัญญาณเริ่ม-จบรอบ | การรับสัญญาณจาก PLC หรือเซนเซอร์แสง | เครื่องของคุณไม่เปิดให้ดึงสัญญาณจาก PLC ต้องเลือกจุดติดเซนเซอร์แทน |
| กล้องและวิดีโอ | กล้องประจำจุดทำงานร่วมกับกล้องมุมกว้างของไลน์ | ผังไลน์และจำนวนจุดทำงานต่างจากเคสนี้ ต้องสำรวจหน้างานเพื่อกำหนดจำนวนกล้อง |
| การแสดงผล | กราฟ Cycle Time เทียบเส้น TT/TCT และการคลิกเปิดวิดีโอ | โรงงานของคุณใช้ตัวชี้วัดอื่นนอกจาก TT/TCT ต้องตกลงตัวชี้วัดก่อนออกแบบหน้าจอ |
| การเก็บข้อมูล | เก็บวิดีโอใน NAS และส่งออกไฟล์ CSV | ต้องเก็บวิดีโอย้อนหลังนานขึ้น ต้องคำนวณพื้นที่และแผนสำรองข้อมูลใหม่ |
| เครือข่าย | ดูผลผ่านแท็บเล็ตในโรงงาน | ยังไม่มีสายแลนหรือสัญญาณไร้สายถึงตู้ควบคุมและจุดที่ใช้แท็บเล็ต ต้องเตรียมก่อน |
- ตกลงกับทีมซ่อมบำรุงให้ชัดว่าจะดึงสัญญาณเริ่ม-จบรอบจากตำแหน่งใด และทดสอบสัญญาณก่อนวันติดตั้ง
- เลือกอุปกรณ์ประมวลผลให้รองรับจำนวนกล้องและความละเอียดภาพที่ต้องการ
- แจ้งพนักงานว่ากล้องบันทึกภาพการทำงานเพื่อปรับปรุงกระบวนการ ไม่ใช่เพื่อประเมินรายบุคคล
- เขียนรายการตรวจรับ (Exit Criteria) ของแต่ละเฟสให้ชัด เพื่อให้ตรวจรับและปิดโครงการได้ตรงกัน
อ่านต่อ
- เคสระบบส่งข้อมูล PLC และวิดีโอไลน์ผลิตข้ามประเทศ กัมพูชา–ไทย (เฟสต่อเนื่อง)
- เคสระบบติดตามยอดผลิตและอัตราการเดินงานหลายไลน์ สำหรับผู้ผลิตชิ้นส่วนยานยนต์
- เคสทดลองใช้ Task Cam ตรวจลำดับงานประกอบและจับเวลารายขั้นตอน
- Task Cam กล้อง AI วิเคราะห์ลำดับงานและ Cycle Time ที่สถานีงาน
- บริการที่ปรึกษาและออกแบบระบบ AI / IoT
- บริการพัฒนาระบบตรวจสอบและควบคุมเฉพาะงาน
- บทความ: เลือก Task Cam สำเร็จรูป หรือ Machine Vision สั่งทำ
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
ระบบรู้ได้อย่างไรว่าแต่ละรอบงานเริ่มและจบเมื่อไร
ระบบรับสัญญาณเริ่มและจบรอบจากอุปกรณ์ที่หน้างาน ในเคสนี้เฟสแรกใช้เซนเซอร์แสง (Photo Sensor) และเฟสที่สองดึงสัญญาณจาก PLC ของเครื่องจักรโดยตรง ระบบจึงจับเวลาได้เองโดยไม่ต้องให้พนักงานกดปุ่ม
ต้องใช้กล้องกี่ตัว
ขึ้นกับผังไลน์และจำนวนจุดทำงาน ข้อกำหนดของเคสนี้กำหนดกล้อง 7 ตัวสำหรับ 1 ไลน์ คือกล้องประจำจุดทำงาน 5 ตัว และกล้องมุมกว้างที่เห็นทั้งไลน์ 2 ตัว สำหรับไลน์ของคุณ เราสำรวจหน้างานก่อนเสนอจำนวนกล้อง
ดูข้อมูลย้อนหลังและนำไปวิเคราะห์ต่อได้ไหม
ได้ ระบบให้เลือกดูกราฟตามวันที่และตามกะกลางวันหรือกลางคืน เปิดวิดีโอย้อนหลังที่เก็บใน NAS และส่งออกข้อมูลเป็นไฟล์ CSV พร้อมภาพกราฟเพื่อนำไปวิเคราะห์ต่อ
ควรเริ่มจาก 1 ไลน์ก่อนไหม
ควร เพราะงานนำร่องบน 1 ไลน์ทำให้เห็นเรื่องที่ต้องเตรียมก่อนขยาย เช่นจุดเชื่อมสัญญาณ PLC เวลาที่ตรงกันระหว่างอุปกรณ์ และการสำรองวิดีโอ เคสนี้ก็เริ่มเป็นงานนำร่องบน 1 ไลน์ผลิต
ระบบแบบนี้ราคาเท่าไร
ไม่มีราคามาตรฐาน เพราะขึ้นกับจำนวนจุดทำงาน จำนวนกล้อง และการเชื่อมต่อกับ PLC ของแต่ละโรงงาน ติดต่อเราเพื่อขอใบเสนอราคาหลังสำรวจหน้างาน