SPC และ P-Chart คืออะไร ผู้จัดการโรงงานอ่านกราฟควบคุมอย่างไร
ทีมวิศวกร Inspektion · เผยแพร่ 7 กันยายน 2569 · อัปเดตล่าสุด 18 ตุลาคม 2569
SPC คือการใช้สถิติควบคุมคุณภาพกระบวนการผลิต ส่วน P-Chart คือกราฟติดตามอัตราของเสียรายวัน — บทความนี้อธิบายวิธีอ่านกราฟแบบผู้จัดการโรงงานที่ไม่ต้องเป็นนักสถิติ
สรุปสั้น
- SPC (Statistical Process Control) คือการใช้หลักสถิติเฝ้าระวังว่ากระบวนการผลิตยังอยู่ในเกณฑ์ปกติหรือไม่
- P-Chart คือกราฟควบคุมชนิดหนึ่งที่ติดตามสัดส่วนของเสีย (Defect Rate) ในแต่ละรอบการผลิต
- กราฟมีเส้นกลาง (CL) และเกณฑ์บน-ล่าง (UCL/LCL) — จุดที่หลุดเกณฑ์คือสัญญาณว่ากระบวนการผิดปกติ ต้องตรวจสอบทันที
- ไม่ต้องเป็นนักสถิติก็อ่านกราฟได้ — สิ่งที่ผู้จัดการโรงงานต้องดูคือจุดที่หลุดเกณฑ์และแนวโน้มของกราฟ
SPC คืออะไร
SPC คืออะไร
SPC (Statistical Process Control) คือการใช้หลักสถิติเฝ้าระวังกระบวนการผลิตอย่างต่อเนื่อง เพื่อแยกแยะว่าความผันแปรที่เกิดขึ้นเป็นความผันแปรปกติของระบบ หรือเป็นสัญญาณว่ามีบางอย่างผิดปกติที่ต้องเข้าไปแก้ไข
P-Chart คืออะไร
P-Chart คืออะไร
P-Chart คือกราฟควบคุมชนิดหนึ่งใน SPC ที่ใช้ติดตามสัดส่วนของเสีย (Proportion Defective) ในแต่ละรอบการผลิต เช่น อัตราของเสียรายวันหรือรายกะ เหมาะกับข้อมูลที่นับเป็น "ผ่าน/ไม่ผ่าน" มากกว่าข้อมูลที่วัดเป็นตัวเลขต่อเนื่อง
อ่านกราฟ P-Chart อย่างไร
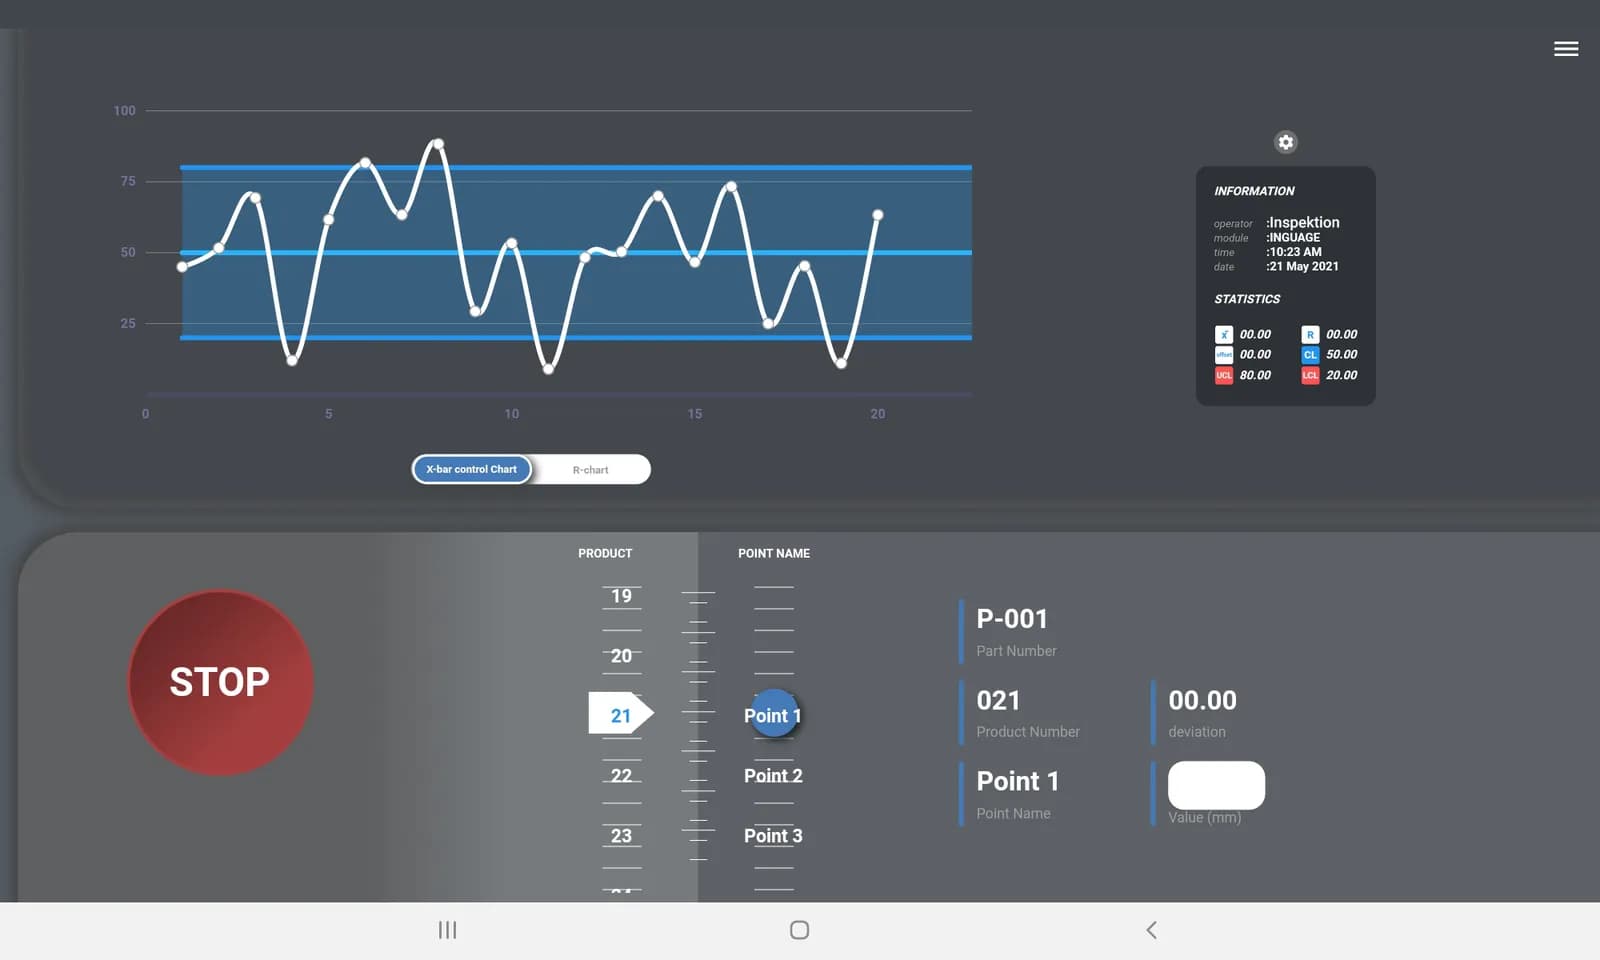
- เส้นกลาง (Center Line — CL) คือค่าเฉลี่ยอัตราของเสียในช่วงเวลาปกติ
- เส้นเกณฑ์บน (UCL) และเส้นเกณฑ์ล่าง (LCL) คือขอบเขตที่ถือว่ากระบวนการยังทำงานปกติ
- จุดใดก็ตามที่อยู่นอกเส้น UCL หรือ LCL หมายถึงกระบวนการหลุดจากการควบคุม (Out of Control) ต้องตรวจสอบสาเหตุทันที
- แม้จุดจะยังอยู่ในเกณฑ์ แต่ถ้ามีแนวโน้มไต่ขึ้นต่อเนื่องหลายจุดติดกัน ก็เป็นสัญญาณเตือนที่ควรจับตาเช่นกัน
ทำไมผู้จัดการโรงงานควรอ่านกราฟนี้เป็น
การรอดูรายงานสรุปของเสียท้ายเดือนอาจช้าเกินไป — P-Chart ช่วยให้เห็นความผิดปกติได้ตั้งแต่วันที่เกิดขึ้น ทำให้ผู้จัดการโรงงานตัดสินใจแก้ปัญหาได้ทันเวลา แทนที่จะทราบปัญหาหลังของเสียสะสมไปมากแล้ว
ตัวอย่างงานจริงของเรา
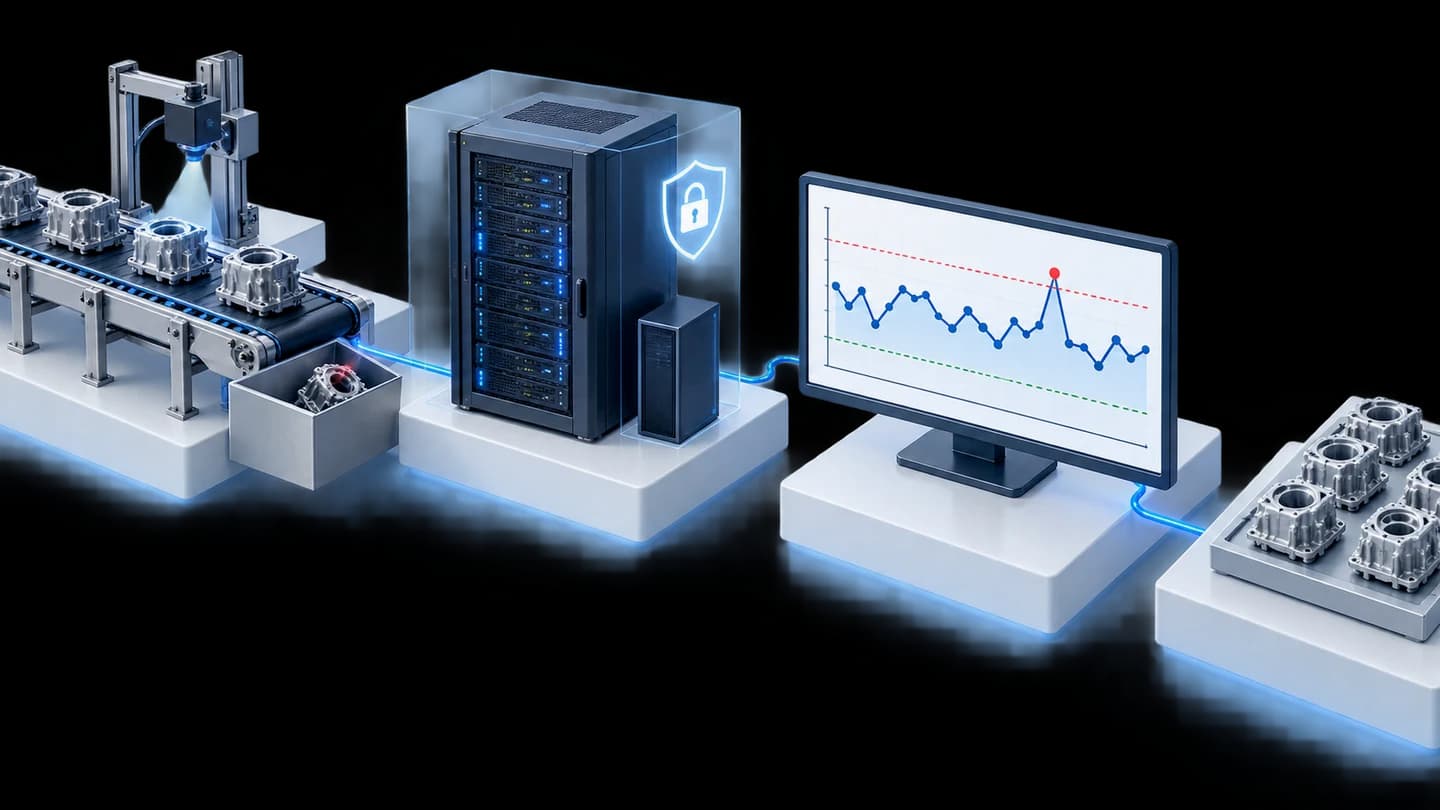
เราพัฒนาแอปเฝ้าระวังคุณภาพด้วย P-Chart Control ให้ผู้ผลิตชิ้นส่วนยานยนต์ในไทย ติดตั้งแบบ On-Premise บนเซิร์ฟเวอร์ภายในโรงงานตามขอบเขตโครงการ (ดูเคส) และดูสินค้าที่เกี่ยวข้องกับการวัดและเก็บข้อมูลคุณภาพที่ InQC และ InGauge
คำถามที่พบบ่อย
P-Chart ต่างจากกราฟควบคุมชนิดอื่นอย่างไร
P-Chart ใช้กับข้อมูลที่นับเป็นสัดส่วนของเสีย (ผ่าน/ไม่ผ่าน) ส่วนกราฟควบคุมชนิดอื่น เช่น X-bar chart ใช้กับข้อมูลที่วัดเป็นตัวเลขต่อเนื่อง (เช่น ความยาว น้ำหนัก) เลือกใช้ตามลักษณะข้อมูลที่มี
ต้องมีพื้นฐานสถิติก่อนใช้งานไหม
ไม่จำเป็น — ระบบคำนวณเส้นกลางและเกณฑ์บน-ล่างให้อัตโนมัติ ผู้ใช้งานเพียงดูว่าจุดไหนหลุดเกณฑ์และตรวจสอบสาเหตุ
ตั้งเกณฑ์ UCL/LCL เองได้ไหม
ได้ — ทีมงานช่วยตั้งค่าเกณฑ์ให้เหมาะกับมาตรฐานคุณภาพของแต่ละสายการผลิตตามข้อมูลจริง
อ้างอิง
- [1]
NIST/SEMATECH e-Handbook of Statistical Methods — Control Charts — NIST/SEMATECH
- [2]
Control Chart Basics — American Society for Quality (ASQ)
- [3]