ระบบเก็บข้อมูล PLC เครื่องหล่อเป็นไฟล์รายวันและแจ้งเตือนทางอีเมล สำหรับโรงงานหล่อชิ้นส่วนโลหะในไทย
ระบบนี้อ่านค่าการทำงานจาก PLC (ตัวควบคุมการทำงานของเครื่องจักร) ของเครื่องหล่อโลหะผ่านเกตเวย์ แล้วให้ nimitFlow บันทึกเป็นไฟล์ CSV (ไฟล์ตารางข้อมูล) วันละ 1 ไฟล์ พร้อมส่งอีเมลเตือนเมื่อการเชื่อมต่อขัดข้อง เราติดตั้งระบบนี้ให้โรงงานหล่อชิ้นส่วนโลหะในไทยในปี 2568 ครอบคลุมเครื่องหล่อ 2 เครื่อง เครื่องละ 52 ค่า
- อุตสาหกรรม
- การผลิตทั่วไป
- ปี
- 2568
- ขอบเขตงาน
- ติดตั้งและตั้งค่าเกตเวย์เชื่อม PLC 2 ชุด ติดตั้งเซิร์ฟเวอร์ nimitFlow ในโรงงาน พัฒนา Workflow เก็บข้อมูลและแจ้งเตือน 3 ชุด ตั้งค่าการดูแลระบบระยะไกลผ่าน VPN ทดสอบระบบ และจัดทำคู่มือการใช้งาน
- ระยะเวลา
- 2 เดือน
สรุปสั้น
- ระบบนี้อ่านค่าจาก PLC ของเครื่องหล่อโลหะ 2 เครื่องผ่านเกตเวย์ IoT อุตสาหกรรม แล้วส่งผ่าน Wi-Fi ของโรงงานเข้าเซิร์ฟเวอร์ nimitFlow ที่ติดตั้งในโรงงาน
- เกตเวย์อ่านค่า 52 รายการต่อเครื่อง ทั้งค่าที่ตั้งไว้และค่าที่วัดได้ และ nimitFlow บันทึกเป็นไฟล์ CSV วันละ 1 ไฟล์ แยกโฟลเดอร์ตามเครื่อง
- Workflow 3 ชุดใน nimitFlow แยกหน้าที่กัน คือบันทึกข้อมูล ตรวจการเชื่อมต่อกับเกตเวย์ และตรวจว่า nimitFlow ยังทำงานอยู่ พร้อมส่งอีเมลแจ้งผู้ดูแล
- การทดสอบรวมระบบผ่านครบทุกรายการ และตัวแทนลูกค้าลงนามในเอกสารตรวจรับงานในเดือนสิงหาคม 2568
โจทย์หน้างาน
โรงงานหล่อชิ้นส่วนโลหะดึงบันทึกการทำงาน (Data Log) ออกจากเครื่องหล่อไม่ได้ เมื่อเครื่องจักรมีปัญหา ทีมงานของโรงงานจึงไม่มีข้อมูลย้อนหลังไว้ตรวจหาสาเหตุ ลูกค้าต้องการเก็บค่าจาก PLC ไว้ต่อเนื่อง และต้องมีการแจ้งเตือนเมื่ออุปกรณ์รับส่งข้อมูลติดต่อไม่ได้
สิ่งที่เราทำ
เราติดตั้งเกตเวย์ IoT อุตสาหกรรม (Industrial IoT Gateway) เครื่องละ 1 ชุด อ่านค่า 52 รายการจาก PLC แล้วส่งผ่าน Wi-Fi ของโรงงานเข้าเซิร์ฟเวอร์ nimitFlow ในโรงงาน Workflow (ลำดับขั้นตอนอัตโนมัติ) 3 ชุดใน nimitFlow บันทึกไฟล์ CSV รายวัน ตรวจการเชื่อมต่อกับเกตเวย์ และตรวจว่า nimitFlow ยังทำงานอยู่ พร้อมส่งอีเมลแจ้งผู้ดูแล
ผลลัพธ์
การทดสอบรวมระบบ (Integration Test) ผ่านครบทุกรายการ ทั้งค่าจาก PLC 52 รายการของเครื่องหล่อทั้ง 2 เครื่อง การบันทึกไฟล์ CSV และการแจ้งเตือนทั้ง 3 ชุด ตัวแทนลูกค้าลงนามในเอกสารตรวจรับงาน (Exit Criteria) ในเดือนสิงหาคม 2568
ผลที่วัดได้
- เครื่องหล่อที่เชื่อมข้อมูลเข้าระบบ (เครื่อง)
- 2
- ค่าจาก PLC ต่อเครื่องที่ผ่านการทดสอบ (รายการ)
- 52
ที่มาของโจทย์
โจทย์ของเคสนี้คือการเก็บค่าการทำงานของเครื่องหล่อโลหะไว้เปิดย้อนดูเมื่อเครื่องจักรมีปัญหา PLC (ตัวควบคุมการทำงานของเครื่องจักร) ของเครื่องหล่อมีค่าที่ตั้งไว้และค่าที่วัดได้อยู่แล้ว แต่ทีมงานของโรงงานดึงบันทึกการทำงาน (Data Log) ออกจากเครื่องมาเก็บไม่ได้
เมื่อไม่มีข้อมูลย้อนหลัง ทีมงานต้องหาสาเหตุจากการสังเกตหน้าเครื่อง ซึ่งทำได้ยากเมื่อปัญหาเกิดเป็นครั้งคราว ข้อมูลที่บันทึกตามรอบเวลาช่วยให้เปิดดูได้ว่า ในช่วงที่เกิดปัญหา ค่าใดเปลี่ยนไปจากปกติ ลูกค้าจึงต้องการให้ค่าจาก PLC ถูกบันทึกไว้ต่อเนื่อง
ข้อกำหนดและข้อจำกัด
ระบบต้องเก็บค่าจาก PLC ของเครื่องหล่อ 2 เครื่องไว้บนเซิร์ฟเวอร์ในโรงงาน และต้องเตือนเมื่อการรับส่งข้อมูลขัดข้อง ข้อกำหนดหลักมีดังนี้
- อ่านค่า 52 รายการต่อเครื่อง ทั้งค่าที่ตั้งไว้และค่าที่วัดได้
- ติดตั้งเซิร์ฟเวอร์ที่ลง nimitFlow ไว้ในโรงงานของลูกค้า
- ส่งข้อมูลจากเครื่องจักรผ่าน Wi-Fi ของโรงงาน
- บันทึกข้อมูลเป็นไฟล์ที่เปิดย้อนดูได้เมื่อต้องตรวจหาสาเหตุ
- แจ้งเตือนเมื่อเกตเวย์ดับหรือติดต่อไม่ได้
ข้อจำกัดที่พบระหว่างโครงการคือการเชื่อมต่อเครือข่ายบริเวณเครื่องจักร เราแก้ปัญหานี้โดยเปลี่ยนจุดติดตั้งอุปกรณ์เครือข่าย
ทำไมเราอ่านค่าจาก PLC โดยตรง แทนการดึง Data Log จากเครื่องหล่อ
เราอ่านค่าจาก PLC โดยตรง เพราะทีมงานของโรงงานดึงบันทึกการทำงานออกจากเครื่องหล่อไม่ได้ แต่ค่าที่ต้องใช้อยู่ใน PLC แล้ว เกตเวย์ IoT อุตสาหกรรม (Industrial IoT Gateway) จึงอ่านค่าจากตำแหน่งข้อมูลใน PLC ทีละรายการ ตามรายการ 52 รายการที่กำหนดไว้ในเอกสารวิเคราะห์ระบบ
ระบบบันทึกข้อมูลเป็นไฟล์ CSV (ไฟล์ตารางข้อมูล) ตามโจทย์ที่ต้องการเปิดข้อมูลย้อนหลังเมื่อเกิดปัญหา ขอบเขตงานนี้ไม่มีหน้าจอแสดงผลแบบทันที ไฟล์ CSV เปิดด้วยโปรแกรมตารางคำนวณได้ และการแยกเป็นวันละ 1 ไฟล์ต่อเครื่องช่วยให้หาไฟล์ของช่วงที่เกิดปัญหาได้ตรง
- 1
เกตเวย์อ่านค่าจาก PLC
เกตเวย์เครื่องละ 1 ชุด อ่านค่าจาก PLC ทั้งค่าที่ตั้งไว้และค่าที่วัดได้ เช่น ความเร็วฉีด (Shot Velocity) แรงดันช่วงคงแรงดันหลังฉีด (Injection Hold Pressure) อุณหภูมิแม่พิมพ์ (Die Temp) และเวลาต่อรอบการหล่อ (Cycle Time)
- 2
ส่งข้อมูลผ่าน Wi-Fi เข้าเซิร์ฟเวอร์
เกตเวย์ส่งข้อมูลผ่าน Wi-Fi ของโรงงานไปยังเซิร์ฟเวอร์ที่ติดตั้ง nimitFlow ไว้ในโรงงาน ข้อมูลจึงอยู่ในเครือข่ายของโรงงานเอง
- 3
บันทึกเป็นไฟล์ CSV วันละไฟล์
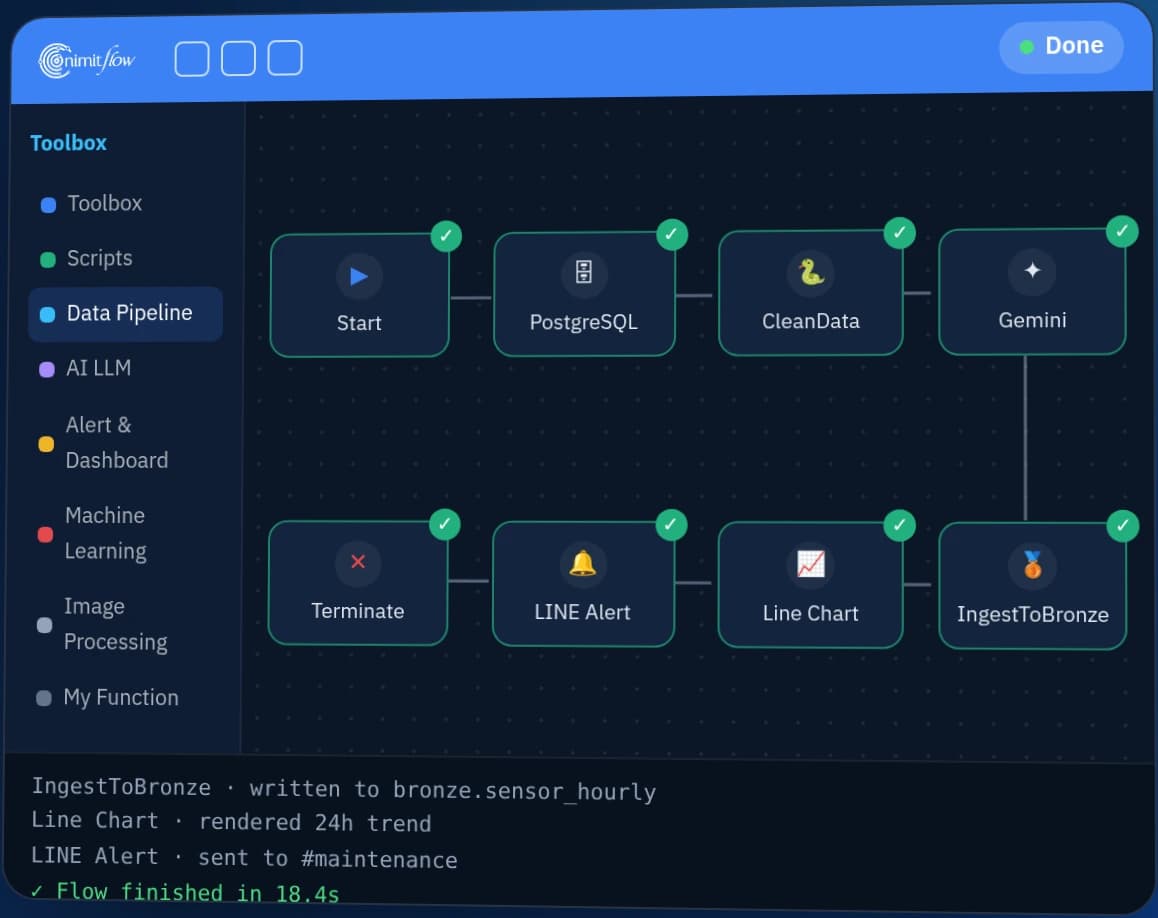
Workflow ชุดแรกติดต่อเครื่องจักรตามรอบเวลาที่ตั้งไว้ รวบรวมข้อมูล แล้วเขียนลงไฟล์ CSV วันละ 1 ไฟล์ แยกโฟลเดอร์ตามเครื่อง เมื่อเก็บข้อมูลครบวัน ระบบส่งอีเมลแจ้ง
- 4
เฝ้าดูการเชื่อมต่อและแจ้งเตือน
Workflow ชุดที่สองตรวจการเชื่อมต่อกับเกตเวย์ของแต่ละเครื่อง ชุดที่สามตรวจว่า nimitFlow ยังทำงานอยู่ ถ้าติดต่อไม่ได้ ระบบส่งอีเมลแจ้งผู้ดูแล
Workflow ใน nimitFlow คืออะไร
Workflow คือขั้นตอนการทำงานที่ต่อกันเป็นกล่อง (Block) บนหน้าจอ เช่น กล่องติดต่อเครื่องจักร กล่องรวบรวมข้อมูล กล่องเขียนไฟล์ และกล่องส่งอีเมล ผู้ดูแลกด Run ให้ทำงานต่อเนื่อง และกด Stop เมื่อต้องการแก้ค่าในกล่อง
สิ่งที่ส่งมอบ
เราส่งมอบฮาร์ดแวร์ ซอฟต์แวร์ และเอกสารสำหรับเครื่องหล่อ 2 เครื่อง ดังนี้
- เกตเวย์ IoT อุตสาหกรรม 2 ชุด ต่อกับ PLC ของเครื่องหล่อเครื่องละ 1 ชุด
- เซิร์ฟเวอร์ที่ติดตั้ง nimitFlow ไว้ในโรงงาน
- Workflow 3 ชุด: บันทึกไฟล์ CSV รายวัน ตรวจการเชื่อมต่อกับเกตเวย์ และตรวจว่า nimitFlow ยังทำงานอยู่
- การเข้าดูแลเซิร์ฟเวอร์ระยะไกลผ่าน VPN (ช่องทางเชื่อมต่อเครือข่ายแบบเข้ารหัส) และ Remote Desktop (การควบคุมคอมพิวเตอร์จากระยะไกล)
- คู่มือการใช้งาน อธิบายการตั้งค่าเกตเวย์ การแก้ตำแหน่งจัดเก็บไฟล์ ผู้รับอีเมล รอบเวลาการอ่านค่า และวิธีสั่งให้ Workflow กลับมาทำงานเมื่อหยุด
ผลที่ยืนยันได้จากการทดสอบและตรวจรับงาน
ระบบเก็บข้อมูลเครื่องหล่อที่ Inspektion ติดตั้ง ผ่านการทดสอบค่าจาก PLC 52 รายการต่อเครื่องครบทั้ง 2 เครื่อง การทดสอบรวมระบบ (Integration Test) ยังครอบคลุมการบันทึกไฟล์ CSV และการแจ้งเตือนทั้ง 3 ชุด ซึ่งผ่านครบทุกรายการ
ตัวแทนลูกค้าลงนามในเอกสารตรวจรับงาน (Exit Criteria) ในเดือนสิงหาคม 2568 เคสนี้ไม่มีตัวเลขวัดผลทางธุรกิจ เราจึงรายงานเฉพาะผลที่มีเอกสารยืนยัน สิ่งที่ส่งมอบคือข้อมูลการทำงานของเครื่องหล่อที่บันทึกเป็นไฟล์รายวัน ไว้เปิดย้อนดูเมื่อต้องตรวจหาสาเหตุของปัญหาเครื่องจักร
สิ่งที่เราเรียนรู้
งานนี้ให้หลักการ 3 ข้อสำหรับงานเก็บข้อมูลจากเครื่องจักร
- ระบบเก็บข้อมูลต้องเฝ้าดูตัวเองด้วย ถ้าระบบหยุดโดยไม่มีการแจ้ง ทีมงานจะรู้เมื่อต้องใช้ข้อมูลแล้วพบว่าไม่มี งานนี้จึงแยก Workflow ตรวจเกตเวย์และ Workflow ตรวจ nimitFlow ออกจาก Workflow ที่บันทึกข้อมูล
- เครือข่ายต้องตรวจที่ตำแหน่งเครื่องจักรจริง ในงานนี้การเชื่อมต่อมีปัญหาระหว่างโครงการ และแก้ได้ด้วยการเปลี่ยนจุดติดตั้งอุปกรณ์เครือข่าย การสำรวจสัญญาณหน้าเครื่องจึงควรทำก่อนติดตั้ง
- รายการค่าที่ต้องเก็บเป็นทั้งสเปกงานและเกณฑ์ตรวจรับ รายการ 52 ค่าต่อเครื่องใช้ตั้งค่าเกตเวย์ และใช้ตรวจรับทีละรายการ ควรตกลงรายการนี้ก่อนเริ่มงาน เพื่อให้ทั้งสองฝ่ายตรวจรับด้วยเกณฑ์เดียวกัน
นำแนวทางนี้ไปใช้กับโรงงานของคุณได้อย่างไร
ถ้าเครื่องจักรของคุณควบคุมด้วย PLC แต่ยังดึงข้อมูลการทำงานออกมาเก็บไม่ได้ คุณใช้แนวทางเดียวกับเคสนี้ได้ คืออ่านค่าจาก PLC ผ่านเกตเวย์ บันทึกเป็นไฟล์รายวันบนเซิร์ฟเวอร์ในโรงงาน และเตือนเมื่อการเชื่อมต่อขัดข้อง ส่วนที่ต้องปรับคือรายการค่า การเชื่อมต่อกับ PLC และเครือข่ายหน้างาน
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของระบบ | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| การอ่านค่าจาก PLC | เกตเวย์เครื่องละ 1 ชุด อ่านค่าจากตำแหน่งข้อมูลใน PLC | PLC ของคุณต่างรุ่น ต้องตรวจก่อนว่ารองรับการต่อเกตเวย์ และรู้ตำแหน่งข้อมูลของค่าที่ต้องการ |
| การส่งข้อมูล | ส่งผ่าน Wi-Fi ของโรงงานเข้าเซิร์ฟเวอร์ในโรงงาน | สัญญาณที่ตำแหน่งเครื่องจักรไม่พอ ต้องวางจุดติดตั้งอุปกรณ์เครือข่ายใหม่ก่อน |
| การบันทึกข้อมูล | ไฟล์ CSV วันละ 1 ไฟล์ แยกโฟลเดอร์ตามเครื่อง | คุณต้องการดูข้อมูลบนหน้าจอแบบทันที ต้องประเมินส่วนแสดงผลเพิ่ม ซึ่งไม่อยู่ในขอบเขตเคสนี้ |
| การแจ้งเตือน | Workflow ตรวจเกตเวย์และตรวจ nimitFlow พร้อมอีเมล | ต้องกำหนดผู้รับอีเมลและผู้รับผิดชอบเมื่อได้รับแจ้งเตือนตามโครงสร้างทีมของคุณ |
| การดูแลระบบ | การเข้าดูแลระยะไกลผ่าน VPN และคู่มือการใช้งาน | นโยบายเครือข่ายของฝ่ายไอทีต่างออกไป ต้องตกลงวิธีเข้าถึงระยะไกลก่อนติดตั้ง |
นอกจากส่วนในตาราง คุณควรเตรียม 2 เรื่องก่อนเริ่มงาน
- กำหนดตำแหน่งเซิร์ฟเวอร์และที่เก็บไฟล์ตั้งแต่ต้น
- วางขั้นตอนเริ่มระบบใหม่กรณีไฟดับหรือปิดเซิร์ฟเวอร์
อ่านต่อ
- nimitFlow: แพลตฟอร์ม Low-Code สำหรับสร้าง Workflow และเส้นทางส่งข้อมูล
- บริการติดตั้งระบบ AI และ IoT สำหรับโรงงาน
- บริการเชื่อมข้อมูลและพัฒนา AI สำหรับองค์กร
- บริการดูแลและบำรุงรักษาระบบรายปี
- เคสติดตามเครื่องกลึง CNC ผ่าน OPC UA และบันทึกค่าวัดบน Grafana
- เคสนับช็อตแม่พิมพ์และเตือนรอบบำรุงรักษาทางอีเมล
- บทความ: On-Premise หรือ Cloud ข้อมูลโรงงานควรอยู่ที่ไหน
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
ระบบนี้ใช้อุปกรณ์อะไรต่อกับเครื่องจักร
ใช้เกตเวย์ IoT อุตสาหกรรมต่อเข้ากับ PLC ของเครื่องหล่อ เครื่องละ 1 ชุด เกตเวย์ส่งข้อมูลผ่าน Wi-Fi ของโรงงานไปยังเซิร์ฟเวอร์ที่ติดตั้ง nimitFlow ในโรงงาน
ข้อมูลถูกเก็บไว้ที่ไหนและอยู่ในรูปแบบอะไร
ข้อมูลเก็บบนเซิร์ฟเวอร์ในโรงงานเป็นไฟล์ CSV วันละ 1 ไฟล์ แยกโฟลเดอร์ตามเครื่อง ไฟล์ CSV เปิดด้วยโปรแกรมตารางคำนวณได้ และผู้ดูแลเปลี่ยนตำแหน่งจัดเก็บได้เองตามคู่มือ
ถ้าเกตเวย์ดับหรือระบบหยุดทำงาน จะรู้ได้อย่างไร
ระบบส่งอีเมลแจ้งผู้ดูแลเมื่อติดต่อเกตเวย์หรือ nimitFlow ไม่ได้ ใน nimitFlow มี Workflow แยกอีก 2 ชุดคอยตรวจ ชุดหนึ่งตรวจการเชื่อมต่อกับเกตเวย์ของแต่ละเครื่อง อีกชุดตรวจว่า nimitFlow ยังทำงานอยู่
ใช้กับเครื่องจักรรุ่นอื่นหรือเก็บค่าอื่นได้ไหม
ขึ้นกับว่า PLC ของเครื่องรองรับการต่อเกตเวย์ และรู้ตำแหน่งข้อมูลของค่าที่ต้องการหรือไม่ เราต้องสำรวจหน้างานและดูรายการค่าก่อนจึงจะยืนยันได้
ราคาและระยะเวลาประมาณเท่าไร
ไม่มีราคาตายตัว งานลักษณะนี้คิดตามจำนวนเครื่อง จำนวนค่าที่ต้องเก็บ และสภาพเครือข่ายในโรงงาน ติดต่อเราเพื่อขอใบเสนอราคา สำหรับเคสนี้ ระยะเวลาโครงการตามสัญญาคือ 2 เดือน