





Sistem kamera inspeksi perakitan komponen airbag untuk industri komponen otomotif
Sistem Machine Vision ini memeriksa apakah komponen plastik unit airbag 4 model telah dipasangi pin plastik secara lengkap, serta apakah pelat geser, pita hitam, dan lembar perekat berada pada posisi yang benar, lalu memilah komponen baik dan komponen cacat. Kami membuat prototipe (PoC) pada set uji pada tahun 2016–2017 dengan kamera Cube dan unit pemrosesan Medusa, serta menguji per stasiun dengan benda kerja baik dan benda kerja cacat masing-masing 100 kali.
- Industri
- Otomotif
- Tahun
- 2016–2017
- lingkup pekerjaan
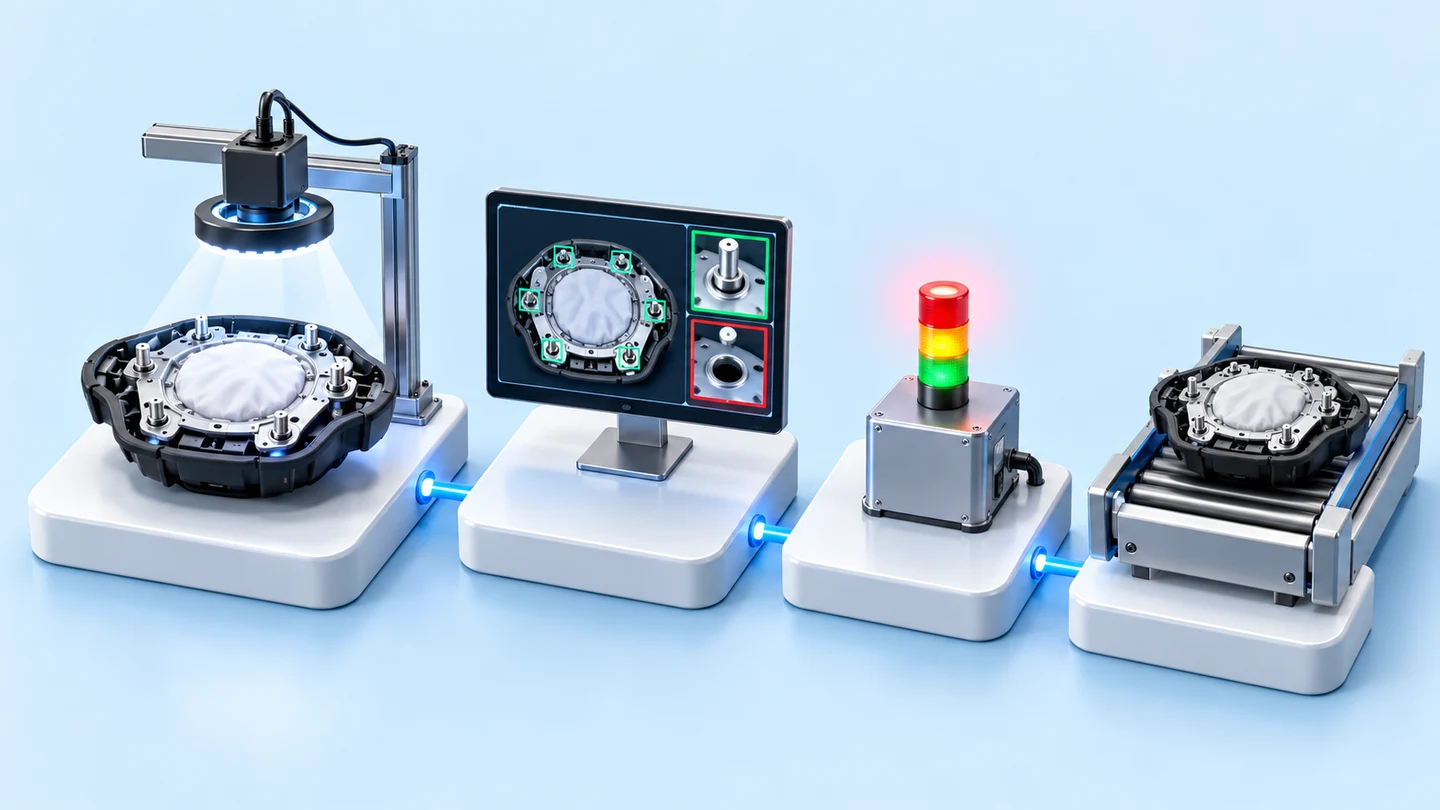
- Sistem kamera inspeksi perakitan pada set uji — Masukan gambar: kamera Cube di atas benda kerja pada jarak 20 cm, lensa 8 mm, dan lampu Area Light · Pemrosesan: unit pemrosesan Medusa yang dapat terhubung ke 2 kamera, dengan program pemrosesan gambar yang memeriksa 5 item (pin plastik, pelat geser, pita hitam, lembar perekat, serta pemilahan komponen baik/cacat) pada benda kerja 4 model, baik komponen kiri maupun komponen kanan · Pertukaran sinyal dengan stasiun kerja: menerima sinyal dari 2 sakelar secara bersamaan dan mengeluarkan tegangan 24 V melalui 3 kanal (lulus, tidak lulus, status) · Program tambahan untuk komponen plastik hitam PA66-GF30 dan PP-GF30 yang membedakan mur bulat dan mur persegi · Pengujian per stasiun dengan benda kerja baik 100 kali dan benda kerja cacat 100 kali
Ringkasan
- Sistem kamera inspeksi perakitan komponen plastik airbag 4 model, baik komponen kiri (LH) maupun komponen kanan (RH). Kami membuatnya sebagai prototipe (PoC) pada set uji pada tahun 2016–2017.
- Set uji menggunakan kamera Cube di atas benda kerja, lensa 8 mm, lampu Area Light, dan unit pemrosesan Medusa. Program pemrosesan gambar memeriksa pin plastik, pelat geser, pita hitam, lembar perekat, serta memilah komponen baik dan komponen cacat, total 5 item.
- Laporan pengujian menyimpulkan bahwa seluruh 5 item dapat diperiksa, dan dalam pengujian per stasiun, sistem menilai benda kerja baik 100 kali dan benda kerja cacat 100 kali dengan benar pada setiap percobaan.
- Prototipe per stasiun menerima sinyal dari 2 sakelar secara bersamaan dan mengeluarkan tegangan 24 V melalui 3 kanal, terpisah untuk lulus, tidak lulus, dan status, ke perangkat di stasiun kerja.
Permasalahan di lapangan
Komponen plastik unit airbag terdiri dari 4 model, masing-masing dengan komponen kiri (LH) dan komponen kanan (RH), dan harus dipasangi pin plastik, pelat geser, pita, atau lembar perekat secara lengkap dan pada posisi yang tepat. Pelanggan menginginkan sistem kamera yang dapat memeriksa perakitan ini secara mandiri, memilah komponen baik dan komponen cacat, serta mengirim hasil inspeksi sebagai sinyal listrik 24 V ke perangkat di stasiun kerja.
Apa yang kami lakukan
Kami menyiapkan set uji dengan kamera Cube, lensa 8 mm, lampu Area Light, dan unit pemrosesan Medusa, lalu menulis program pemrosesan gambar (Image Processing) yang memeriksa 5 item. Selanjutnya kami menguji program per stasiun kerja sesuai spesifikasi sinyal masukan dan keluaran, serta menambahkan program inspeksi komponen plastik hitam yang membedakan mur bulat dan mur persegi.
Hasil pengujian dengan benda kerja nyata
Laporan pengujian menyimpulkan bahwa prototipe mampu memeriksa seluruh 5 item, dan inspeksi pin pada Model B serta posisi lembar perekat pada Model D menggunakan 1 kamera. Dalam pengujian per stasiun pada set uji, sistem menilai benda kerja baik 100 kali dan benda kerja cacat 100 kali dengan benar pada setiap percobaan. Hasil ini diukur pada set uji; penggunaan di lini produksi harus diuji coba kembali dengan kondisi pencahayaan dan ritme kerja di lokasi.
Latar belakang permasalahan
Tantangan pekerjaan ini adalah membuat kamera memastikan bahwa komponen plastik unit airbag terpasang lengkap dan pada posisi yang benar sebelum dikirim ke tahap berikutnya. Komponen yang diuji terdiri dari 4 model, yang dalam dokumen disebut Model A hingga Model D, dan setiap model memiliki komponen kiri dan komponen kanan. Benda kerja harus dipasangi pin plastik, dan beberapa model harus memiliki pelat geser, pita hitam, atau lembar perekat.
Airbag adalah komponen keselamatan. Pin yang hilang atau lembar perekat yang sedikit bergeser sulit dilihat dengan mata, terutama ketika terdapat banyak model dan komponen kiri serta kanan terlihat mirip. Karena itu, pelanggan menginginkan sistem Machine Vision (sistem yang menggunakan kamera dan perangkat lunak untuk memeriksa benda kerja menggantikan mata manusia) yang memeriksa setiap komponen dengan kriteria yang sama.
Persyaratan dan batasan
Kami merangkum persyaratan prototipe dalam dokumen persyaratan (Requirement) pekerjaan ini dan persyaratan per stasiun kerja. Sistem harus memeriksa 5 item pada benda kerja 4 model dan harus mengirim hasil inspeksi sebagai sinyal listrik ke perangkat di stasiun kerja.
- Memeriksa apakah pin plastik terpasang lengkap di semua titik, pada pelat benda kerja semua model
- Memeriksa posisi pelat geser pada Model A, pita hitam pada Model C, dan lembar perekat pada Model D
- Memilah komponen baik dan komponen cacat secara otomatis
- Mendukung komponen kiri (LH) dan komponen kanan (RH) untuk semua model
- Prototipe per stasiun harus menerima sinyal dari 2 sakelar secara bersamaan dan mengeluarkan tegangan 24 V melalui 3 kanal, yaitu lulus, tidak lulus, dan status
- Pada komponen plastik hitam (PA66-GF30 dan PP-GF30 adalah nama grade plastik yang diperkuat serat kaca), mur bulat dan mur persegi harus dapat dibedakan untuk mendeteksi pemasangan yang posisinya tertukar
Mengapa memilih kamera di atas benda kerja, lampu Area Light, dan pemrosesan gambar
Kami menempatkan kamera di atas benda kerja dan menggunakan lampu Area Light karena pekerjaan ini memerlukan tepi pin, pita, dan lembar perekat yang terlihat cukup jelas agar program dapat membedakannya dari permukaan benda kerja. Set uji menggunakan kamera Cube pada jarak 20 cm dengan lensa 8 mm. Gambar dari kamera masuk ke unit pemrosesan Medusa, yang dapat terhubung ke 2 kamera, lalu program pemrosesan gambar (Image Processing) menemukan posisi yang harus diperiksa pada setiap model.
Kami memulai dari set uji karena perlu memastikan terlebih dahulu bahwa gambar dari kamera menangkap semua titik inspeksi pada setiap model, dan berapa kamera yang diperlukan. Hasil dari set uji kemudian dapat menunjukkan titik inspeksi mana yang dapat berbagi satu kamera.
Apa itu lampu Area Light?
Area Light adalah panel lampu yang memberikan cahaya merata pada area yang luas, digunakan untuk mengurangi bayangan dan pantulan cahaya pada benda kerja, sehingga tepi pin, pita, atau lembar perekat terlihat cukup jelas agar program dapat membedakannya dari permukaan benda kerja.
Apa yang kami bangun dan uji
Prototipe ini terdiri dari 2 bagian, yaitu set uji perangkat keras dan program inspeksi yang kami tulis dan uji pada set uji tersebut.
- Set uji perangkat keras: kamera Cube, lensa 8 mm, lampu Area Light, dan unit pemrosesan Medusa
- Program inspeksi perakitan 5 item untuk benda kerja 4 model
- Program prototipe per stasiun kerja yang menerima sinyal dari sakelar dan mengirim hasil inspeksi sebagai sinyal listrik ke stasiun kerja
- Program inspeksi komponen plastik hitam yang membedakan mur bulat dan mur persegi
Urutan pengujian
Kami melakukan pengujian dalam 3 tahap: pertama memastikan semua item dapat diperiksa, lalu menguji per stasiun sesuai spesifikasi sinyal, dan menambahkan program untuk komponen plastik hitam.
- Menguji inspeksi 5 item pada set uji dan merangkum hasilnya dalam laporan pengujian
- Menguji program prototipe per stasiun kerja dengan benda kerja baik dan benda kerja cacat
- Menambahkan program inspeksi komponen plastik hitam PA66-GF30 dan PP-GF30 yang membedakan mur bulat dan mur persegi
Rincian hasil pengujian dengan benda kerja nyata
Laporan pengujian menyimpulkan bahwa prototipe mampu memeriksa perakitan komponen plastik airbag 4 model untuk seluruh 5 item. Inspeksi pin pada Model B dan posisi lembar perekat pada Model D menggunakan 1 kamera.
Dalam pengujian prototipe per stasiun pada set uji, sistem menilai benda kerja baik 100 kali dan benda kerja cacat 100 kali dengan benar pada setiap percobaan. Hasil ini diukur pada set uji, yang jarak kamera dan pencahayaannya dapat dijaga tetap konstan. Penggunaan di lini produksi harus diuji coba kembali dengan kondisi pencahayaan dan ritme kerja di lokasi.
Pelajaran yang kita dapatkan
Pekerjaan ini memberikan 3 prinsip untuk pekerjaan inspeksi perakitan dengan kamera.
- Uji komponen baik dan komponen cacat, lalu laporkan hasilnya secara terpisah. Hasil yang benar pada komponen baik saja tidak menunjukkan bahwa sistem dapat mendeteksi komponen cacat. Karena itu, pekerjaan ini menguji benda kerja baik dan benda kerja cacat masing-masing 100 kali.
- Set sampel uji harus mencakup semua hal yang membuat gambar berbeda, seperti model benda kerja, komponen kiri dan kanan, serta warna pin. Dalam pekerjaan ini, pin putih dan pin biru muda harus diuji secara terpisah.
- Tentukan sinyal masukan dan keluaran dengan stasiun kerja sejak tahap prototipe. Hasil inspeksi dari kamera baru dapat digunakan ketika perangkat di stasiun kerja dapat menerima sinyal lulus, tidak lulus, dan status sesuai yang telah disepakati.
Bagaimana menerapkan pendekatan ini pada lini perakitan Anda
Jika lini perakitan Anda perlu memastikan bahwa pin, klip, pita, atau lembar perekat terpasang lengkap dan pada posisi yang benar, Anda dapat menggunakan pendekatan yang sama dengan prototipe ini, yaitu kamera di atas benda kerja, lampu yang memberikan cahaya merata, program inspeksi per titik, dan sinyal lulus / tidak lulus ke stasiun kerja. Bagian yang perlu disesuaikan adalah jarak kamera, lensa, lampu, dan jumlah kamera, sesuai ukuran dan warna benda kerja Anda.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Kamera dan lampu | Kamera di atas benda kerja dengan lampu Area Light | Jika benda kerja lebih besar, memiliki titik yang terhalang, atau permukaannya memantulkan cahaya secara berbeda dari kasus ini, jarak kamera, lensa, dan lampu harus diuji ulang. |
| Program inspeksi | Pemeriksaan kelengkapan subkomponen dan pemeriksaan posisi pita atau lembar perekat | Jika warna subkomponen mendekati warna permukaan benda kerja, atau ada model baru yang ditambahkan, harus dilakukan pengujian dengan sampel benda kerja dari setiap model. |
| Jumlah kamera | Pemeriksaan beberapa titik dengan 1 kamera ketika titik inspeksi berada dalam satu gambar | Jika titik inspeksi berada di sisi benda kerja yang berbeda, jumlah kamera harus dievaluasi ulang. |
| Pertukaran sinyal dengan stasiun kerja | Sinyal lulus, tidak lulus, dan status pada kanal terpisah | Jika perangkat di stasiun kerja menerima jenis sinyal yang berbeda, jumlah kanal dan tegangan harus disepakati ulang. |
| Konfirmasi hasil | Pengujian komponen baik dan komponen cacat secara terpisah pada set uji | Sebelum penggunaan nyata, harus dilakukan uji coba di lini produksi karena pencahayaan dan ritme kerja di lokasi berbeda dari set uji. |
- Siapkan sampel benda kerja berupa komponen baik dan komponen cacat dari semua model, untuk komponen kiri maupun komponen kanan
- Tentukan dengan jelas titik mana yang harus diperiksa, dan apakah setiap titik hanya diperiksa ada atau tidaknya, atau posisinya juga harus diperiksa
- Sepakati format sinyal masukan dan keluaran dengan perangkat di stasiun kerja sejak awal
- Rencanakan uji coba di lini produksi sebelum penggunaan penuh
Baca selengkapnya
- Layanan konsultasi dan perancangan sistem AI / IoT yang dimulai dari pembuatan prototipe (PoC)
- Layanan pengembangan sistem inspeksi dan kontrol khusus
- Task Cam, kamera siap pakai untuk memeriksa urutan pekerjaan perakitan
- Kasus prototipe pemilahan gradasi warna kertas daur ulang dengan kamera Cube dan unit pemrosesan Medusa
- Kasus set demo Machine Vision untuk komponen otomotif
- Artikel memilih kamera AI inspeksi: Task Cam siap pakai atau Machine Vision pesanan khusus
- Artikel: Apa perbedaan AI Vision Inspection dengan mata manusia
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Apa saja yang dapat diperiksa oleh prototipe ini?
Prototipe ini memeriksa 5 item, yaitu pin plastik pada pelat benda kerja semua model, pelat geser pada Model A, pita hitam pada Model C, lembar perekat pada Model D, dan pemilahan komponen baik dan komponen cacat secara otomatis. Laporan pengujian menyimpulkan bahwa seluruh 5 item dapat dilakukan.
Berapa kamera yang dibutuhkan
Dalam pekerjaan ini, inspeksi pin pada Model B dan posisi lembar perekat pada Model D menggunakan 1 kamera. Untuk pekerjaan Anda, jumlah kamera bergantung pada ukuran benda kerja dan posisi titik inspeksi. Kami mengevaluasinya dari sampel benda kerja sebelum memastikannya.
Seberapa andal hasil pengujiannya?
Dalam pengujian prototipe per stasiun, sistem menilai benda kerja baik 100 kali dan benda kerja cacat 100 kali dengan benar pada setiap percobaan. Hasil ini diukur pada set uji. Sebelum digunakan pada lini produksi Anda, harus dilakukan uji coba kembali dengan kondisi pencahayaan dan ritme kerja di lokasi.
Bagaimana sistem mengirim hasil inspeksi ke perangkat di stasiun kerja?
Spesifikasi prototipe per stasiun menetapkan penerimaan sinyal dari 2 sakelar secara bersamaan dan pengeluaran tegangan 24 V melalui 3 kanal, terpisah untuk lulus, tidak lulus, dan status. Perangkat di stasiun kerja menggunakan sinyal ini lebih lanjut sesuai ketentuan pabrik.
Apa yang perlu disiapkan sebelum pengujian dengan benda kerja Anda?
Siapkan benda kerja sampel, baik yang bagus maupun yang cacat, untuk setiap model, baik benda kerja kiri maupun benda kerja kanan, tentukan titik yang harus diinspeksi, serta format sinyal yang dapat diterima oleh perangkat di stasiun kerja. Set sampel harus mencakup semua hal yang membuat gambar berbeda. Dalam pekerjaan ini, pin putih dan pin biru harus diuji secara terpisah.
