





自動車部品業界向けエアバッグ部品の組立検査カメラシステム
本Machine Visionシステムは、4モデルのエアバッグユニットの樹脂部品について、樹脂ピンがすべて挿入されていること、およびスライドプレート、黒色テープ、接着パッドが正しい位置にあることを検査し、良品と不良品を選別します。当社は2016–2017年に、CubeカメラとMedusa処理ユニットを用いて試験セット上でプロトタイプ(PoC)を構築し、ステーション単位で良品ワークと不良ワークをそれぞれ100回ずつ試験しました。
- 業界
- 自動車
- 年
- 2016~2017年
- 業務範囲
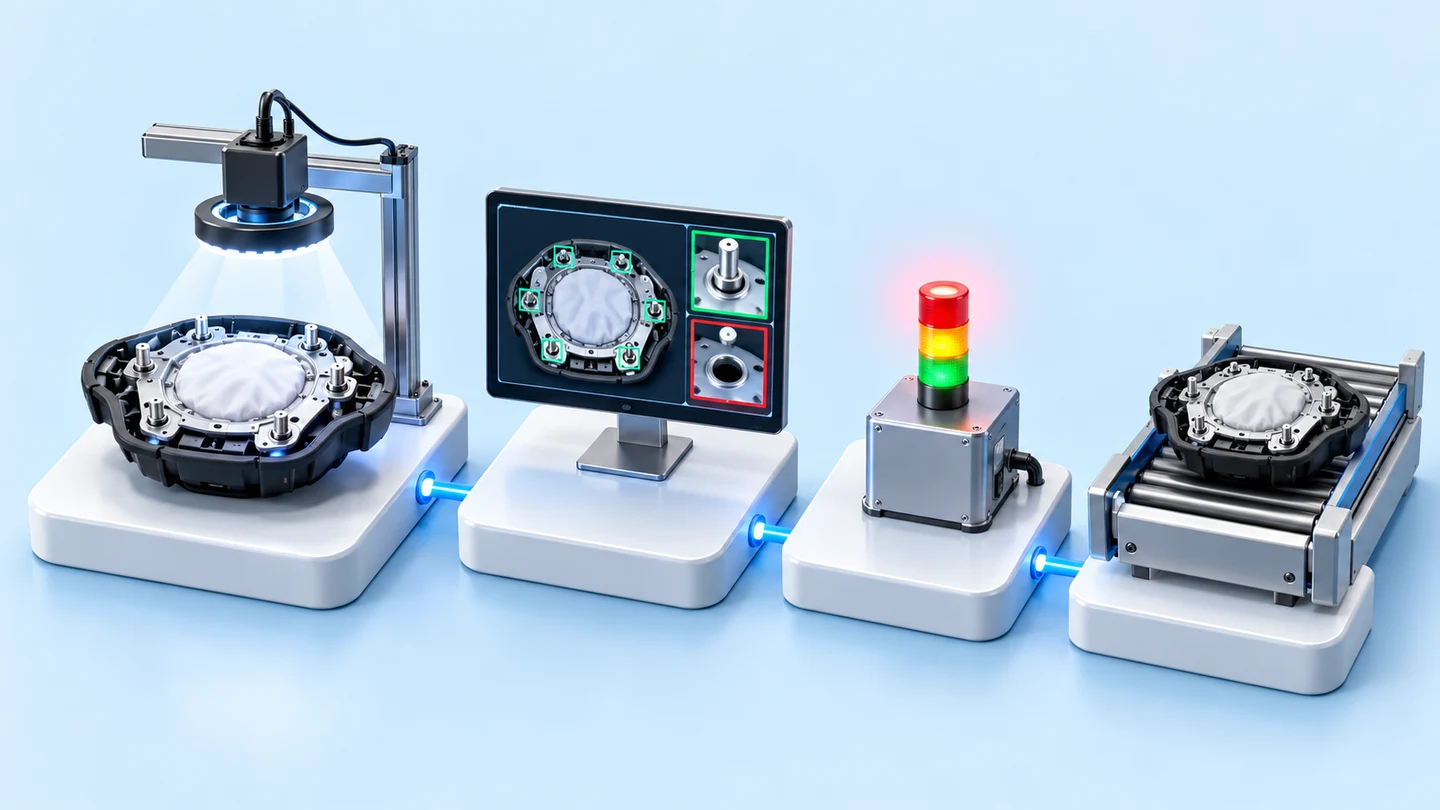
- 試験セット上の組立検査カメラシステム — 画像入力:ワーク上方20 cmに設置したCubeカメラ、8 mmレンズ、Area Light照明 · 処理:カメラを2台接続できるMedusa処理ユニットと、5項目(樹脂ピン、スライドプレート、黒色テープ、接着パッド、良品/不良品の選別)を検査する画像処理プログラム。対象は4モデルのワークの左側部品と右側部品 · 作業ステーションとの信号:2つのスイッチからの信号を同時に受信し、24 Vを3チャンネル(合格、不合格、ステータス)で出力 · PA66-GF30およびPP-GF30の黒色樹脂部品向けに丸ナットと角ナットを判別する追加プログラム · 良品ワーク100回と不良ワーク100回によるステーション単位の試験
要約
- 4モデルのエアバッグ樹脂部品の左側部品(LH)と右側部品(RH)を対象とする組立検査カメラシステムです。当社は2016–2017年に試験セット上でプロトタイプ(PoC)として構築しました。
- 試験セットは、ワーク上方のCubeカメラ、8 mmレンズ、Area Light照明、Medusa処理ユニットで構成しています。画像処理プログラムは、樹脂ピン、スライドプレート、黒色テープ、接着パッドの検査と、良品・不良品の選別の計5項目を実施します。
- 試験レポートでは5項目すべてを検査できたとまとめられており、ステーション単位の試験では、システムは良品ワーク100回と不良ワーク100回をすべて正しく判定しました。
- ステーション単位のプロトタイプは、2つのスイッチからの信号を同時に受信し、合格、不合格、ステータスに分けた3チャンネルで24 Vを作業ステーションの機器へ出力します。
現場の課題
エアバッグユニットの樹脂部品には4モデルがあり、各モデルに左側部品(LH)と右側部品(RH)があります。樹脂ピン、スライドプレート、テープまたは接着パッドを、漏れなく正しい位置に取り付ける必要があります。お客様は、この組立を自動で検査し、良品と不良品を選別し、検査結果を24 Vの電気信号として作業ステーションの機器へ出力するカメラシステムを求めていました。
当社の取り組み
当社は、Cubeカメラ、8 mmレンズ、Area Light照明、Medusa処理ユニットで試験セットを構成し、5項目を検査する画像処理プログラム(Image Processing)を作成しました。その後、入出力信号の仕様に沿って作業ステーション単位でプログラムを試験し、丸ナットと角ナットを判別する黒色樹脂部品用の検査プログラムを追加しました。
実ワークでの試験結果
試験レポートでは、プロトタイプは5項目すべてを検査できたとまとめられており、Model Bのピン検査とModel Dの接着パッド位置検査にはカメラ1台を使用しました。試験セット上でのステーション単位の試験では、システムは良品ワーク100回と不良ワーク100回をすべて正しく判定しました。この結果は試験セット上で測定したものであり、生産ラインで使用するには、現場の照明条件と作業タイミングで改めて試験する必要があります。
課題の背景
本案件の課題は、エアバッグユニットの樹脂部品が漏れなく正しい位置に組み立てられていることを、次工程へ送る前にカメラで確認することです。試験対象の部品は4モデルで、資料ではModel AからModel Dと呼ばれており、各モデルに左側部品と右側部品があります。ワークには樹脂ピンを挿入する必要があり、一部のモデルにはスライドプレート、黒色テープ、または接着パッドが必要です。
エアバッグは安全関連部品です。欠落したピンやわずかにずれた接着パッドは目視では見つけにくく、複数のモデルがあり、左側部品と右側部品の外観が似ている場合は特に困難です。そのためお客様は、すべての部品を同じ基準で検査するMachine Visionシステム(人の目の代わりにカメラとソフトウェアでワークを検査するシステム)を求めていました。
要件と制約
当社は、プロトタイプの要件を本案件の要件定義書(Requirement)と作業ステーション別の要件にまとめました。システムは4モデルのワークで5項目を検査し、検査結果を電気信号として作業ステーションの機器へ出力する必要があります。
- すべてのモデルのワークプレートで、樹脂ピンが全箇所に挿入されていることを検査
- Model Aのスライドプレート、Model Cの黒色テープ、Model Dの接着パッドの位置を検査
- 良品と不良品の自動選別
- 全モデルの左側部品(LH)と右側部品(RH)に対応
- ステーション単位のプロトタイプは、2つのスイッチからの信号を同時に受信し、合格、不合格、ステータスの3チャンネルで24 Vを出力する必要があります
- 黒色樹脂部品(PA66-GF30およびPP-GF30はガラス繊維強化樹脂のグレード名)では、取り付け位置の入れ違いを検出するため、丸ナットと角ナットを判別する必要があります
上方カメラ、Area Light照明、画像処理を選んだ理由
当社はカメラをワークの上方に設置し、Area Light照明を使用しました。本案件では、プログラムがワークの地と区別できる程度に、ピン、テープ、接着パッドのエッジを鮮明に捉える必要があるためです。試験セットでは、距離20 cmのCubeカメラと8 mmレンズを使用しました。カメラの画像はカメラを2台接続できるMedusa処理ユニットに入力され、画像処理プログラム(Image Processing)がモデルごとの検査箇所を特定します。
当社が試験セットから始めたのは、カメラ画像で全モデルの検査箇所をすべて確認できるか、カメラが何台必要かを先に確かめる必要があったためです。そのため試験セットの結果から、どの検査箇所で同じカメラを共用できるかを判断できます。
Area Light照明とは
Area Lightは、広い面積に均一な光を当てる照明パネルで、ワーク上の影や反射を抑えるために使用します。これにより、プログラムがワークの地と区別できる程度に、ピン、テープ、接着パッドのエッジが鮮明になります。
当社が構築し検証したもの
このプロトタイプは、ハードウェアの試験セットと、当社が作成してその試験セット上で試験した検査プログラムの2つの部分で構成されています。
- ハードウェア試験セット:Cubeカメラ、8 mmレンズ、Area Light照明、Medusa処理ユニット
- 4モデルのワーク向けの5項目の組立検査プログラム
- スイッチからの信号を受信し、検査結果を電気信号として作業ステーションへ出力する、作業ステーション単位のプロトタイププログラム
- 丸ナットと角ナットを判別する黒色樹脂部品の検査プログラム
試験の手順
試験は3段階で実施しました。まず全項目を検査できることを確認し、次に信号仕様に沿ってステーション単位で試験し、さらに黒色樹脂部品用のプログラムを追加しました。
- 試験セット上で5項目の検査を試験し、結果を試験レポートにまとめました
- 作業ステーション単位のプロトタイププログラムを良品ワークと不良ワークで試験しました
- 丸ナットと角ナットを判別するPA66-GF30およびPP-GF30の黒色樹脂部品の検査プログラムを追加しました
実際のワークでの試験結果の詳細
試験レポートでは、プロトタイプは4モデルのエアバッグ樹脂部品の組立について5項目すべてを検査できたとまとめられています。Model Bのピン検査とModel Dの接着パッド位置検査にはカメラ1台を使用しました。
試験セット上でのステーション単位のプロトタイプ試験では、システムは良品ワーク100回と不良ワーク100回をすべて正しく判定しました。この結果は、カメラの距離と照明を一定に制御できる試験セット上で測定したものです。生産ラインで使用するには、現場の照明条件と作業タイミングで改めて試験する必要があります。
私たちが学んだこと
本案件から、カメラによる組立検査に関する3つの原則が得られました。
- 良品と不良品の両方を試験し、結果を分けて報告します。良品のみで正しい結果が出ても、システムが不良品を検出できることを示すものではありません。そのため本案件では、良品ワークと不良ワークをそれぞれ100回ずつ試験しました。
- 試験サンプルは、ワークのモデル、左側部品と右側部品、ピンの色など、画像に差を生むすべての要素を網羅する必要があります。本案件では、白色のピンと水色のピンを別々に試験する必要がありました。
- 作業ステーションとの入出力信号は、プロトタイプの段階から定めておきます。カメラの検査結果は、作業ステーションの機器が合格、不合格、ステータスの信号を取り決めどおりに受信できてはじめて活用できます。
この手法を貴社の組立ラインに適用するには
貴社の組立ラインでピン、クリップ、テープ、接着パッドが漏れなく正しい位置にあることを確認する必要がある場合、このプロトタイプと同じ手法を利用できます。具体的には、上方カメラ、均一な光を与える照明、検査箇所ごとのプログラム、作業ステーションへの合格 / 不合格信号です。調整が必要なのは、貴社のワークのサイズと色に応じたカメラ距離、レンズ、照明、カメラ台数です。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| カメラと照明 | ワーク上方のカメラとArea Light照明 | ワークがより大きい、隠れる箇所がある、または表面の反射が本案件と異なる場合は、カメラ距離、レンズ、照明を改めて試験する必要があります |
| 検査プログラム | サブ部品がすべて揃っているかの検査と、テープまたは接着パッドの位置検査 | サブ部品の色がワークの地色に近い場合や新しいモデルが追加される場合は、モデルごとのサンプルワークで試験する必要があります |
| カメラ台数 | 検査箇所が同一画像に収まる場合の、カメラ1台での複数箇所検査 | 検査箇所がワークの別々の面にある場合は、カメラ台数を改めて評価する必要があります |
| 作業ステーションとの信号 | 合格、不合格、ステータスを個別チャンネルで出力する信号 | 作業ステーションの機器が異なる形式の信号を受ける場合は、チャンネル数と電圧を改めて取り決める必要があります |
| 結果の確認 | 試験セット上での良品と不良品の個別試験 | 実運用の前に生産ラインでの試行が必要です。現場の照明と作業タイミングは試験セットと異なるためです |
- 全モデルの良品と不良品のサンプルワークを、左側部品と右側部品の両方について準備します
- 検査する箇所と、各箇所が有無の検査だけでよいのか位置の検査も必要なのかを明確にします
- 入出力信号の形式を作業ステーションの機器と当初から取り決めます
- 本格運用の前に生産ラインでの試行を計画します
使用する技術
よくある質問
このプロトタイプでは何を検査できますか
このプロトタイプは、すべてのモデルのワークプレート上の樹脂ピン、Model Aのスライドプレート、Model Cの黒色テープ、Model Dの接着パッド、良品と不良品の自動選別の5項目を検査します。試験レポートでは5項目すべてを実施できたとまとめられています。
カメラは何台必要ですか
本案件では、Model Bのピン検査とModel Dの接着パッド位置検査にカメラ1台を使用しました。貴社の案件では、カメラ台数はワークのサイズと検査箇所の位置によって決まります。当社はサンプルワークで評価してから確定します。
試験結果はどの程度信頼できますか
ステーション単位のプロトタイプ試験では、システムは良品ワーク100回と不良ワーク100回をすべて正しく判定しました。この結果は試験セット上で測定したものです。貴社の生産ラインで使用する前に、現場の照明条件と作業タイミングで改めて試験する必要があります。
システムは検査結果を作業ステーションの機器へどのように送りますか
ステーション単位のプロトタイプの要件では、2つのスイッチからの信号を同時に受信し、合格、不合格、ステータスに分けた3チャンネルで24 Vを出力するよう定めています。作業ステーションの機器は、この信号を工場の定めに従って活用します。
貴社のワークで試験する前に何を準備する必要がありますか
全機種について、良品と不良品の両方のサンプルワークを、左側ワークと右側ワークともにご用意いただき、検査箇所と、作業ステーションの機器が受信できる信号の形式を指定してください。サンプル一式は、画像に違いを生じさせるすべての要素を網羅している必要があります。本件では、白色のピンと青色のピンを分けてテストする必要があります。
