Pemeliharaan Hot Runner cetakan injeksi 48 rongga untuk produsen kemasan di Thailand
Pelanggan: Produsen kemasan multinasional
Kami memelihara sistem Hot Runner cetakan injeksi, yang menjaga plastik tetap cair hingga nosel, bagi produsen kemasan di Thailand melalui beberapa pesanan kerja terpisah pada 2021–2025. Kami mengoordinasikan perbaikan dengan teknisi mitra, termasuk pemanas korslet, pengendali suhu, pembersihan Manifold, dan penggantian Nozzle Housing. Sebagian besar pekerjaan ditutup dengan Service Report.
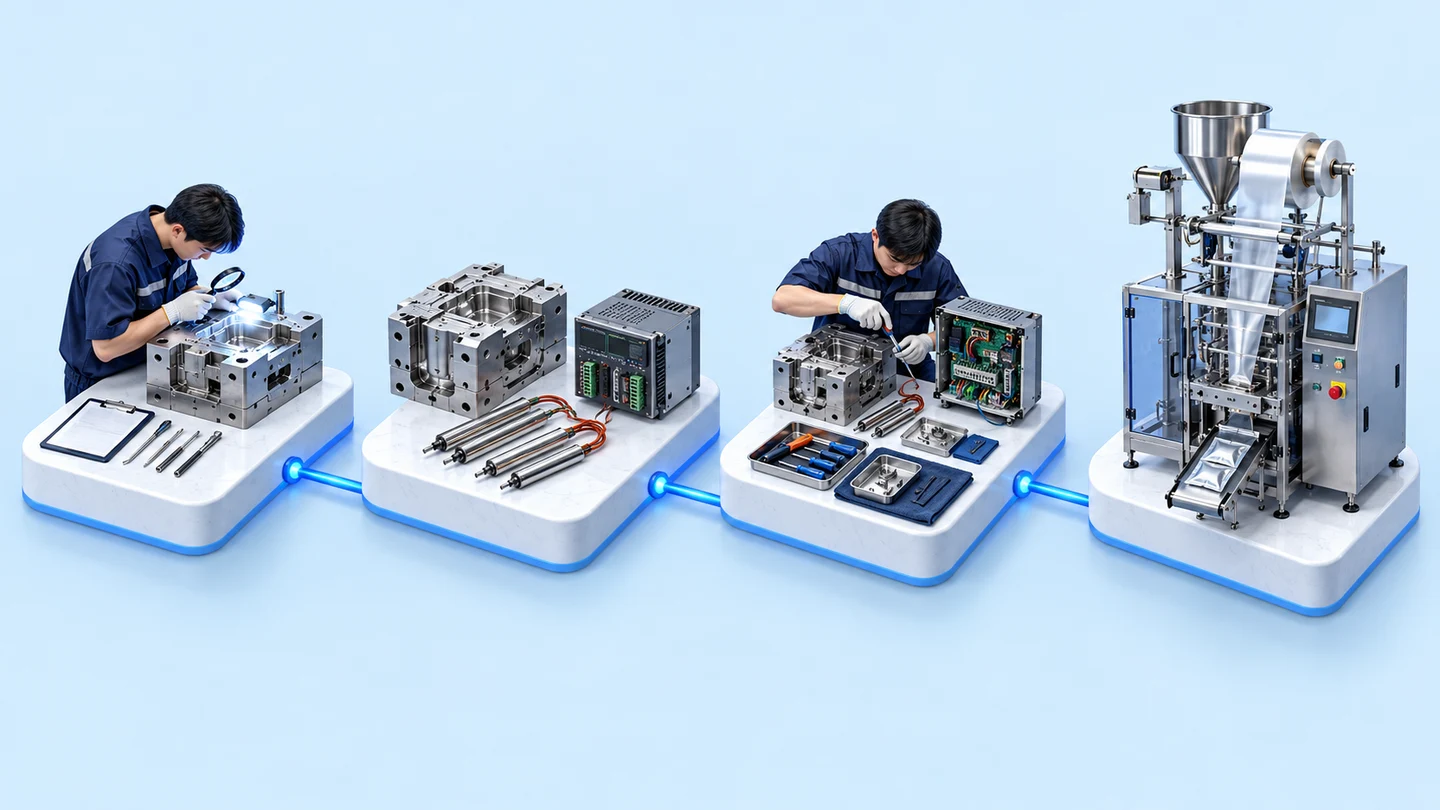
- Zona memberi peringatan / lemari kontrol tidak normalmisalnya Short to Ground
- Pemeriksaan lemari kontrol suhuBack Plane · MCU · kabel
- Pemeriksaan pemanas dan termokopeldalam sistem Hot Runner cetakan
- Perbaikan / penggantian komponenatau pembongkaran dan pembersihan Manifold
- Heat-up Test + dokumen penutupan pekerjaan
- Industri
- FMCG
- Tahun
- 2021–2025
- lingkup pekerjaan
- Pekerjaan pemeliharaan per kejadian berdasarkan pesanan pembelian, tahun 2021–2025, untuk sistem Hot Runner dan lemari kontrol suhu pada beberapa set cetakan injeksi plastik, sebagian besar bertipe 48 kavitas, baik perbaikan di lokasi pabrik pelanggan maupun penerimaan komponen untuk dibersihkan dan diperbaiki. Pekerjaan yang memiliki dokumen penutupan pekerjaan: tahun 2021 kalibrasi 6 unit lemari kontrol dan penggantian komponen Hot Runner · tahun 2024 perbaikan papan MCU lemari kontrol (garansi perbaikan 6 bulan) dan pembersihan Manifold · tahun 2024–2025 perbaikan Cross Manifold · tahun 2025 penggantian Back Plane lemari kontrol, penanganan zona 26 dan 44, serta penggantian 48 Nozzle Housing
Ringkasan
- Kasus ini adalah pekerjaan pemeliharaan sistem Hot Runner pada beberapa set cetakan injeksi plastik, sebagian besar bertipe 48 kavitas, untuk produsen kemasan di Thailand, berdasarkan perintah kerja per kejadian yang diterbitkan beberapa kali antara tahun 2021 hingga 2025
- Kami mengoordinasikan perbaikan bersama teknisi mitra, mencakup sisi lemari kontrol suhu (kalibrasi, perbaikan papan MCU, penggantian Back Plane) dan sisi cetakan (pemanas, termokopel, Manifold, dan Nozzle Housing)
- Penanganan kerusakan menelusuri akar penyebab sebelum perbaikan, misalnya pada zona 26 dan 44 yang mengalami korsleting ke ground; akar penyebabnya adalah kabel pemanas yang rusak saat pemasangan komponen cetakan lalu menyentuh pelat Manifold
- Pada tahun 2025, setelah 48 Nozzle Housing seluruhnya diganti, cetakan dapat kembali berproduksi, dan laporan layanan menyatakan bahwa semua zona dapat memberikan panas
- Penanganan zona 26 dan 44 memiliki dokumen penerimaan pekerjaan yang ditandatangani perwakilan pelanggan, dan sebagian besar pekerjaan memiliki laporan layanan (Service Report) yang mencantumkan gejala, hal yang diperbaiki, serta penyebab jika ditemukan
Permasalahan di lapangan
Cetakan injeksi plastik milik pelanggan terdiri atas beberapa set, sebagian besar bertipe 48 kavitas (48 rongga benda kerja dalam satu cetakan), dan menggunakan sistem Hot Runner yang membagi pemanas dan termokopel (Thermocouple, alat pengukur suhu) ke dalam beberapa zona. Ketika salah satu zona mengalami korsleting ke ground, lemari kontrol suhu tidak normal, atau terdapat endapan di dalam saluran, cetakan tidak dapat kembali berproduksi sampai masalah selesai ditangani. Karena itu, pelanggan membutuhkan pihak perbaikan yang dapat menemukan akar penyebab, baik di sisi lemari kontrol maupun di sisi cetakan, lalu melakukan pengujian sebelum mengembalikannya ke lini produksi.
Apa yang kami lakukan
Kami menerima pekerjaan berdasarkan pesanan pembelian per kejadian dan mengoordinasikan perbaikan bersama teknisi mitra di bidang sistem Hot Runner, baik perbaikan di pabrik pelanggan maupun penerimaan komponen untuk dibersihkan dan diperbaiki. Penanganan kerusakan dimulai dengan pemeriksaan berurutan pada lemari kontrol suhu, kabel, pemanas, dan termokopel, kemudian perbaikan atau penggantian komponen sesuai temuan.
Hasil
Pekerjaan perbaikan di lokasi yang memiliki laporan layanan tahun 2025 mencakup uji pemanasan (Heat-up Test) sebelum pengembalian, dan setelah 48 Nozzle Housing seluruhnya diganti, cetakan dapat kembali berproduksi dengan semua zona dapat memberikan panas. Penanganan zona 26 dan 44 memiliki dokumen penerimaan pekerjaan yang ditandatangani perwakilan pelanggan, sedangkan pekerjaan pembersihan Manifold melaporkan bahwa endapan plastik dan karbon telah dihilangkan seluruhnya serta merekomendasikan pembersihan sistem setiap 6–12 bulan sesuai pemakaian.
Latar belakang permasalahan
Tantangan dalam kasus ini adalah membuat cetakan injeksi plastik bersistem Hot Runner dapat kembali berproduksi setelah zona panas atau lemari kontrol suhu bermasalah. Pelanggan adalah produsen kemasan di Thailand yang menggunakan beberapa set cetakan, sebagian besar bertipe 48 kavitas (48 rongga benda kerja dalam satu cetakan). Ketika salah satu zona tidak dapat memanas, seluruh set cetakan harus menunggu perbaikan.
Gejala yang dilaporkan pelanggan beragam, misalnya zona pemanas memberi peringatan korsleting ke ground (Short to Ground), layar lemari kontrol tidak menyala, atau endapan plastik dan karbon menumpuk hingga menghambat aliran di dalam saluran. Pelanggan menerbitkan perintah kerja per kejadian sesuai gejala, beberapa kali antara tahun 2021 hingga 2025.
Apa itu Hot Runner
Hot Runner (sistem saluran panas) adalah rangkaian saluran dalam cetakan injeksi plastik yang dilengkapi pemanas untuk menjaga plastik tetap meleleh, mulai dari Sprue (titik penerimaan plastik dari mesin injeksi), melalui Manifold (panel saluran yang mendistribusikan plastik), hingga nosel setiap rongga. Setiap bagian dibagi menjadi zona, dengan termokopel untuk mengukur suhu dan lemari kontrol suhu yang mengendalikannya secara terpisah. Ketika salah satu zona tidak dapat memanas, cetakan tidak dapat memproduksi seluruh benda kerja.
Persyaratan dan batasan
Pekerjaan ini mengharuskan akar penyebab ditemukan dengan tepat sebelum komponen diganti, dan pengujian harus dilakukan sebelum cetakan dikembalikan. Persyaratan dan batasan utama adalah sebagai berikut
- Cetakan terdiri atas beberapa set dengan kode berbeda, sebagian besar bertipe 48 kavitas, sehingga setiap pekerjaan harus memeriksa langsung zona yang bermasalah pada set cetakan tersebut
- Gejala yang sama dapat berasal dari lemari kontrol suhu, kabel antara lemari dan cetakan, atau komponen di dalam cetakan, sehingga kedua sisi harus diperiksa
- Sebagian pekerjaan dilakukan di pabrik pelanggan, sedangkan sebagian lainnya, seperti pembersihan Manifold, mengharuskan rangkaian saluran dilepas dari cetakan dan komponennya dikirim keluar untuk dikerjakan
- Cetakan harus lulus pengujian sebelum kembali ke lini produksi, dan sebagian besar pekerjaan ditutup dengan laporan layanan; sebagian pekerjaan memiliki dokumen penerimaan pekerjaan untuk ditandatangani perwakilan pelanggan
- Pekerjaan bersifat per kejadian berdasarkan pesanan pembelian, bukan kontrak pemeliharaan tahunan
Mengapa lemari kontrol dan cetakan harus diperiksa sebelum perbaikan
Karena gejala yang ditampilkan pada layar lemari kontrol tidak menunjukkan letak akar penyebabnya. Zona yang melaporkan korsleting dapat disebabkan oleh Back Plane (papan sirkuit utama tempat kartu kontrol setiap zona terpasang), kabel di dalam lemari, atau kabel pemanas di dalam cetakan. Jika komponen diganti sebelum akar penyebab ditemukan, gejala yang sama dapat muncul kembali. Karena itu, penanganan kerusakan dalam kasus ini melakukan pemeriksaan sesuai urutan di bawah ini.
- 1
Penerimaan laporan gejala
Mencatat zona yang memberi peringatan dan gejala yang ditemukan, misalnya korsleting ke ground, layar lemari kontrol tidak menyala, atau plastik tidak mengalir lancar karena endapan di dalam saluran
- 2
Pemeriksaan sisi lemari kontrol suhu
Membuka lemari untuk memeriksa Back Plane, papan MCU (Microcontroller Unit, papan pemrosesan utama lemari kontrol), dan kabel dari lemari ke cetakan, apakah terdapat titik korsleting atau sambungan yang longgar
- 3
Pemeriksaan sisi cetakan
Memeriksa pemanas, termokopel, dan kabel pada zona yang bermasalah, mengukur nilai resistansi pemanas, serta melihat apakah kabel menyentuh komponen logam cetakan
- 4
Perbaikan atau penggantian komponen
Memperbaiki kabel yang rusak, mengganti sekring, pemanas, termokopel, Back Plane, atau Nozzle Housing (rumah nosel) sesuai temuan. Jika terdapat endapan, Manifold dan Cross Manifold dilepas untuk dibersihkan dengan panas (Thermal Cleaning), lalu dipasang kembali
- 5
Pengujian sebelum pengembalian
Menguji kerja cetakan dan melakukan uji pemanasan (Heat-up Test) untuk memastikan semua zona dapat memanas secara normal sebelum cetakan dikembalikan ke lini produksi
- 6
Penyerahan laporan layanan
Merangkum gejala, hal yang diperbaiki, penyebab jika ditemukan, dan rekomendasi dalam laporan layanan, agar bagian produksi dapat menyimpannya sebagai riwayat cetakan
Kami menerima pekerjaan berdasarkan pesanan pembelian pelanggan dan mengoordinasikan perbaikan bersama teknisi mitra di bidang sistem Hot Runner. Penanganan pemanas korsleting, penggantian Back Plane, dan penggantian Nozzle Housing dilakukan di pabrik pelanggan, sedangkan untuk pembersihan Manifold dan perbaikan Cross Manifold, pelanggan mengirimkan komponennya untuk dikerjakan, lalu membawanya kembali untuk dipasang.
Hasil serah terima
Pada setiap penugasan, yang diserahkan adalah pekerjaan perbaikan sesuai pesanan pembelian, disertai laporan layanan atau dokumen penutupan pekerjaan. Tabel di bawah ini menunjukkan pekerjaan yang didukung dokumen penutupan pekerjaan.
Pekerjaan yang memiliki dokumen penutupan pekerjaan
| Tahun | Gejala / pekerjaan | Tindakan yang dilakukan |
|---|---|---|
| 2021 | Kalibrasi lemari kontrol suhu | Kalibrasi (Calibration) 6 unit lemari kontrol dan penggantian komponen Hot Runner cetakan |
| 2024 | Layar lemari kontrol cetakan tidak menyala | Ditemukan masalah pada papan MCU, sirkuit diperbaiki lalu diuji di lini produksi, dengan garansi perbaikan 6 bulan |
| 2024 | Endapan plastik dan karbon menumpuk di dalam saluran | Melepas Manifold dan Cross Manifold (panel saluran yang mendistribusikan plastik ke nosel setiap rongga) untuk dibersihkan dengan panas, mengganti sebagian Nozzle Housing dan Front Ring (komponen cincin pada rangkaian nosel), lalu memasangnya kembali |
| 2024–2025 | Cross Manifold memberi peringatan korsleting | Memeriksa pemanas dan menyambung ulang kabel, mengganti pemanas dan termokopel Sprue, lalu melakukan uji pemanasan |
| 2025 | Back Plane lemari kontrol mengalami korsleting | Akar penyebab ditemukan pada sekrup pengikat kabel yang longgar; Back Plane diganti, kabel dikencangkan ulang, lalu dilakukan uji pemanasan pada cetakan |
| 2025 | Zona 26 dan 44 mengalami korsleting ke ground | Ditemukan kabel pemanas yang rusak saat pemasangan Male Insert (komponen jantan cetakan) lalu menyentuh pelat Manifold; kabel diperbaiki, sekring diganti, lalu cetakan diuji |
| 2025 | Penggantian Nozzle Housing satu set penuh | Mengganti 48 Nozzle Housing seluruhnya beserta pemanas Sprue; setelah diuji, cetakan dapat kembali berproduksi |
Hasil yang dapat dikonfirmasi dari laporan layanan
Pada tahun 2025, setelah 48 Nozzle Housing seluruhnya diganti, cetakan 48 kavitas dapat kembali berproduksi, dan laporan layanan menyatakan bahwa semua zona dapat memberikan panas. Pekerjaan perbaikan di lokasi yang memiliki laporan layanan tahun 2025 mencakup uji pemanasan (Heat-up Test) sebelum pengembalian.
Penanganan zona 26 dan 44 memiliki dokumen penerimaan pekerjaan (Exit Criteria Checklist) yang ditandatangani perwakilan pelanggan. Laporan pembersihan Manifold menyatakan bahwa endapan plastik dan karbon telah dihilangkan seluruhnya. Kasus ini tidak memiliki angka pengukuran hasil bisnis, seperti penurunan waktu henti mesin, sehingga kami hanya melaporkan hasil yang didukung dokumen.
Produsen kemasan ini menerbitkan perintah kerja pemeliharaan sistem Hot Runner kepada kami beberapa kali antara tahun 2021 hingga 2025.
Pelajaran yang kita dapatkan
Prinsip utama pekerjaan perbaikan sistem Hot Runner adalah menemukan akar penyebab sebelum mengganti komponen, berhati-hati terhadap kabel pemanas saat pembongkaran dan perakitan, serta menutup pekerjaan dengan pengujian pada cetakan yang sebenarnya.
- Temukan akar penyebab sebelum mengganti komponen. Gejala korsleting yang sama dapat berasal dari berbagai titik. Dalam pekerjaan ini, pada satu kesempatan akar penyebabnya adalah sekrup pengikat kabel yang longgar di dalam lemari, sedangkan pada kesempatan lain lemari kontrol tidak bermasalah, tetapi kabel pemanas di dalam cetakan rusak.
- Pembongkaran dan perakitan cetakan merupakan titik risiko bagi kabel pemanas. Kabel pemanas yang rusak saat pemasangan komponen lalu menyentuh pelat Manifold dapat menyebabkan zona mengalami korsleting ke ground, sehingga jalur kabel sebaiknya diperiksa setiap kali sebelum pemanasan dinyalakan.
- Tutup pekerjaan dengan pengujian pada cetakan yang sebenarnya dan catat penyebabnya. Uji pemanasan memastikan bahwa semua zona kembali berfungsi, sedangkan laporan layanan yang mencatat penyebab membantu bagian produksi mengetahui titik yang perlu diwaspadai pada putaran berikutnya.
Cara menerapkan pendekatan ini di pabrik Anda
Jika pabrik Anda menggunakan cetakan injeksi plastik bersistem Hot Runner, Anda dapat menggunakan urutan pemeriksaan yang sama seperti dalam kasus ini, yaitu memeriksa lemari kontrol suhu dan kabel, kemudian pemanas dan termokopel di dalam cetakan, sebelum perbaikan dan uji pemanasan. Yang perlu disesuaikan adalah detail setiap model cetakan dan lemari kontrol.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian pekerjaan | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Urutan pemeriksaan | Periksa lemari kontrol dan kabel, kemudian periksa pemanas dan termokopel di dalam cetakan | Jika lemari kontrol atau sistem Hot Runner merupakan model lain, gunakan manual dan nilai acuan model tersebut |
| Lokasi kerja | Pisahkan pekerjaan yang dapat diperbaiki di lokasi dari pekerjaan yang mengharuskan komponen dilepas untuk dikerjakan di luar | Lini produksi tidak dapat berhenti lama, sehingga perlu direncanakan pekerjaan mana yang dilakukan di lokasi dan pekerjaan mana yang mengharuskan komponen dilepas |
| Pengujian sebelum pengembalian | Pengujian fungsi cetakan dan Heat-up Test di semua zona | Jika jumlah kavitas dan jumlah zona berbeda dari kasus ini, daftar pengujian harus ditetapkan ulang |
| Dokumen penutupan pekerjaan | Laporan layanan yang mencantumkan gejala, hal yang diperbaiki, dan penyebab | Jika pabrik Anda menggunakan formulir penerimaan pekerjaan sendiri, butir-butirnya harus disepakati sebelum pekerjaan dimulai |
| Siklus pembersihan sistem | Pembersihan Manifold secara berkala untuk mengurangi endapan yang menumpuk. Laporan pembersihan Manifold dalam kasus ini merekomendasikan pembersihan setiap 6–12 bulan | Jika penggunaannya berbeda dari kasus ini, siklus pembersihan harus ditetapkan sesuai penggunaan aktual |
- Siapkan data cetakan dan panel kontrol, seperti kode cetakan, jumlah kavitas, model panel kontrol, dan zona yang memberikan peringatan, untuk memperkirakan suku cadang yang perlu disiapkan
- Simpan laporan layanan setiap pekerjaan bersama riwayat cetakan untuk melihat apakah gejala yang sama berulang di zona yang sama
Baca selengkapnya
- Layanan perawatan dan pemeliharaan sistem
- Kasus penghitungan shot cetakan dan pengingat siklus pemeliharaan (Mold PM)
- Kasus rekapitulasi jumlah shot mesin injeksi plastik per Part No.
- InCBM: pemantauan kondisi mesin dari data aktual
- Artikel Predictive Maintenance dimulai dari Shot Count mesin injeksi plastik
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Apakah perbaikan dapat dilakukan di pabrik pelanggan, atau cetakan harus dikirim untuk diperbaiki?
Keduanya dapat dilakukan. Dalam kasus ini, perbaikan pemanas yang korsleting, penggantian Back Plane, dan penggantian Nozzle Housing dilakukan di pabrik pelanggan, sedangkan untuk pembersihan Manifold dan perbaikan Cross Manifold, pelanggan mengirimkan komponennya untuk dikerjakan.
Apa saja kemungkinan penyebab pemanas korsleting ke ground (Short to Ground)?
Penyebabnya dapat berada di beberapa titik, baik di panel kontrol maupun di dalam cetakan. Pada pekerjaan zona 26 dan 44 dalam kasus ini, Back Plane dan kabel dari panel kontrol diperiksa terlebih dahulu tetapi tidak ditemukan masalah, sehingga pemeriksaan dilanjutkan ke sisi cetakan, dan ditemukan bahwa kabel pemanas rusak saat pemasangan komponen cetakan lalu menyentuh pelat Manifold. Setelah kabel diperbaiki dan sekering diganti, cetakan lulus pengujian.
Seberapa sering sistem Hot Runner perlu dibersihkan?
Tergantung pada penggunaannya. Laporan pembersihan Manifold dalam kasus ini merekomendasikan pembersihan setiap 6–12 bulan agar endapan plastik dan karbon tidak menumpuk hingga menghambat aliran, serta merekomendasikan pemeriksaan nozzle dan Manifold secara berkala.
Dokumen apa saja yang diterima setelah perbaikan selesai?
Sebagian besar pekerjaan dalam kasus ini memiliki laporan layanan (Service Report) yang mencantumkan gejala, hal yang diperbaiki, penyebab jika ditemukan, dan rekomendasi. Beberapa pekerjaan juga memiliki dokumen penerimaan pekerjaan (Exit Criteria Checklist) untuk ditandatangani perwakilan pelanggan.
Bagaimana biaya layanan dihitung?
Tidak ada harga standar. Biaya bergantung pada gejala, suku cadang yang perlu diganti, dan lokasi pekerjaan. Anda dapat meminta penawaran harga dengan menyampaikan model cetakan, panel kontrol, dan gejala yang ditemukan.