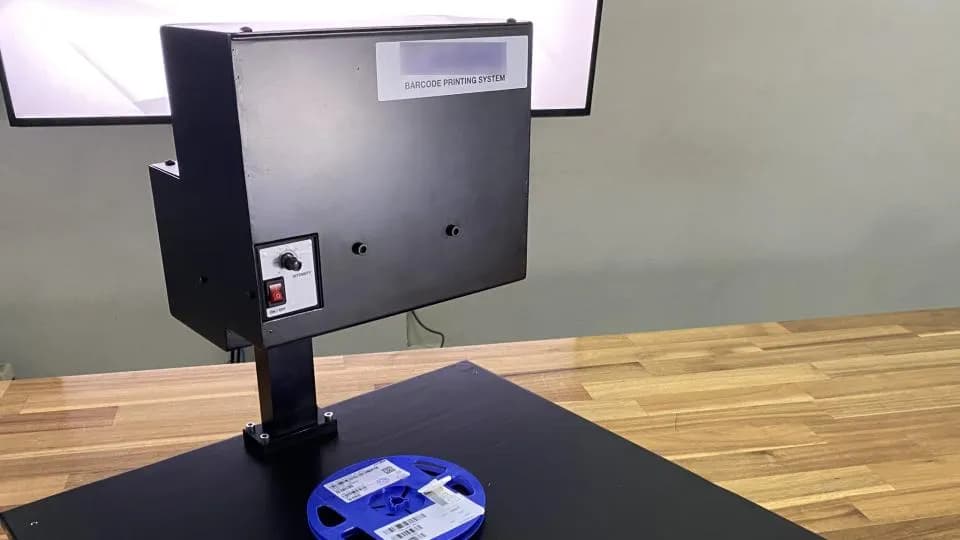
Penghitungan komponen dengan sensor dan papan rencana versus hasil produksi harian untuk produsen elektronik
Sistem ini menghitung komponen di konveyor dengan sensor, membandingkan hasil aktual dengan target per interval dari rencana produksi Excel, lalu menampilkannya pada Production Board melalui proyektor. Kami merancang sistem untuk 21 lini produsen elektronik pada 2021, membuat perangkat keras, dan menguji 2 jenis sensor dengan 2 jenis komponen.
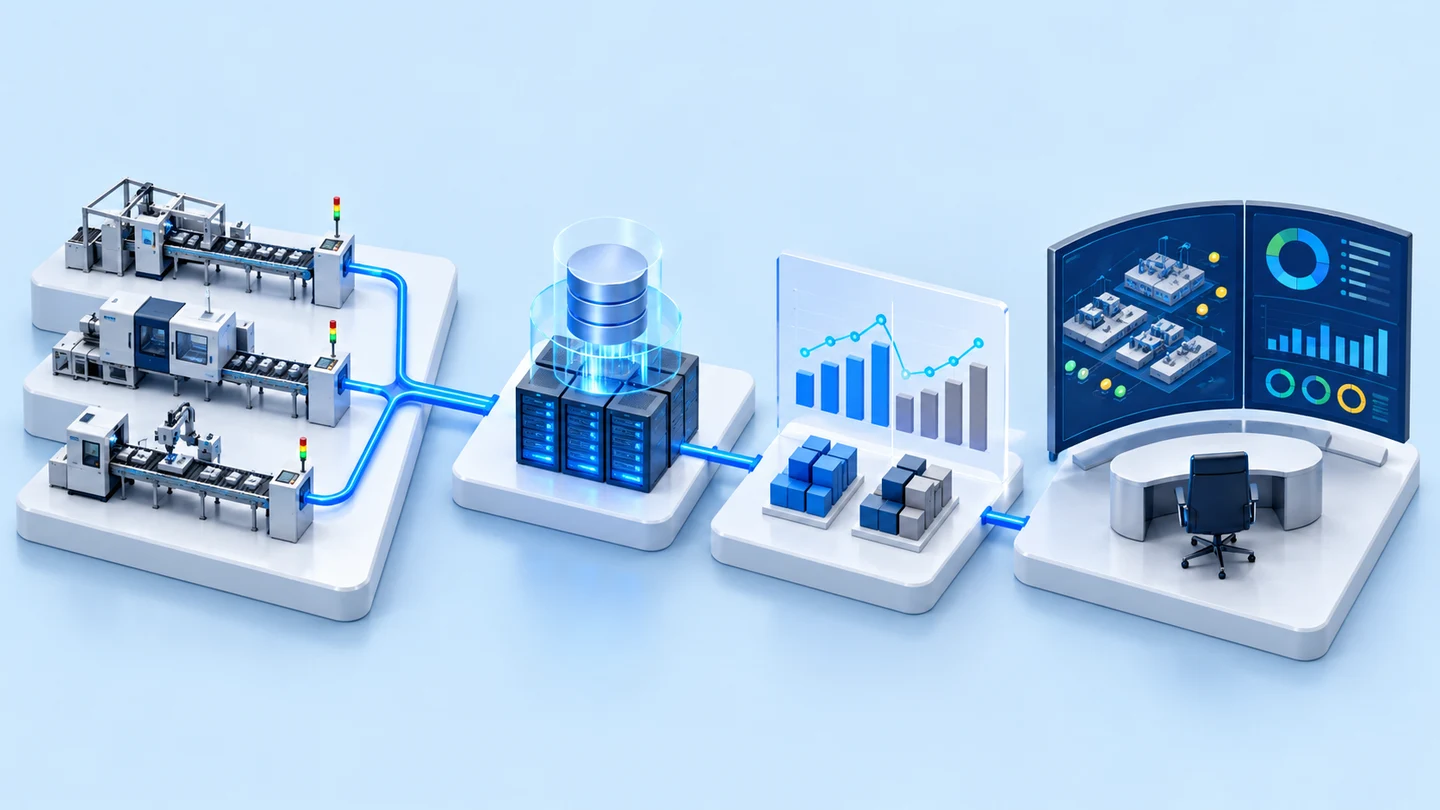
- Rencana produksi dari file ExcelBagian perencanaan (PC Planning)
- Sensor penghitung benda kerja di konveyorPhoto Sensor / Image Sensor diuji dengan sampel benda kerja
- Aplikasi webMenghitung target dari Takt Time
- Production Board melalui proyektorHasil aktual dibandingkan rencana
- Industri
- Elektronik
- Tahun
- 2021
- lingkup pekerjaan
- Perancangan sistem penghitung benda kerja di rel konveyor untuk 21 lini — aplikasi web membaca nama benda kerja dan Takt Time dari file Excel rencana produksi bagian perencanaan, menghitung target per periode waktu (waktu kerja ÷ Takt Time), dan membandingkannya dengan jumlah yang dihitung sensor · Sensor penghitung benda kerja dengan tombol mulai/berhenti menghitung di setiap lini · Penyimpanan jumlah hitungan ke basis data di server · Production Board yang menampilkan rencana, hasil aktual, dan data yang diisi pengguna melalui proyektor · Perakitan set perangkat keras penghitung benda kerja, serta pengujian sensor foto dibandingkan sensor gambar dengan 2 jenis benda kerja yang ukurannya mendekati benda kerja nyata · Perangkat lunak Python, PHP, HTML/CSS di Windows 10
Ringkasan
- Prototipe sistem penghitung benda kerja dengan sensor yang membandingkan hasil aktual dengan rencana produksi harian, dirancang untuk 21 lini milik produsen elektronik pada tahun 2021. Kami membuat set perangkat keras penghitung benda kerja dan menguji 2 jenis sensor dengan 2 jenis benda kerja.
- Sistem membaca nama benda kerja dan Takt Time dari file Excel bagian perencanaan, menghitung target setiap periode waktu dari waktu kerja dibagi Takt Time, lalu menampilkan hasil aktual dibandingkan rencana pada Production Board melalui proyektor.
- Dalam pengujian dengan sampel benda kerja, model sensor foto yang diuji tidak dapat menghitung benda kerja bertepi lengkung, karena tepi lengkung membuat sinyal menyala-mati bergantian, dan kami juga menguji sensor gambar dengan 2 jenis sampel benda kerja.
- Prinsip yang diperoleh dari pekerjaan ini adalah memilih sensor berdasarkan pengujian dengan bentuk benda kerja nyata, serta memisahkan dengan jelas data mana yang berasal dari file rencana dan data mana yang diisi sendiri oleh pengguna.
Permasalahan di lapangan
Produsen elektronik ini menyimpan rencana produksi harian seluruh 21 lini dalam file Excel milik bagian perencanaan, tetapi jumlah produk yang benar-benar selesai diproduksi belum dihitung secara otomatis. Tantangannya adalah melihat hasil aktual dibandingkan target pada setiap periode waktu dalam sehari, dengan sensor yang menghitung benda kerja di rel konveyor setiap lini, dan menampilkannya sebagai Production Board melalui proyektor.
Apa yang kami lakukan
Kami merancang aplikasi web yang membaca rencana dari file Excel, menghitung target setiap periode waktu dari waktu kerja dibagi Takt Time (waktu yang ditetapkan untuk memproduksi satu unit), lalu membandingkannya dengan jumlah yang dihitung sensor. Selanjutnya kami merakit set perangkat keras penghitung benda kerja, serta menguji sensor foto (Photo Sensor) dan sensor gambar (Image Sensor) dengan 2 jenis sampel benda kerja yang ukurannya mendekati benda kerja nyata.
Hasil pengujian dengan benda kerja nyata
Hasil pengujian dengan sampel benda kerja: model sensor foto yang diuji tidak dapat menghitung benda kerja bertepi lengkung, karena tepi lengkung membuat sinyal menyala-mati bergantian, dan kami juga menguji sensor gambar dengan 2 jenis sampel benda kerja tersebut. Hasil ini berlaku untuk model sensor tersebut dan set benda kerja tersebut; penerapan nyata harus diuji ulang dengan benda kerja pabrik yang bersangkutan.
Latar belakang permasalahan
Sistem ini menghitung benda kerja di rel konveyor dengan sensor, lalu membandingkan hasil produksi aktual dengan target pada setiap periode waktu dalam sehari. Kebutuhan ini berasal dari produsen elektronik yang memiliki rencana produksi harian seluruh 21 lini dalam file Excel bagian perencanaan (PC Planning), tetapi jumlah produk yang benar-benar selesai diproduksi belum dihitung secara otomatis.
Kebutuhan tersebut menetapkan penghitungan benda kerja dengan sensor di rel konveyor setiap lini dan penampilan hasil sebagai papan produksi (Production Board) melalui proyektor. Pada tahun 2021 kami merancang sistem untuk seluruh lini, merakit set perangkat keras penghitung benda kerja, dan menguji sensor dengan sampel benda kerja.
Persyaratan sistem
Sistem harus menggunakan file rencana yang sudah ada di bagian perencanaan sebagai sumber, dan dapat menghitung benda kerja di rel konveyor pada setiap lini. Persyaratan utamanya adalah sebagai berikut.
- Menggunakan file Excel rencana produksi bagian perencanaan sebagai sumber rencana seluruh 21 lini
- Sensor menghitung benda kerja di rel konveyor setiap lini, dilengkapi tombol bagi karyawan untuk memulai dan menghentikan penghitungan
- Pengguna mengisi sendiri periode waktu kerja dan jumlah karyawan di lini
- Menyimpan jumlah hitungan ke basis data di server, dan menampilkannya sebagai Production Board melalui proyektor
- Perangkat lunak berupa aplikasi web yang dikembangkan dengan Python, PHP, dan HTML/CSS, berjalan di Windows 10
Bagaimana sistem menghitung target dan hasil aktual
Sistem menghitung target setiap periode waktu dari waktu kerja pada periode tersebut dibagi Takt Time, lalu membandingkannya dengan jumlah yang dihitung sensor di rel konveyor. Pendekatan ini menggunakan file rencana yang sudah dibuat bagian perencanaan sebagai sumber, sesuai persyaratan kebutuhan. Karena itu, tugas utama sistem adalah menghitung hasil aktual dan membandingkannya dengan rencana.
- 1
Impor rencana produksi dari file Excel
Sistem membaca nama benda kerja dan Takt Time hari itu dari file rencana
- 2
Sensor menghitung benda kerja di rel konveyor
Ketika benda kerja yang selesai diproduksi melewati sensor, sistem menghitungnya sebagai hasil aktual lini tersebut
- 3
Menghitung target setiap periode waktu
Aplikasi web menentukan target periode waktu tersebut, lalu membandingkannya dengan hasil aktual di basis data
- 4
Menampilkan di Production Board melalui proyektor
Papan produksi menampilkan rencana, hasil aktual, dan data yang diisi pengguna melalui proyektor
Apa itu Takt Time
Takt Time adalah waktu yang ditetapkan untuk memproduksi satu unit. Waktu kerja dalam suatu periode dibagi Takt Time menghasilkan jumlah unit yang seharusnya diproduksi dalam periode tersebut. Sistem menggunakan angka ini sebagai target pada papan.
Apa yang kami bangun dan uji
Pada tahun 2021 kami merancang keseluruhan sistem, merakit set perangkat keras penghitung benda kerja, dan menguji 2 jenis sensor dengan sampel benda kerja. Rinciannya adalah sebagai berikut.
- Rancangan sistem untuk 21 lini: masukan data dari file Excel rencana produksi, penghitungan target dari Takt Time, penyimpanan jumlah hitungan ke basis data di server, dan Production Board melalui proyektor
- Set perangkat keras untuk menguji penghitungan benda kerja
- Hasil pengujian sensor foto dan sensor gambar dengan 2 jenis sampel benda kerja yang ukurannya mendekati benda kerja nyata
- Perangkat lunak aplikasi web yang dirancang dengan Python, PHP, dan HTML/CSS di Windows 10
Bagaimana hasil pengujian sensor dengan sampel benda kerja
Dalam pengujian, model sensor foto yang diuji tidak dapat menghitung sampel benda kerja bertepi lengkung, karena tepi lengkung membuat sinyal menyala-mati bergantian. Kami juga menguji sensor gambar (Image Sensor) dengan 2 jenis sampel benda kerja.
Cakupan hasil pengujian
Hasil ini berasal dari satu model sensor foto dan satu set sampel benda kerja, bukan kesimpulan bahwa sensor foto tidak dapat digunakan pada benda kerja bertepi lengkung dalam semua kasus. Model sensor lain atau cara pemasangan lain harus diuji ulang dengan benda kerja nyata.
Pelajaran yang kita dapatkan
Pekerjaan ini memberikan prinsip-prinsip berikut untuk pekerjaan penghitungan benda kerja dan papan rencana dibandingkan hasil aktual.
- Pilih sensor berdasarkan pengujian dengan bentuk benda kerja nyata, bukan hanya dari spesifikasi. Dalam pekerjaan ini, tepi lengkung sampel benda kerja itulah yang membuat model sensor foto yang diuji tidak dapat menghitung.
- Pisahkan dengan jelas data mana yang berasal dari file rencana dan data mana yang diisi sendiri oleh pengguna. Dalam pekerjaan ini, nama benda kerja dan Takt Time berasal dari file, sedangkan periode waktu kerja dan jumlah karyawan berasal dari pengguna. Dengan pemisahan yang jelas, setiap angka pada papan dapat ditelusuri asalnya.
- Uji dengan sampel benda kerja sebelum merencanakan pemasangan di semua lini. Ketika kebutuhan mencakup 21 lini, keterbatasan sensor sebaiknya terlihat pada tahap prototipe, sebelum memesan perangkat untuk semua lini.
Cara menerapkan pendekatan ini di pabrik Anda
Jika pabrik Anda memiliki rencana produksi harian dalam file Excel dan benda kerja berjalan di rel konveyor, Anda dapat menggunakan kerangka yang sama dengan kasus ini, yaitu membaca rencana dari file, menghitung target dari Takt Time, menghitung hasil aktual dengan sensor, lalu menampilkan perbandingannya pada papan. Bagian yang paling perlu disesuaikan adalah jenis sensor, yang harus diuji dengan benda kerja nyata Anda.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Rencana produksi | Pembacaan nama benda kerja dan Takt Time dari file Excel | File rencana Anda memiliki format yang berbeda dari kasus ini, atau posisi data dalam file sering berubah |
| Penghitungan target | Waktu kerja pada setiap periode dibagi Takt Time | Pabrik Anda menetapkan target dengan cara lain, sehingga rumusnya harus disepakati terlebih dahulu |
| Penghitungan hasil aktual | Sensor di rel konveyor, dilengkapi tombol mulai dan berhenti menghitung | Benda kerja memiliki bentuk yang berbeda dari kasus ini, sehingga sensor harus diuji dengan benda kerja nyata sebelum memilih model; atau lini tidak memiliki rel konveyor, sehingga harus dipilih titik penghitungan jenis lain |
| Visualisasi | Production Board pada aplikasi web | Ingin menampilkan data tambahan lain, sehingga harus ditentukan apakah data tersebut berasal dari file rencana, sensor, atau diisi pengguna |
Selain bagian dalam tabel, Anda sebaiknya merencanakan pemasangan sensor dan kabel sesuai tata letak lini, bersama dengan waktu saat lini dapat dihentikan.
Mulai dari satu lini percontohan
Pasang sensor dan papan di satu lini terlebih dahulu untuk memastikan bahwa penghitungan benda kerja sudah benar dan layar mudah dibaca, baru kemudian perluas ke lini lain.
Baca selengkapnya
- DoLINE — papan target produksi Plan / Actual di depan lini
- Kasus sistem penghitung hasil produksi dengan tombol, menampilkan rencana dibandingkan hasil aktual di depan mesin
- Kasus Machine Vision Counter: penghitungan benda kerja dengan kamera
- Layanan pengembangan sistem khusus
- Layanan konsultasi dan perancangan sistem
- Panduan memulai DoLINE
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Apa saja yang perlu disiapkan dari sisi pabrik?
Sistem seperti ini memerlukan file Excel rencana produksi yang memuat nama benda kerja dan Takt Time, periode waktu kerja dan jumlah karyawan di lini yang diisi pengguna, titik pemasangan sensor di rel konveyor, server untuk basis data, proyektor untuk Production Board, serta sampel benda kerja untuk menguji sensor sebelum memilih model.
Bagaimana sistem mengetahui berapa unit yang seharusnya diproduksi pada setiap periode waktu?
Sistem mengambil Takt Time dari file rencana produksi, lalu menghitung target setiap periode waktu dari waktu kerja dibagi Takt Time, kemudian membandingkannya dengan jumlah yang dihitung sensor.
Apakah sensor foto dapat digunakan untuk menghitung benda kerja bertepi lengkung?
Dalam pengujian pada kasus ini, model sensor foto yang diuji tidak dapat menghitung sampel benda kerja, karena tepi lengkung membuat sinyal menyala-mati bergantian. Hasil ini hanya berlaku untuk model sensor tersebut dan set benda kerja tersebut. Sebaiknya uji sensor dengan benda kerja nyata Anda sebelum memilih untuk menggunakannya.
Jika lini tidak memiliki rel konveyor, apakah pendekatan ini dapat digunakan?
Bagian pembacaan rencana dan penghitungan target tetap dapat digunakan, tetapi harus dipilih titik penghitungan hasil aktual jenis lain, misalnya tombol di stasiun kerja, yang pernah kami buat dalam kasus sistem penghitung hasil produksi dengan tombol. Sebaiknya survei lini yang sebenarnya sebelum memilih metode penghitungan.
Jika menginginkan papan rencana dibandingkan hasil aktual yang siap pakai, apakah ada pilihannya?
Ada. DoLINE adalah papan target produksi pada layar Android yang menampilkan Plan / Actual / Diff di depan lini (lihat rincian di halaman produk DoLINE). Untuk pekerjaan yang perlu menghubungkan sensor atau file rencana khusus pabrik, silakan minta penawaran harga.