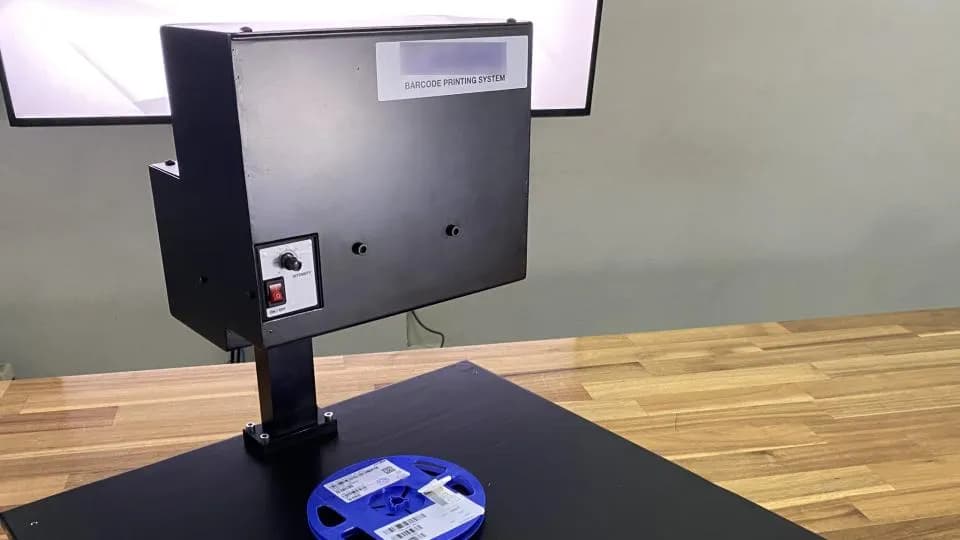
電子機器メーカー向けセンサー式部品計数と日次生産計画・実績表示ボード
コンベヤー上の部品をセンサーで数え、Excel生産計画から算出した時間帯別目標と実績を比較し、プロジェクターでProduction Boardに表示するシステムです。2021年に電子機器メーカーの21ラインに対応する設計とハードウェア製作を行い、2種類のセンサーを2種類の部品で試験しました。
- 業界
- 電子機器
- 年
- 2021
- 業務範囲
- コンベヤ上のワークカウントシステムを21ライン対応で設計 — Webアプリが計画部門のExcel生産計画ファイルからワーク名とTakt Timeを読み取り、時間帯別の目標(稼働時間 ÷ Takt Time)を算出してセンサーのカウント数と比較 · ライン別のカウント開始/停止ボタン付きワークカウントセンサー · カウント数をサーバー上のデータベースに保存 · 計画、実績、ユーザー入力データを表示するプロジェクターによるProduction Board · ワークカウント用ハードウェア一式の組み立てと、実際のワークに近いサイズの2種類のワークによるフォトセンサーとイメージセンサーの比較試験 · Windows 10上のPython、PHP、HTML/CSSソフトウェア
要約
- 実績と日次生産計画を比較する、センサーによるワークカウントシステムの試作です。2021年に電子機器メーカーの21ラインに対応するよう設計しました。当社はワークカウント用ハードウェア一式を製作し、2種類のセンサーを2種類のワークで試験しました。
- システムは計画部門のExcelファイルからワーク名とTakt Timeを読み取り、稼働時間をTakt Timeで割って各時間帯の目標を算出し、プロジェクターによるProduction Boardに計画対実績を表示します。
- サンプルワークでの試験では、試験に使用した機種のフォトセンサーは縁が湾曲したワークをカウントできませんでした。湾曲した縁により信号のON/OFFが交互に切り替わるためです。イメージセンサーも2種類のサンプルワークで試験しました。
- この案件から得られた原則は、実際のワーク形状での試験に基づいてセンサーを選定すること、そしてどのデータが計画ファイル由来で、どのデータがユーザー入力かを明確に分けることです。
現場の課題
この電子機器メーカーは全21ラインの日次生産計画を計画部門のExcelファイルで管理していましたが、実際に生産完了した数量は自動でカウントされていませんでした。課題は、全ラインのコンベヤ上でセンサーによりワークをカウントして、一日の各時間帯における目標に対する実績を把握し、プロジェクターによるProduction Boardとして表示することでした。
当社の取り組み
当社は、Excelファイルから計画を読み取り、稼働時間をTakt Time(ワーク一個の生産に割り当てられた時間)で割って各時間帯の目標を算出し、センサーのカウント数と比較するWebアプリケーションを設計しました。そのうえでワークカウント用ハードウェア一式を組み立て、フォトセンサー(Photo Sensor)とイメージセンサー(Image Sensor)を、実際のワークに近いサイズの2種類のサンプルワークで試験しました。
実ワークでの試験結果
サンプルワークでの試験結果:試験に使用した機種のフォトセンサーは、縁が湾曲したワークをカウントできませんでした。湾曲した縁により信号のON/OFFが交互に切り替わるためです。イメージセンサーも2種類のサンプルワークの両方で試験しました。この結果はその機種のセンサーとそのワーク群に関するものであり、実案件ではその工場のワークで改めて試験する必要があります。
課題の背景
このシステムは、コンベヤ上のワークをセンサーでカウントし、実際の生産数を一日の各時間帯の目標と比較するものです。この課題は、全21ラインの日次生産計画を計画部門(PC Planning)のExcelファイルで管理しながらも、実際に生産完了した数量が自動でカウントされていなかった電子機器メーカーから寄せられました。
要件は、全ラインのコンベヤ上でセンサーによりワークをカウントし、プロジェクターによる生産ボード(Production Board)として表示することでした。2021年に当社は全ラインに対応するようシステムを設計し、ワークカウント用ハードウェア一式を組み立て、サンプルワークでセンサーを試験しました。
システム要件
システムは計画部門の既存の計画ファイルを入力元とし、全ラインのコンベヤ上でワークをカウントできる必要がありました。主な要件は次のとおりです。
- 全21ラインの計画の入力元として、計画部門のExcel生産計画ファイルを使用します。
- 全ラインのコンベヤ上でセンサーがワークをカウントし、作業者がカウントを開始・停止するボタンを備えます。
- 稼働時間帯とライン内の作業者数はユーザーが入力します。
- カウント数をサーバー上のデータベースに保存し、プロジェクターによるProduction Boardとして表示します。
- ソフトウェアはPython、PHP、HTML/CSSで開発するWebアプリケーションで、Windows 10上で動作します。
システムはどのように目標を算出し、実績をカウントするのか
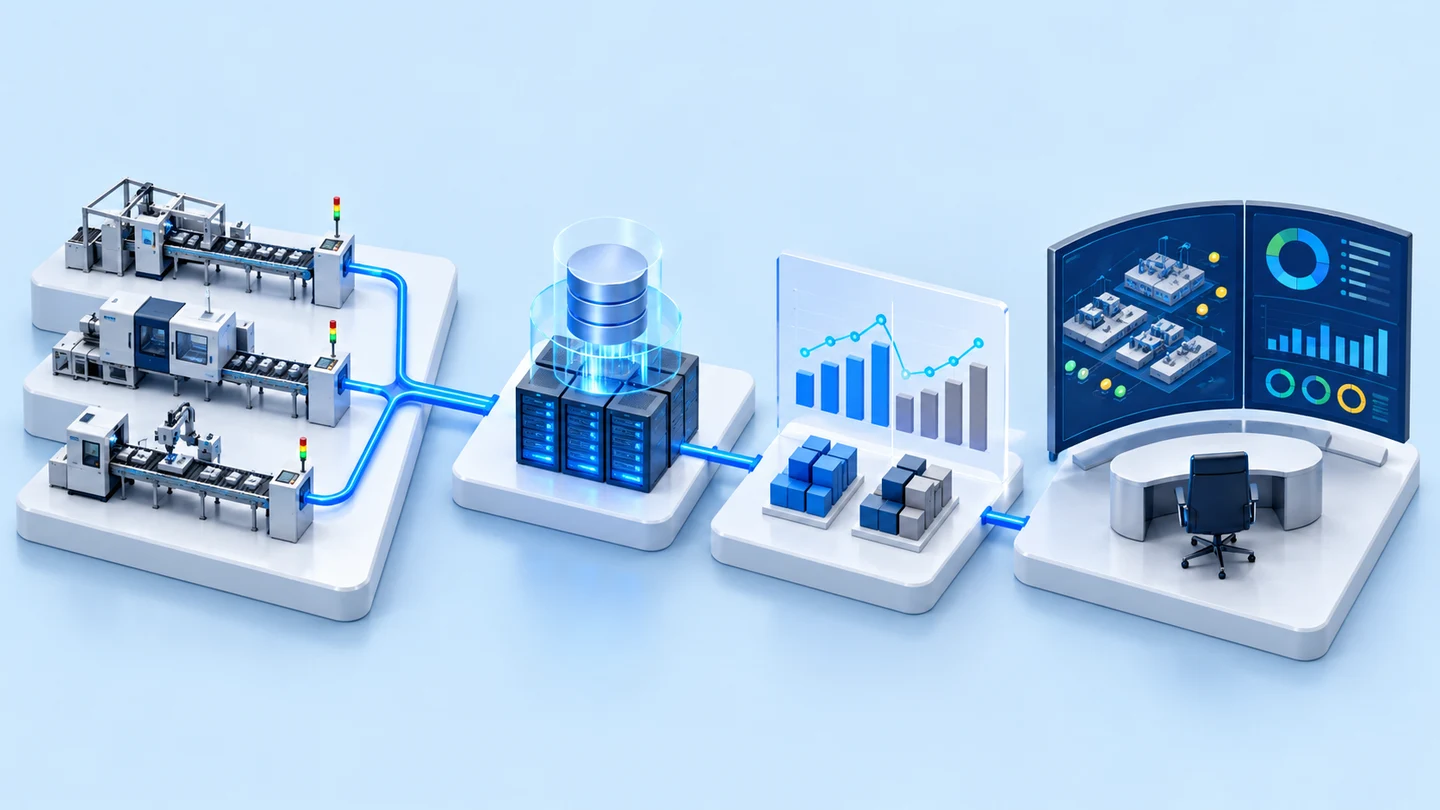
システムは、各時間帯の稼働時間をTakt Timeで割って目標を算出し、コンベヤ上でセンサーがカウントした数と比較します。この方法では、要件に沿って、計画部門がすでに作成している計画ファイルを入力元として使用します。そのためシステムの主な役割は、実績をカウントして計画と比較することになります。
- 1
Excelファイルからの生産計画取り込み
システムはその日のワーク名とTakt Timeを計画ファイルから読み取ります。
- 2
センサーがコンベヤ上のワークをカウント
生産が完了したワークがセンサーの前を通過すると、システムはそのラインの実績としてカウントします。
- 3
各時間帯の目標を算出
Webアプリケーションはその時間帯の目標を求め、データベース内の実績と比較します。
- 4
プロジェクターによるProduction Boardに表示
生産ボードは、計画、実績、ユーザーが入力したデータをプロジェクターで表示します。
Takt Timeとは
Takt Timeとは、ワーク一個の生産に割り当てられた時間です。ある時間帯の稼働時間をTakt Timeで割ると、その時間帯に生産すべき個数が求められます。システムはこの数値をボード上の目標として使用します。
当社が構築し検証したもの
2021年に当社はシステム全体を設計し、ワークカウント用ハードウェア一式を組み立て、2種類のセンサーをサンプルワークで試験しました。項目は次のとおりです。
- 21ライン対応のシステム設計:Excel生産計画ファイルからのデータ入力、Takt Timeによる目標算出、サーバー上のデータベースへのカウント数保存、プロジェクターによるProduction Board
- ワークカウント試験用のハードウェア一式
- 実際のワークに近いサイズの2種類のサンプルワークによるフォトセンサーとイメージセンサーの試験結果
- Windows 10上で、Python、PHP、HTML/CSSにより設計したWebアプリケーションソフトウェア
サンプルワークでのセンサー試験の結果はどうでしたか
試験では、試験に使用した機種のフォトセンサーは、縁が湾曲したサンプルワークをカウントできませんでした。湾曲した縁により信号のON/OFFが交互に切り替わるためです。イメージセンサー(Image Sensor)も2種類のサンプルワークで試験しました。
テスト結果の範囲
この結果は一機種のフォトセンサーと一組のサンプルワークによるものであり、縁が湾曲したワークにはどのような場合でもフォトセンサーが使えないという結論ではありません。他の機種のセンサーや別の取り付け方法については、実際のワークで改めて試験する必要があります。
私たちが学んだこと
この案件から、ワークカウントと計画実績ボードの案件に向けて次の原則が得られました。
- センサーは仕様だけでなく、実際のワーク形状での試験に基づいて選定します。この案件では、サンプルワークの湾曲した縁が原因で、試験した機種のフォトセンサーはカウントできませんでした。
- どのデータが計画ファイル由来で、どのデータがユーザー入力かを明確に分けます。この案件ではワーク名とTakt Timeはファイルから、稼働時間帯と作業者数はユーザーから得ています。明確に分けることで、ボード上のすべての数値の出所を確認できます。
- 全ラインへの設置を計画する前に、サンプルワークで試験します。対象が21ラインに及ぶ場合、センサーの制約は全ライン分の機器を発注する前の試作段階で明らかになるべきです。
この手法をお客様の工場に適用する方法
貴社の工場で日次生産計画をExcelファイルで管理し、ワークがコンベヤ上を流れているなら、この事例と同じ構成を利用できます。すなわち、ファイルから計画を読み取り、Takt Timeから目標を算出し、センサーで実績をカウントして、ボード上で比較表示します。最も調整が必要なのはセンサーの種類で、貴社の実際のワークで試験する必要があります。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| 生産計画 | Excelファイルからのワーク名とTakt Timeの読み取り | 貴社の計画ファイルの形式がこの事例と異なる、またはファイル内のデータ位置が頻繁に変わる |
| 目標の算出 | 各時間帯の稼働時間をTakt Timeで割る | 貴社の工場が別の方法で目標を設定している場合は、先に計算式を合意する必要があります |
| 実績のカウント | コンベヤ上のセンサーと、カウント開始・停止ボタン | ワーク形状がこの事例と異なる場合は、機種を選ぶ前に実際のワークでセンサーを試験する必要があります。ラインにコンベヤがない場合は、別のカウント箇所を選ぶ必要があります |
| 結果表示 | WebアプリケーションのProduction Board | 他のデータも表示したい場合は、そのデータが計画ファイル、センサー、ユーザー入力のどれに由来するかを定める必要があります |
表の項目に加えて、ラインレイアウトに沿ったセンサーと配線の設置を、ラインを停止できる時間帯とあわせて計画することをお勧めします。
まず一つのパイロットラインから始める
まず一つのラインにセンサーとボードを設置し、ワークを正しくカウントできること、画面が読みやすいことを確認してから、他のラインへ展開します。
使用する技術
よくある質問
工場側では何を準備する必要がありますか
このようなシステムには、ワーク名とTakt Timeを含むExcel生産計画ファイル、ユーザーが入力する稼働時間帯とライン内の作業者数、コンベヤ上のセンサー設置箇所、データベース用サーバー、Production Board用プロジェクター、機種選定前のセンサー試験用サンプルワークが必要です。
システムは各時間帯に何個生産すべきかをどのように判断するのですか
システムは生産計画ファイルからTakt Timeを取得し、稼働時間をTakt Timeで割って各時間帯の目標を算出したうえで、センサーのカウント数と比較します。
縁が湾曲したワークのカウントにフォトセンサーは使えますか
この事例の試験では、試験に使用した機種のフォトセンサーはサンプルワークをカウントできませんでした。湾曲した縁により信号のON/OFFが交互に切り替わるためです。この結果はその機種のセンサーとそのワーク群にのみ当てはまります。採用前に貴社の実際のワークでセンサーを試験することをお勧めします。
ラインにコンベヤがない場合、この方法は使えますか
計画の読み取りと目標算出の部分はそのまま使えますが、実績のカウントには別のカウント箇所を選ぶ必要があります。たとえば作業ステーションの押しボタンです。当社は押しボタンによる生産数カウントシステムの事例で、この方法を実施したことがあります。カウント方法を選ぶ前に実際のラインを調査することをお勧めします。
すぐに使える計画実績ボードを希望する場合、選択肢はありますか
あります。DoLINEはAndroid画面上の生産目標ボードで、ライン現場でPlan / Actual / Diffを表示します(詳細はDoLINE製品ページをご覧ください)。センサーや工場固有の計画ファイルとの連携が必要な案件については、お見積りをご依頼ください。