ボタンでカウントする生産計数システム、タイの製造工場向けに7つのステーションで実際の生産数を比較表示する
この生産計数システムでは、従業員が各製品の生産完了後、カウントボタン(ハンドスイッチ)を押すことで、時間経過による各ステーションの計画値(Plan)、実績値(Actual)、差異値(Diff)をマシン画面に表示します。管理者はサーバーダッシュボード(サーバーのサマリースクリーン)から総合的な日別生産数を確認できます。私たちは仏暦2567年にタイの製造工場向けに7つの生産ステーション用にこのシステムを開発しました。
- 業界
- 一般製造業
- 年
- 2024
- 業務範囲
- 生産数カウントシステムの設計・開発:Station Dashboard 7ステーション(日勤と夜勤、シフトごとに10時間帯以内)、ライン内のサーバー1台上のServer Dashboard 1式、Webアプリケーション(Webブラウザで閲覧するプログラム)とSQLデータベース(表形式でデータを保存するシステム)、nimitFlow Liteによる設定。プロセッサボードと電源アダプター7セットの調達、検収項目に沿ったテスト、取扱説明書1.0版の作成。現地設置作業は含みません。
- 期間
- 約2か月(2024年8月–9月)
要約
- この生産数カウントシステムは、最後に人が数える方式に代えて、作業者が一個生産するたびに押すハンドスイッチ(Hand Switch)を使用し、7つの作業ステーションをカバーします。
- 各ステーションのStation Dashboard画面は、生産中の機種のサイクルタイムから計画(Plan)を算出し、実績(Actual)および差異(Diff)と並べて時間帯ごとに表示します。シフトごとの時間帯は10以内です。
- 7ステーションすべてがWi-Fi Access Point(Wi-Fi電波の送信ポイント)を介してライン内のサーバー1台へデータを送信します。システムは内部ネットワークで動作し、インターネットは不要です。
- 当社は2024年8月にプロセッサボードと電源アダプターを7セットすべて納品し、2024年9月に検収項目に沿ってシステムをテストしました。
- 計画値はすべて、管理者がnimitFlow Lite経由でCSVファイルに設定した機種とサイクルタイムの表に基づきます。そのため、このデータは使用開始前に現場と一致している必要があります。
現場の課題
従来、工場では最後に人が生産数を数えており、数え間違いが起こる可能性がありました。このラインでは複数の機種(Model)を生産しており、機種ごとに一個あたりの生産時間(Cycle Time)が異なります。そのためお客様は、各ステーションの計画と実績を時間帯ごとに対比して表示し、日勤と夜勤を分けられるシステムを求めていました。
当社の取り組み
当社は、各ステーションにハンドスイッチ(Hand Switch)、プロセッサボード(Embedded Processor)、Station Dashboard画面を備えたシステムを開発しました。Station Dashboardは生産中の機種のサイクルタイムから計画を算出し、実績および差異と並べて表示します。全ステーションはWi-Fiでライン内のサーバーへデータを送信し、サーバーは内部ネットワークで動作するためインターネットは不要です。管理者は、nimitFlow Lite経由でCSVファイル(表形式のデータファイル)により機種と稼働時間帯を設定します。
- Hand Switchボタン7つの作業ステーション
- プロセッサボード+Station DashboardPlan / Actual / Diff
- Wi-Fi Access Point
- サーバー+SQLデータベース
- Server Dashboard日次合計+グラフ
成果
当社は2024年8月にプロセッサボードと電源アダプターを7セットすべて納品し、2024年9月に検収項目(Exit Criteria)に沿って、設定部分、Station Dashboard、Server Dashboardのシステムテストを実施しました。取扱説明書1.0版は2024年10月に作成しました。
測定された結果
- プロセッサボードとアダプターが納品された作業ステーション
- 7局
課題の背景
この事例の課題は、最後に数えた数字を待つのではなく、シフト中に各ステーションの計画と実績の対比を把握することでした。お客様と合意した作業範囲では、システムをオフラインで動作させること、つまり外部ネットワークに接続せず、ライン内の機器だけで動作することが定められました。
機種ごとに生産時間が異なるため、各時間帯の計画は生産中の機種によって変わります。そのためお客様は、機種に応じて計画を算出し、日勤と夜勤を分けて表示するシステムを求めていました。
サイクルタイム(Cycle Time)とは
サイクルタイム(Cycle Time)とは、その機種のワークを一個生産するための標準時間です。本システムではサイクルタイムで計画のペースを設定します。実際に押された数が計画より遅れると、画面上の差異が何個不足しているかを示します。
要件と制約
本システムには、作業ステーションの押しボタンで生産数をカウントし、ラインの内部ネットワークで動作することが求められました。主な要件と制約は次のとおりです。
- 作業者が一個生産するたびに押すハンドスイッチ(Hand Switch)で実績をカウントし、7つの作業ステーションをカバー
- 生産中の機種のサイクルタイムから計画を算出し、時間帯ごとの時刻、計画、実績、差異を表示
- 日勤と夜勤を分け、シフトごとに10時間帯以内
- 現場責任者向けに全ステーションの合計を集計するページを用意
- 内部ネットワーク内で、ライン内のサーバー1台により動作し、インターネットは不要
- 現地設置作業は当社の作業範囲外
システムは各ステーションの計画をどのように算出し、実績をどのようにカウントするのか
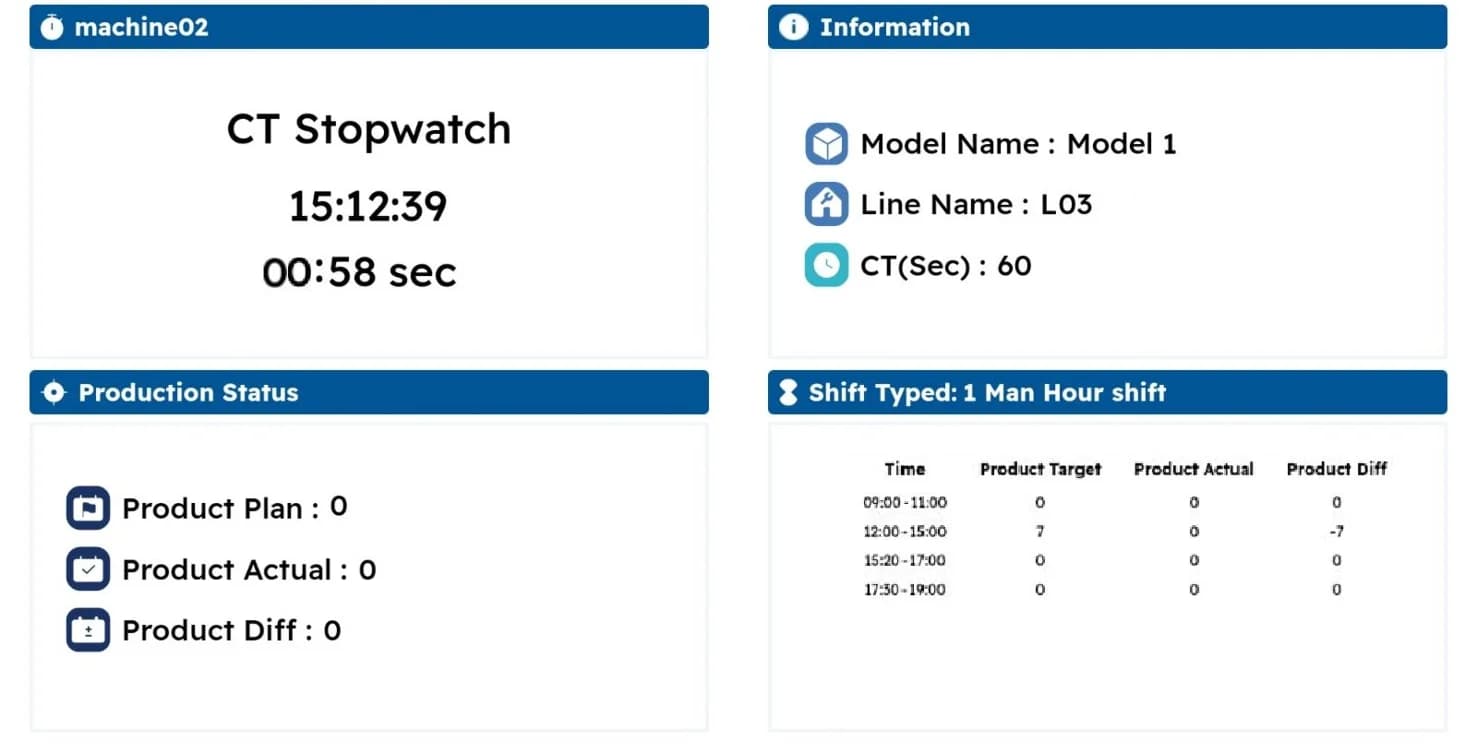
各ステーションのStation Dashboard画面は、生産中の機種のサイクルタイムに基づいてカウントダウンします。一巡すると計画が一個増えます。一方、実績は作業者がハンドスイッチ(Hand Switch)を押すたびに増えます。そのためシステムは各時間帯の差異をすぐに算出でき、機種を切り替えても誰かが計画を計算する必要はありません。
サイクルタイムから計画を算出する方式を選んだのは、このラインで一個あたりの時間が異なる複数の機種を生産しているためです。機種や稼働時間が変わると、管理者がCSVファイルを修正し、nimitFlow Liteからアップロードします。作業の流れは次のとおりです。
- 1
機種と稼働時間帯の設定
管理者がライン名、機種名、機種ごとのサイクルタイム、使用するステーションをCSVファイルに入力し、日勤と夜勤の稼働時間帯を定めたうえで、nimitFlow Liteからアップロードして全ステーションに設定値を送信します。
- 2
ステーション画面が計画を算出
稼働時間帯に入ると、Station Dashboard画面が生産中の機種のサイクルタイムに基づいてカウントダウンします。一巡すると計画が一個増え、次のカウントを開始します。
- 3
生産完了時に作業者がボタンを押す
一個生産するたびに作業者がハンドスイッチ(Hand Switch)を押すと、画面上の実績が増え、システムがその時間帯の計画との差異をすぐに算出します。
- 4
機側で時間帯別の表を確認
各ステーションの画面には、機種名、ライン名、サイクルタイム、ステーションの使用/停止状態(Online/Offline)、シフト内の各時間帯の時刻、計画、実績、差異の表を表示します。
- 5
Server Dashboardで合計を集計
現場責任者は日付を選択して、ラインと機種ごとに全ステーションの計画、実績、差異の合計を確認し、機種を選択して各ステーションの時間帯別生産数グラフを確認します。日勤と夜勤の表示は切り替えられます。
納入物
当社は生産数カウントシステムのソフトウェアとプロセッサボード7セットを納品しました。本件の期間は2024年8月から9月までの約2か月です。
- Station Dashboard 7ステーション:各ステーションの計画、実績、差異の画面と時間帯別の表
- Server Dashboard 1式:ライン内のサーバー上のWebアプリケーション(Webブラウザで閲覧するプログラム)とSQLデータベース(表形式でデータを保存するシステム)。ラインと機種ごとの合計と時間帯別グラフを集計
- nimitFlow Liteによる設定:機種、サイクルタイム、使用するステーション、稼働時間帯のCSVファイル
- 7つの作業ステーション向けのプロセッサボード(Embedded Processor)と電源アダプター7セット
- 検収項目(Exit Criteria)に沿ったテスト
納品書類で確認できた成果
この事例で確認できた成果は、資料に基づく納品とテストです。当社は2024年8月にプロセッサボードと電源アダプターを7セットすべて納品し、2024年9月に検収項目に沿って、設定部分、Station Dashboard、Server Dashboardのシステムテストを実施しました。
取扱説明書1.0版は2024年10月に作成しました。納品したシステムは、現場責任者がシフト中に各ステーションの計画に対する実績を確認できるよう設計されています。本事例には導入後の生産に関する測定値がないため、資料で確認できた成果のみを報告します。
私たちが学んだこと
本件は、生産数カウントシステムとライン現場の計画実績表示モニターについての指針を示しています。
- 画面上の計画の信頼性は初期データ次第です。計画をサイクルタイムから算出する場合、機種表、サイクルタイム、各シフトの稼働時間帯は使用開始前に現場と一致している必要があります。これらの数値が誤っていれば、画面上の差異も誤ったものになります。
- 機種切り替えには合意済みの手順が必要です。本システムは設定値を変更してもカウント済みの数をリセットしません。そのため管理者は稼働時間帯の開始前に設定を更新し、ステーションのプログラムを再起動して、新旧の設定の数が混ざらないようにすることが望まれます。
- 設置作業の範囲は最初から明確にする必要があります。現地設置作業が範囲外の場合、各ステーションのボード用電源とWi-Fi信号を誰が準備するかを事前に合意しておく必要があります。全ステーションがサーバーへデータを送信できなければならないためです。
この手法を貴社の生産ラインに適用する方法
貴社のラインがまだ人手で生産数を数えており、サイクルタイムの異なる複数の機種を生産している場合は、この事例と同じ方法を採用できます。すなわち、押しボタンで実績をカウントし、サイクルタイムから計画を算出して、時間帯別の差異を機側に表示する方法です。調整が必要な部分は、生産数の取得方法、機種表、シフト、集計ページ、貴社ラインのネットワークによって異なります。次の表をご覧ください。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| 実績の受け取り方法 | 作業ステーションのハンドスイッチ(Hand Switch)によるカウント | 押しボタンの代わりに機械やセンサーの信号から生産数を取得したい場合は、まず機械側の信号取得箇所を調査する必要があります。 |
| 計画の算出 | サイクルタイムに基づくカウントダウンと時間帯別の表 | 貴社の機種とサイクルタイムがこの事例と異なる場合は、新しい機種表の準備が必要です。 |
| シフトと時間帯 | 日勤と夜勤の区分 | 貴社のラインでこれより多くのシフトを使用する場合、またはシフトごとの稼働時間帯が10を超える場合は、新しい形式について合意が必要です。 |
| 集計ページ | ラインと機種ごとに集計するServer Dashboard | 複数ラインの統合や他システムへのデータ連携をご希望の場合は、接続部分の追加設計が必要です。 |
| ネットワーク | インターネットを使用しない内部ネットワークでの動作 | 一部のステーションにWi-Fi信号が届かない場合は、設置前に電波の送信ポイントを配置する必要があります。 |
- 機種一覧と機種ごとのサイクルタイムを、実際の現場に合わせて準備する
- 各シフトの稼働時間帯と休憩時間を明確に定める
- 各ステーションの設置箇所について、ボード用電源とサーバーまで届くWi-Fi信号の両方を確認する
- 現地設置作業の範囲を別途明確に合意する
使用する技術
よくある質問
システムはどのように生産数をカウントしますか?カメラやセンサーは必要ですか?
本事例ではカメラやセンサーは使用していません。作業者が一個生産するたびにハンドスイッチ(Hand Switch)を押すと、ステーションごとのプロセッサボードが実績(Actual)としてカウントし、Station Dashboard画面にすぐに表示します。
画面上の計画値(Plan)は何から算出されますか?
計画値は生産中の機種のサイクルタイムから算出されます。設定した稼働時間帯に入ると、画面がサイクルタイムに基づいてカウントダウンし、一巡すると計画が一個増えます。システムは各時間帯の実績と計画の差異(Diff)を算出します。
インターネット接続は必要ですか?
不要です。7ステーションすべてがWi-Fi Access Point(Wi-Fi電波の送信ポイント)を介してライン内のサーバー1台へデータを送信します。このサーバーにはWebアプリケーションとSQLデータベースがインストールされており、工場の内部ネットワークで動作します。
生産機種や稼働時間帯はどのように変更しますか?
管理者が機種設定ファイルとライン設定ファイル(CSV)を編集し、nimitFlow Liteからアップロードして全ステーションに設定値を送信します。その後、ステーションのプログラムを再起動します。システムはカウント済みの数をリセットしないため、変更は稼働時間帯の開始前に行うことをお勧めします。
このようなシステムが必要な場合、価格はいくらですか
固定価格はありません。価格はステーション数、機器、現場での設置作業によって異なります。お見積りについては当社までお問い合わせください。当社はラインの機種数、Cycle Time、勤務シフトをもとに評価したうえで、進め方をご提案します。