





Mesin pengukur kelim tin 2 stesen dengan laporan QC untuk kilang pengeluaran tin logam di Thailand
Double Seam Inspection System ialah mesin pengukur kelim berganda (Double Seam) dan saiz tin yang menggabungkan nilai daripada tolok digital dan imej keratan rentas kelim ke dalam satu pangkalan data dan satu set laporan QC (kawalan kualiti). Kami membangunkan dan memasang mesin ini sebanyak 2 stesen untuk kilang pengeluaran tin logam di Thailand, dilaksanakan secara berterusan dalam 2 fasa dalam tempoh 2015–2017.
- Industri
- Pembuatan am
- Tahun
- 2015–2017
- Skop pekerjaan
- Mesin pengukur DSSIS 2 stesen, setiap stesen dilengkapi skrin paparan, papan kekunci dan tetikus, suis kaki serta pencetak; 4 unit penghala; perisian pengukuran dan pengeluaran laporan QC; pemasangan dan penentukuran di kilang; serta dokumen produk yang merangkumi manual penggunaan dan senarai semakan kerja.
Ringkasan
- Double Seam Inspection System ialah mesin pengukur yang menggabungkan nilai daripada tolok digital dan imej keratan rentas kelim berganda (Double Seam) ke dalam satu pangkalan data dan satu set laporan QC.
- Kami memasang mesin 2 stesen untuk kilang pengeluaran tin logam di Thailand. Setiap stesen menerima 4 nilai tolok digital melalui suis kaki dan mengukur kelim daripada imej kamera menggunakan 4 garisan ukur.
- Sistem memberi amaran dengan warna apabila nilai melebihi had bagi model tin, menyokong model tin daripada 9 barisan pengeluaran dan mengeluarkan 5 jenis laporan QC berdasarkan borang sedia ada kilang.
- Dalam ujian di tapak pada Februari 2016, hasil pengukuran kelim memberikan nilai yang hampir dengan mesin sedia ada kilang, dan kami menyerahkan mesin bersama peranti persisian mengikut nota penghantaran bertarikh Februari 2017.
- Fasa 2 melaraskan perisian mengikut senarai masalah daripada penggunaan sebenar, kemudian menguji semula pada tahun 2017.
Masalah di tapak
Pasukan QA (jaminan kualiti) kilang pengeluaran tin logam perlu mengukur kelim berganda (lipatan yang mengunci penutup pada badan tin) dan saiz pelbagai model tin daripada 9 barisan pengeluaran. Kilang memerlukan nilai daripada tolok digital dimasukkan terus ke komputer, laporan dikeluarkan mengikut borang kawalan kualiti sedia ada, dan hasil pengukuran disimpan supaya sistem ERP (sistem perancangan sumber perusahaan) dapat mengambilnya untuk kegunaan seterusnya.
Apa yang kami lakukan
Kami membangunkan mesin pengukur 2 stesen (DSSIS-01 dan DSSIS-02). Setiap stesen menerima 4 nilai daripada tolok digital melalui suis kaki, dan mengukur kelim daripada imej kamera menggunakan 4 garisan ukur yang boleh dilaraskan oleh pemeriksa pada skrin. Sistem memberi amaran dengan warna apabila nilai melebihi had bagi model tin, menyimpan hasil pengukuran dalam pangkalan data, mengeluarkan 5 jenis laporan QC dan membahagikan hak akses pengguna kepada 4 peringkat.
- Tolok digital 4 nilaiTekan suis kaki untuk menerima nilai
- Kamera pengukur keratan rentas kelimLaraskan 4 garisan ukur pada skrin
- Double Seam Inspection SystemAmaran warna apabila melebihi had
- Pangkalan data hasil pengukuranDisediakan untuk diambil oleh ERP pada masa hadapan
- 5 jenis laporan QCCetak daripada pencetak setiap stesen
Hasil
Kami melengkapkan pemasangan 2 stesen di kilang pada Februari 2016, dan dalam ujian di tapak, hasil pengukuran kelim memberikan nilai yang hampir dengan mesin sedia ada kilang. Selepas melaraskan perisian mengikut permintaan pengguna sebanyak 4 pusingan pada tahun 2016, kami menyerahkan mesin bersama peranti persisian mengikut nota penghantaran bertarikh Februari 2017. Seterusnya, Fasa 2 melaraskan perisian mengikut senarai masalah daripada penggunaan sebenar dan menguji semula pada tahun 2017.
Keputusan yang diukur
- Stesen pengukuran yang dipasang dan diserahkan
- 2stesen
Latar belakang masalah
Cabaran kes ini ialah menggabungkan pengukuran kelim berganda dan pengukuran saiz tin dalam satu mesin, serta mengeluarkan laporan daripada satu set data. Pasukan QA kilang pengeluaran tin logam perlu melakukan kedua-dua jenis pengukuran pada pelbagai model tin daripada 9 barisan pengeluaran. Kilang sudah mempunyai mesin pengukur kelim, tetapi memerlukan nilai daripada tolok digital dimasukkan terus ke komputer, menggantikan pencatatan atau penaipan secara manual.
Hasil pengukuran perlu dikeluarkan sebagai laporan mengikut borang kawalan kualiti yang digunakan oleh kilang. Pasukan QA juga memerlukan halaman penentukuran (Calibration ialah pemeriksaan alat pengukur berbanding nilai piawai) dan mahu menyimpan hasil pengukuran dalam pangkalan data yang boleh diambil oleh sistem ERP untuk kegunaan seterusnya.
Apakah itu kelim berganda (Double Seam)?
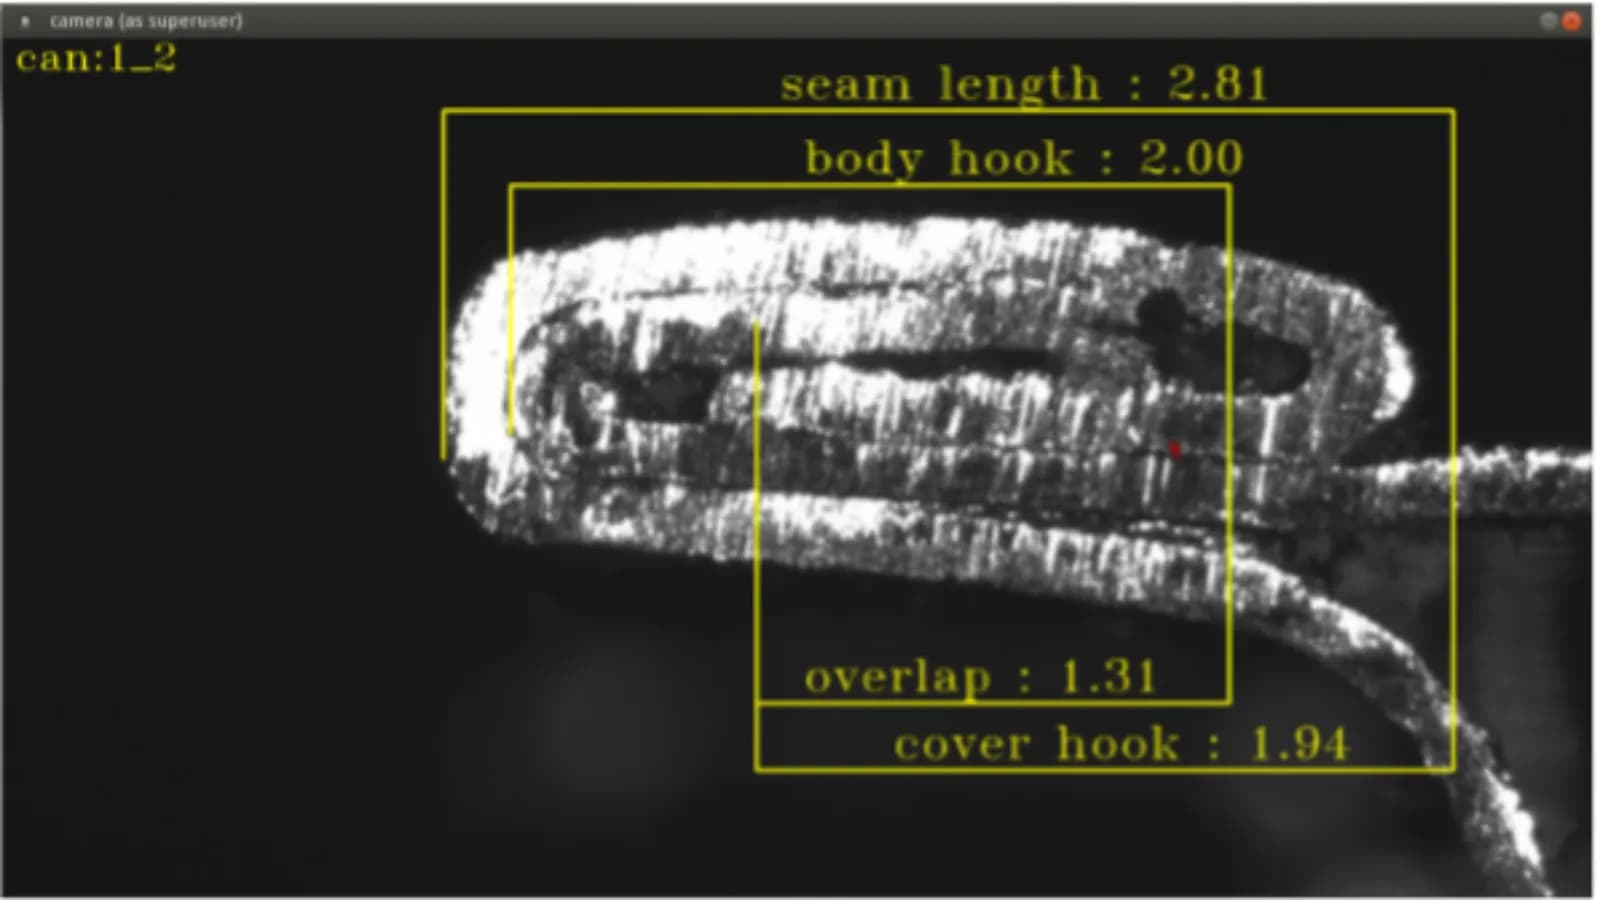
Kelim berganda ialah lipatan yang mengunci pinggir penutup pada pinggir badan tin dan berfungsi mengedap tin. Kilang akan memotong kelim untuk melihat keratan rentas bagi mengukur panjang kelim (Seam Length), pinggir badan tin yang dilipat ke dalam (Body Hook), pinggir penutup yang dilipat ke dalam (Cover Hook) dan jarak pertindihan kedua-dua pinggir ini (Overlap). Jika mana-mana nilai berada di luar had, tin mungkin tidak dapat dikedap dengan sempurna.
Keperluan dan kekangan
Mesin perlu menerima nilai daripada tolok digital dan mengukur kelim daripada imej dalam stesen yang sama, serta menyokong semua model tin kilang. Keperluan utama adalah seperti berikut.
- Menerima 4 nilai daripada tolok digital (Digital Dial Gauge), iaitu ketinggian tin (Can Height), kedalaman pinggir penutup (Countersink Depth), ketebalan kelim (Seam Thickness) dan lebar bebibir tin (Flange Width)
- Mengukur 4 nilai kelim berganda daripada imej keratan rentas, iaitu Seam Length, Body Hook, Overlap dan Cover Hook
- Menetapkan had atas dan had bawah secara berasingan mengikut model tin, serta menyokong model tin daripada kesemua 9 barisan pengeluaran
- Mengeluarkan laporan berdasarkan contoh laporan kawalan kualiti yang digunakan oleh kilang, dan menyediakan laporan hasil penentukuran
- Membahagikan hak akses pengguna kepada 4 peringkat, iaitu Operator, QC Shift Head, QA Supervisor dan Admin
- Menyimpan hasil pengukuran dalam pangkalan data yang disediakan untuk diambil oleh sistem ERP
Bagaimana mesin ini mengukur kelim berganda dan saiz tin?
Mesin ini menerima nilai saiz tin daripada tolok digital apabila pemeriksa menekan suis kaki (Foot Switch), dan mengukur kelim daripada imej kamera yang merakam keratan rentas kelim. Kedua-dua jenis hasil pengukuran masuk ke pangkalan data yang sama, lalu sistem membandingkannya dengan had model tin dan terus memberi amaran dengan warna.
Kami memilih untuk menggabungkan kedua-dua jenis pengukuran dalam satu mesin kerana pasukan QA perlu menggunakan kedua-dua hasil pengukuran dalam set laporan QC yang sama. Jika nilai daripada tolok dan nilai daripada imej kelim berada di tempat berasingan, penggabungan laporan dan semakan semula hasil pengukuran setiap model akan mengambil banyak masa. Bagi pengukuran daripada imej, sistem melukis garisan ukur terlebih dahulu, kemudian pemeriksa melaraskan garisan supaya sejajar dengan pinggir sebenar sebelum menyimpan.
- 1
Pilih model tin dan titik pemeriksaan
Pemeriksa memilih model tin yang hadnya telah ditetapkan dalam halaman tetapan model (Product Setting), serta menyatakan barisan pengeluaran dan kepala yang diperiksa.
- 2
Ukur saiz tin dengan tolok digital
Pemeriksa mengukur ketinggian tin, kedalaman pinggir penutup, ketebalan kelim dan lebar bebibir tin, kemudian menekan suis kaki. Nilai daripada tolok terus masuk ke sistem tanpa perlu ditaip secara manual.
- 3
Ukur kelim berganda daripada imej kamera
Pemeriksa meletakkan kepingan potongan kelim di bawah kamera, kemudian menekan Enter untuk mengambil imej. Sistem melukis garisan ukur Seam Length, Body Hook, Overlap dan Cover Hook. Pemeriksa menyeret dan melaraskan garisan supaya sejajar dengan pinggir sebenar, kemudian menyimpan.
- 4
Amaran serta-merta apabila nilai melebihi had
Nilai yang lebih tinggi daripada had atas dipaparkan dengan warna kuning, manakala nilai yang lebih rendah daripada had bawah dipaparkan dengan warna merah. Pemeriksa dapat melihatnya semasa mengukur tanpa perlu menunggu laporan.
- 5
Keluarkan laporan dan simpan data
Sistem menyimpan hasil pengukuran dalam pangkalan data dan mengeluarkan 5 jenis laporan QC. Pemeriksa boleh melihat pratonton sebelum mencetak, menambah catatan, kemudian mencetak daripada pencetak setiap stesen.
Pemeriksa menentukur tolok dan kamera dalam halaman Calibration. Hak akses pengguna 4 peringkat menentukan siapa yang boleh memasuki halaman penentukuran atau halaman tetapan sistem. Mesin menyokong Remote Desktop (akses penggunaan mesin dari jauh) supaya kami dapat membantu menyelenggara sistem.
Hasil penyerahan
Kami menyerahkan mesin pengukur 2 stesen (DSSIS-01 dan DSSIS-02) bersama peranti persisian mengikut nota penghantaran bertarikh Februari 2017, termasuk perisian, pemasangan dan dokumen produk, seperti berikut.
- Mesin pengukur DSSIS 2 stesen, setiap stesen dilengkapi skrin paparan, papan kekunci dan tetikus, suis kaki serta pencetak
- 4 unit penghala
- Perisian pengukuran dan pengeluaran 5 jenis laporan QC, iaitu Quality Control Data, Graph, Image, Product Specification dan Calibration Report
- Pemasangan dan penentukuran di kilang
- Dokumen produk yang merangkumi manual penggunaan dan senarai semakan kerja
Langkah pelaksanaan bagi 2 fasa
Kerja ini dibahagikan kepada 2 fasa dalam tempoh 2015–2017. Fasa pertama ialah pembangunan, pemasangan dan pelarasan mesin mengikut permintaan pengguna. Fasa 2 ialah pelarasan perisian mengikut masalah yang ditemui pengguna daripada penggunaan sebenar. Urutan kerja adalah seperti berikut.
- Tahun 2015: Mengumpul keperluan pasukan QA dan mencadangkan spesifikasi mesin
- Februari 2016: Melengkapkan pemasangan 2 stesen di kilang, menentukur dengan blok piawai dan membandingkan hasil pengukuran kelim dengan mesin sedia ada kilang
- Tahun 2016: Melaraskan perisian mengikut permintaan pengguna sebanyak 4 pusingan, contohnya format laporan dan tetapan model tin
- Februari 2017: Menyerahkan mesin bersama peranti persisian mengikut nota penghantaran
- Tahun 2017, Fasa 2: Melaraskan perisian mengikut senarai masalah yang dikumpul oleh pengguna dan menguji semula
Adakah hasil pengukuran mesin ini sepadan dengan mesin sedia ada kilang?
Dalam ujian di tapak selepas pemasangan pada Februari 2016, hasil pengukuran kelim daripada mesin ini memberikan nilai yang hampir dengan mesin pengukur kelim sedia ada kilang, dan hasil penentukuran tolok dengan blok piawai (Gauge Block) memberikan nilai yang hampir dengan nilai piawai. Hasil ini ialah hasil ujian semasa pemasangan di tapak.
Selepas pemasangan, kami melaraskan perisian mengikut permintaan pengguna sebanyak 4 pusingan pada tahun 2016 dan menyerahkan mesin 2 stesen bersama peranti persisian mengikut nota penghantaran bertarikh Februari 2017. Fasa 2 menguji semula perisian pada tahun 2017 selepas pembetulan mengikut senarai masalah daripada pengguna.
Mesin yang sama ini turut terdapat dalam kes mesin pemeriksaan kelim tin DSIS di bawah projek geran pembangunan produk penggantian import. Oleh itu, kedua-dua kes menerangkan kerja yang sama dari sudut yang berbeza.
Apakah yang kita pelajari
Kerja ini memberikan prinsip berikut bagi kerja mesin pengukur yang perlu mengeluarkan laporan kualiti.
- Pastikan semua borang laporan dipersetujui dengan jelas sebelum pembangunan. Dalam kerja ini, format laporan ialah perkara yang diminta oleh pengguna untuk dilaraskan beberapa pusingan. Bermula daripada borang yang benar-benar digunakan oleh kilang membantu mengurangkan pusingan pembetulan.
- Rancang struktur data model produk dengan lengkap sebelum menulis program. Dalam kerja ini, halaman tetapan model perlu dilaraskan untuk menyokong kesemua 9 barisan, dan model yang sama yang boleh dikeluarkan pada beberapa barisan memerlukan reka bentuk semula pangkalan data. Pembetulan struktur data pada peringkat kemudian memberi kesan kepada keseluruhan sistem.
- Kebolehpercayaan mesin pengukur turut bergantung pada keadaan di tapak, bukan perisian semata-mata. Mesin perlu ditentukur dengan blok piawai dan dibandingkan dengan mesin sedia ada sebelum penggunaan sebenar. Dalam kerja ini, lonjakan kuasa menyebabkan mesin tergantung sekali-sekala, habuk dan serpihan logam mungkin melekat pada kanta, dan bahan kerja yang bergerak semasa pengambilan imej menyebabkan pengukuran tersasar.
Cara menggunakan pendekatan ini di kilang anda
Jika kilang anda kerap mengukur kelim berganda atau saiz tin, dan mempunyai pelbagai model serta beberapa barisan pengeluaran, anda boleh menggunakan pendekatan yang sama seperti kes ini, iaitu menerima nilai daripada tolok dan imej ke dalam satu pangkalan data, membandingkannya dengan had setiap model, kemudian mengeluarkan laporan mengikut borang sedia ada. Bahagian yang perlu disesuaikan ialah tolok, nilai yang perlu diukur dan format laporan kilang anda.
Bahagian yang boleh digunakan semula dan bahagian yang perlu diubah suai
| Bahagian sistem | Boleh digunakan semula | Perlu diubah suai apabila |
|---|---|---|
| Penerimaan nilai daripada tolok | Penerimaan nilai tolok digital melalui suis kaki | Jika tolok anda model lain atau mengukur nilai yang berbeza daripada kes ini, perlu diperiksa dahulu cara tolok menghantar nilai keluar |
| Pengukuran daripada imej | Pengambilan imej keratan rentas dan pelarasan garisan ukur oleh pemeriksa pada skrin | Jika bahan kerja berbeza bentuk atau saiz, kamera, pencahayaan dan jig pemegang bahan kerja perlu diuji semula dengan bahan kerja sebenar |
| Had dan amaran | Penetapan had mengikut model dan amaran dengan warna | Jika model produk atau nilai had kilang anda berbeza daripada kes ini, senarai model dan nilai had baharu perlu disediakan |
| Laporan dan pangkalan data | Laporan QC dan pangkalan data hasil pengukuran yang disediakan untuk diambil oleh sistem ERP | Jika borang laporan atau sistem yang perlu menerima data berbeza daripada kes ini, format baharu perlu dipersetujui sebelum pembangunan |
- Hantar contoh semua laporan kawalan kualiti yang sedang digunakan, termasuk kepala laporan, logo dan tajuk yang perlu dipaparkan
- Sediakan senarai model produk dan nilai had bagi setiap model, serta persetujui cara menamakan model yang boleh dikeluarkan di beberapa barisan
- Sediakan bekalan elektrik yang stabil di lokasi pemasangan, atau pasang bekalan kuasa tanpa gangguan (UPS)
- Tentukan sama ada mesin perlu berfungsi tanpa sambungan internet, dan siapa yang bertanggungjawab ke atas sandaran data
- Rancang penjagaan kanta kamera dan jig pemegang bahan kerja, supaya imej kelim jelas dan bahan kerja tidak bergerak semasa pengambilan imej
Baca seterusnya
- Kes mesin pemeriksaan kelim tin DSIS dalam projek geran pembangunan produk penggantian import
- Kes menghantar nilai daripada angkup vernier digital ke laporan QC secara automatik
- Kes prototaip pembaca nilai tolok Mitutoyo sebelum menjadi InGauge
- InGauge: penukar isyarat tolok Digimatic ke USB
- InQC: aplikasi SPC pada Android untuk kerja kawalan kualiti
- Perkhidmatan pembangunan sistem khusus
- Artikel SPC dan P-Chart untuk pihak pengurusan kilang
Teknologi yang digunakan
Soalan Sering Ditanya
Apakah nilai yang boleh diukur oleh sistem ini?
Sistem menerima 4 nilai daripada tolok digital, iaitu ketinggian tin, kedalaman bibir penutup, ketebalan kelim dan lebar bebibir tin, serta mengukur kelim berganda daripada imej kamera sebanyak 4 nilai lagi, iaitu Seam Length, Body Hook, Overlap dan Cover Hook
Bagaimanakah sistem mengetahui bahawa nilai yang diukur berada di luar had?
Pentadbir menetapkan nilai had atas dan had bawah bagi setiap model tin pada halaman tetapan model. Semasa pengukuran, nilai yang melebihi had atas serta-merta dipaparkan dalam warna kuning dan nilai di bawah had bawah dalam warna merah
Bolehkah sistem ini digunakan untuk pelbagai model tin dan beberapa barisan pengeluaran?
Boleh. Dalam kes ini, sistem menyokong model tin daripada 9 barisan pengeluaran, dan model boleh ditambah, diedit atau dipadam daripada halaman tetapan model. Cara menamakan model sebaiknya dipersetujui dari awal, terutamanya bagi model yang sama yang boleh dikeluarkan di beberapa barisan
Bagaimanakah cara mengetahui bahawa hasil pengukuran mesin ini betul?
Dalam kes ini, kami menentukur tolok dengan blok piawai (Gauge Block) dan membandingkan hasil pengukuran kelim dengan mesin pengukur sedia ada kilang selepas pemasangan, dan hasilnya menunjukkan nilai yang hampir sama. Semasa penggunaan, pemeriksa boleh menentukur tolok dan kamera pada halaman Calibration
Jika memerlukan sistem seperti ini, berapakah harganya?
Sistem ini dibangunkan mengikut borang laporan, tolok dan model produk setiap kilang, maka tiada harga standard. Hubungi kami untuk mendapatkan sebut harga. Kami membuat penilaian berdasarkan bilangan stesen, nilai yang perlu diukur dan laporan yang diperlukan


