





タイの金属缶製造工場向け、QCレポート機能を備えた2ステーションの缶シーム測定機
Double Seam Inspection Systemは、ダブルシーム(Double Seam)と缶寸法を測定する装置で、デジタルゲージの値とシーム断面の画像を単一のデータベースとQCレポート(品質管理)にまとめます。当社はこの装置を2ステーション開発し、タイの金属缶製造工場に設置しました。2015–2017年の間に2フェーズにわたって継続して実施しました。
- 業界
- 一般製造業
- 年
- 2015–2017
- 業務範囲
- 2ステーションのDSSIS測定機(各ステーションにディスプレイ、キーボードとマウス、フットスイッチ、プリンターを装備)、ルーター4台、測定とQCレポート出力のソフトウェア、工場での設置と校正、取扱説明書と検収リストを含む製品ドキュメント
要約
- Double Seam Inspection Systemは、デジタルゲージの値とダブルシーム(Double Seam)の断面画像を単一のデータベースとQCレポートにまとめる測定機です。
- 当社はタイの金属缶製造工場に2ステーションの装置を設置しました。各ステーションはフットスイッチでデジタルゲージの4つの値を取得し、4本の測定線を使ってカメラ画像からシームを測定します。
- 値が缶の品種の規格を外れるとシステムが色で警告します。9つの生産ラインの缶品種に対応し、工場の既存様式に基づく5種類のQCレポートを出力します。
- 2016年2月の現場テストでは、シーム測定結果が工場の既存装置に近い値となりました。当社は2017年2月の納品書に基づいて周辺機器とともに装置を納品しました。
- フェーズ2では実際の使用で挙がった問題リストに基づいてソフトウェアを調整し、2017年に再テストしました。
現場の課題
金属缶製造工場のQAチーム(品質保証部門)は、9つの生産ラインの複数品種の缶について、ダブルシーム(フタと缶胴をロックする折り合わせ部)と缶寸法を測定する必要がありました。工場は、デジタルゲージの値をコンピューターへ直接取り込み、既存の品質管理様式でレポートを出力し、ERP(企業資源計画システム)が取得して利用できるよう測定結果を保存することを求めていました。
当社の取り組み
当社は2ステーションの測定機(DSSIS-01とDSSIS-02)を開発しました。各ステーションはフットスイッチでデジタルゲージの4つの値を取得し、検査員が画面上で調整できる4本の測定線を使ってカメラ画像からシームを測定します。値が缶の品種の規格を外れるとシステムが色で警告し、測定結果をデータベースに保存して、5種類のQCレポートを出力します。ユーザー権限は4段階に分かれています。
- デジタルゲージの4つの値フットスイッチを押して値を取得
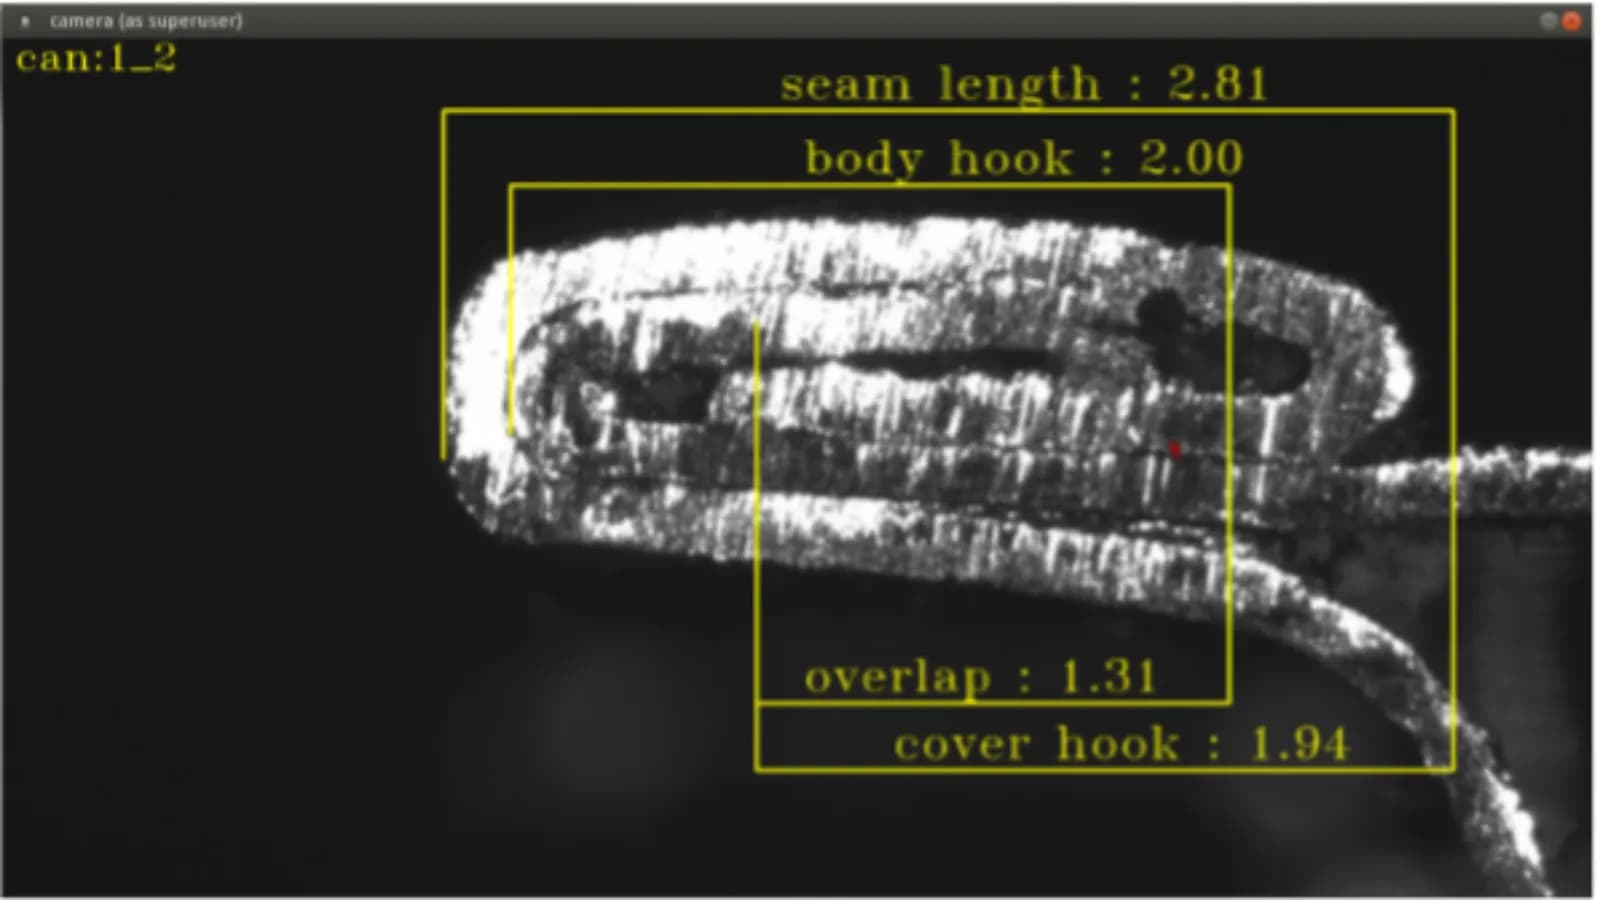
- シーム断面測定カメラ画面上で4本の測定線を調整
- Double Seam Inspection System規格外の値を色で警告
- 測定結果データベース将来ERPが取得できるよう準備
- 5種類のQCレポート各ステーションのプリンターから印刷
成果
当社は2016年2月に工場へ2ステーションすべての設置を完了し、現場テストではシーム測定結果が工場の既存装置に近い値となりました。2016年にユーザーの要望に応じてソフトウェアを4回調整した後、2017年2月の納品書に基づいて周辺機器とともに装置を納品しました。その後、フェーズ2では実際の使用で挙がった問題リストに基づいてソフトウェアを調整し、2017年に再テストしました。
測定された結果
- 設置・納品した測定ステーション
- 2局
課題の背景
本事例の課題は、ダブルシームの測定と缶寸法の測定をひとつの装置にまとめ、単一のデータからレポートを出力することでした。金属缶製造工場のQAチームは、9つの生産ラインの複数品種の缶について両方の測定を行う必要がありました。工場にはすでにシーム測定機がありましたが、デジタルゲージの値を手書きや手入力ではなくコンピューターへ直接取り込むことを求めていました。
測定結果は、工場で使用中の品質管理様式に沿ったレポートとして出力する必要がありました。QAチームはさらに校正画面(Calibrationとは、測定機を標準値と照合して確認することです)を必要としており、ERPシステムが取得して利用できるデータベースに測定結果を保存することも求めていました。
ダブルシーム(Double Seam)とは何か
ダブルシームとは、フタの縁と缶胴の縁を折り合わせてロックした部分で、缶を密封する役割を担います。工場ではシームを切断して断面を確認し、シーム長さ(Seam Length)、内側に折り込まれた缶胴の縁(Body Hook)、内側に折り込まれたフタの縁(Cover Hook)、両者が重なる長さ(Overlap)を測定します。いずれかの値が規格を外れると、缶を完全に密封できないおそれがあります。
要件と制約
装置には、同じステーションでデジタルゲージの値の取得と画像によるシーム測定を行えること、工場のすべての缶品種に対応できることが求められました。主な要件は次のとおりです。
- デジタルゲージ(Digital Dial Gauge)から4つの値を取得します。対象は缶高さ(Can Height)、カウンターシンク深さ(Countersink Depth)、シーム厚さ(Seam Thickness)、フランジ幅(Flange Width)です。
- 断面画像からダブルシームの4つの値(Seam Length、Body Hook、Overlap、Cover Hook)を測定します。
- 缶の品種ごとに規格の上限と下限を設定し、9つの生産ラインすべての缶品種に対応します。
- 工場で使用中の品質管理レポートのサンプルに基づいてレポートを出力し、校正結果レポートも備えます。
- ユーザー権限を4段階(Operator、QC Shift Head、QA Supervisor、Admin)に分けます。
- ERPシステムが利用できるよう準備したデータベースに測定結果を保存します。
この測定機はダブルシームと缶寸法をどのように測定するのか
この測定機は、検査員がフットスイッチ(Foot Switch)を押すとデジタルゲージから缶寸法の値を取得し、シーム断面を撮影したカメラ画像からシームを測定します。両方の測定結果は同じデータベースに入り、システムが缶の品種の規格と照合してすぐに色で警告します。
当社が両方の測定をひとつの装置にまとめたのは、QAチームが両方の測定結果を同じQCレポートで使う必要があったためです。ゲージの値とシーム画像の値が別々の場所にあると、レポートの統合や品種ごとの測定結果の確認に時間がかかります。画像測定では、システムが先に測定線を描画し、検査員が保存前に線を実際の縁に合わせて調整します。
- 1
缶の品種と検査箇所を選択
検査員は、品種設定画面(Product Setting)で規格を設定済みの缶の品種を選択し、生産ラインと検査対象のヘッドを指定します。
- 2
デジタルゲージで缶寸法を測定
検査員は缶高さ、カウンターシンク深さ、シーム厚さ、フランジ幅を測定し、フットスイッチを押します。ゲージの値は手入力なしですぐにシステムへ取り込まれます。
- 3
カメラ画像からダブルシームを測定
検査員はシームの切断片をカメラの下に置き、Enterを押して撮影します。システムがSeam Length、Body Hook、Overlap、Cover Hookの測定線を描画し、検査員は線をドラッグして実際の縁に合わせてから保存します。
- 4
規格外の値をすぐに警告
規格の上限を超えた値は黄色、規格の下限を下回った値は赤色で表示します。検査員は測定時点で確認でき、レポートを待つ必要はありません。
- 5
レポート出力とデータ保存
システムは測定結果をデータベースに保存し、5種類のQCレポートを出力します。検査員は印刷プレビューで確認して備考を追加し、各ステーションのプリンターから印刷できます。
検査員はCalibration画面でゲージとカメラを校正します。4段階のユーザー権限により、校正画面やシステム設定画面にアクセスできる人を定めます。装置はRemote Desktop(遠隔から装置を操作する機能)に対応しており、当社がシステムの保守を支援できます。
納入物
当社は2ステーションの測定機(DSSIS-01とDSSIS-02)を、2017年2月の納品書に基づいて周辺機器とともに納品しました。ソフトウェア、設置、製品ドキュメントも含み、内容は次のとおりです。
- 2ステーションのDSSIS測定機。各ステーションにディスプレイ、キーボードとマウス、フットスイッチ、プリンターを備えます。
- ルーター4台
- 測定と5種類のQCレポート出力を行うソフトウェア(Quality Control Data、Graph、Image、Product Specification、Calibration Report)
- 工場での設置と校正
- 取扱説明書と検収リストを含む製品ドキュメント
2フェーズの実施手順
本案件は2015–2017年の間に2フェーズに分けて実施しました。最初のフェーズは開発、設置、ユーザーの要望に応じた装置の調整で、フェーズ2は実際の使用でユーザーが見つけた問題に応じたソフトウェアの調整です。作業の流れは次のとおりです。
- 2015年: QAチームの要望を収集し、装置の仕様を提案しました。
- 2016年2月: 工場に2ステーションすべてを設置し、標準片で校正して、シーム測定結果を工場の既存装置と比較しました。
- 2016年: レポート形式や缶の品種設定など、ユーザーの要望に応じてソフトウェアを4回調整しました。
- 2017年2月: 納品書に基づいて周辺機器とともに装置を納品しました。
- 2017年 フェーズ2: ユーザーがまとめた問題リストに基づいてソフトウェアを調整し、再テストしました。
この測定機の測定結果は工場の既存装置と一致するのか
2016年2月の設置後の現場テストでは、この測定機のシーム測定結果は工場の既存のシーム測定機に近い値となり、標準片(Gauge Block)によるゲージの校正結果も標準値に近い値となりました。これは設置時に現場で行ったテストの結果です。
設置後、当社は2016年にユーザーの要望に応じてソフトウェアを4回調整し、2017年2月の納品書に基づいて2ステーションの装置を周辺機器とともに納品しました。フェーズ2では、ユーザーの問題リストに基づいて修正した後、2017年にソフトウェアを再テストしました。
この同じ装置は輸入代替製品開発助成プロジェクトのもとでの缶シーム検査機DSISの事例にも掲載されています。両事例は同じ案件を異なる角度から説明しています。
私たちが学んだこと
本案件から、品質レポートの出力が必要な測定機の案件について、次の原則が得られました。
- 開発前にすべてのレポート様式を明確に合意します。本案件ではレポート形式についてユーザーから何度も調整の要望がありました。工場で実際に使用している様式から始めることで、修正の回数を減らせます。
- プログラミングの前に製品品種のデータ構造を漏れなく設計します。本案件では品種設定画面を9ラインすべてに対応するよう調整する必要があり、複数のラインで生産できる同一品種についてはデータベースを設計し直す必要がありました。データ構造を後から修正すると、システム全体に影響します。
- 測定機の信頼性はソフトウェアだけでなく現場にも左右されます。装置は実運用の前に標準片で校正し、既存装置と比較する必要があります。本案件では、電圧サージにより装置が時折フリーズし、粉じんや金属くずがレンズに付着するおそれがあり、撮影中にワークが動くと測定誤差が生じました。
この手法をお客様の工場に適用する方法
お客様の工場でダブルシームや缶寸法を日常的に測定しており、複数の品種と生産ラインがある場合は、本事例と同じ手法を利用できます。具体的には、ゲージと画像の値をひとつのデータベースに取り込み、品種ごとの規格と照合し、既存の様式でレポートを出力します。調整が必要なのは、お客様の工場のゲージ、測定する値、レポート形式です。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| ゲージからの値取得 | フットスイッチによるデジタルゲージの値の取得 | お客様のゲージが別の機種である場合や、本事例と異なる値を測定する場合は、ゲージの値の出力方法を事前に確認する必要があります。 |
| 画像による測定 | 断面の撮影と、検査員による画面上での測定線の調整 | ワークの形状やサイズが異なる場合は、カメラ、照明、ワーク載置治具を実際のワークで改めてテストする必要があります。 |
| 規格と警告 | 品種ごとの規格設定と色による警告 | お客様の工場の製品品種や規格値が本事例と異なる場合は、品種リストと規格値を新たに準備する必要があります。 |
| レポートとデータベース | QCレポートと、ERPシステムが利用できるよう準備した測定結果データベース | 本事例と異なるレポート様式やデータ受信システムが必要な場合は、開発前に新しい形式を取り決める必要があります |
- 現在使用しているすべての品質管理レポートのサンプルを、レポートのヘッダー、ロゴ、表示が必要な項目を含めてご提供ください
- 製品型式と型式ごとの規格値の一覧を準備し、複数のラインで生産できる型式の命名方法を取り決めてください
- 設置場所の電源を安定させるか、無停電電源装置(UPS)を設置してください
- 装置をインターネットに接続せずに使用する必要があるかどうか、またデータのバックアップを誰が担当するかを決めてください
- シームの画像が鮮明に撮れ、撮影中にワークが動かないよう、カメラレンズとワーク固定用治具の管理を計画してください
使用する技術
よくある質問
このシステムではどのような値を測定できますか
システムはデジタルゲージから4つの値(缶の高さ、蓋縁の深さ、シーム厚さ、缶のフランジ幅)を取得し、さらにカメラ画像からダブルシームの4つの値(Seam Length、Body Hook、Overlap、Cover Hook)を測定します
測定値が規格外であることを、システムはどのように判断しますか
管理者が型式設定画面で缶の型式ごとに上限規格値と下限規格値を設定します。測定時、上限規格値を超えた値は黄色で、下限規格値を下回った値は赤色で即座に表示されます
複数の缶型式や複数の生産ラインで使用できますか
はい。本事例では、システムは9つの生産ラインの缶型式に対応しており、型式設定画面から型式の追加、編集、削除ができます。型式の命名方法は、特に同じ型式を複数のラインで生産できる場合には、最初に取り決めておくことをお勧めします
装置の測定結果が正しいことはどのように確認できますか
本事例では、当社はゲージを標準片(Gauge Block)で校正し、設置後にシームの測定結果を工場の既存の測定機と比較したところ、近い値が得られました。運用中は、検査員がCalibration画面でゲージとカメラを校正できます
このようなシステムが必要な場合、価格はいくらですか
このシステムは工場ごとのレポート様式、測定ゲージ、製品型式に合わせて開発するため、標準価格はありません。お見積りについては当社までお問い合わせください。ステーション数、測定が必要な値、必要なレポートをもとに当社が評価します


