





Mesin pengukur seam kaleng 2 stasiun dengan laporan QC untuk pabrik kaleng logam di Thailand
Double Seam Inspection System adalah mesin pengukur sambungan ganda (double seam) dan dimensi kaleng yang menyatukan nilai dari gauge digital dan gambar penampang seam ke dalam satu database dan satu set laporan QC (pengendalian kualitas). Kami mengembangkan dan memasang mesin ini sebanyak 2 stasiun untuk pabrik kaleng logam di Thailand, yang dikerjakan secara berkelanjutan dalam 2 fase pada periode 2015–2017.
- Industri
- Manufaktur umum
- Tahun
- 2015–2017
- lingkup pekerjaan
- Mesin pengukur DSSIS 2 stasiun, dengan setiap stasiun dilengkapi layar, keyboard dan mouse, sakelar kaki, serta printer; 4 unit router; perangkat lunak pengukuran dan pembuatan laporan QC; instalasi dan kalibrasi di pabrik; serta dokumentasi produk yang mencakup panduan penggunaan dan daftar pemeriksaan pekerjaan.
Ringkasan
- Double Seam Inspection System adalah mesin pengukur yang menyatukan nilai dari gauge digital dan gambar penampang sambungan ganda (double seam) ke dalam satu database dan satu set laporan QC.
- Kami memasang mesin 2 stasiun untuk pabrik kaleng logam di Thailand. Setiap stasiun membaca 4 nilai gauge digital dengan sakelar kaki dan mengukur seam dari gambar kamera menggunakan 4 garis ukur.
- Sistem memberi peringatan warna saat nilai berada di luar batas spesifikasi model kaleng, mendukung model kaleng dari 9 lini produksi, dan menghasilkan 5 jenis laporan QC yang mengacu pada formulir pabrik yang sudah ada.
- Dalam pengujian di lokasi pada Februari 2016, hasil ukur seam mendekati nilai mesin yang sudah ada di pabrik, dan kami menyerahkan mesin beserta perangkat pendukungnya sesuai surat jalan bulan Februari 2017.
- Fase 2 menyesuaikan perangkat lunak berdasarkan daftar masalah dari penggunaan nyata, lalu melakukan pengujian ulang pada tahun 2017.
Permasalahan di lapangan
Tim QA (jaminan kualitas) di pabrik kaleng logam harus mengukur double seam (lipatan yang mengunci tutup pada badan kaleng) dan dimensi berbagai model kaleng dari 9 lini produksi. Pabrik menginginkan nilai dari gauge digital masuk langsung ke komputer, laporan yang mengikuti formulir pengendalian kualitas yang sudah ada, serta penyimpanan hasil ukur agar dapat diambil dan digunakan lebih lanjut oleh sistem ERP (perencanaan sumber daya perusahaan).
Apa yang kami lakukan
Kami mengembangkan mesin pengukur 2 stasiun (DSSIS-01 dan DSSIS-02). Setiap stasiun membaca 4 nilai dari gauge digital dengan sakelar kaki dan mengukur seam dari gambar kamera menggunakan 4 garis ukur yang dapat disesuaikan oleh petugas inspeksi di layar. Sistem memberi peringatan warna saat nilai berada di luar batas spesifikasi model kaleng, menyimpan hasil ukur di database, menghasilkan 5 jenis laporan QC, dan membagi hak akses pengguna ke dalam 4 tingkat.
- 4 nilai gauge digitalNilai dibaca dengan menekan sakelar kaki
- Kamera pengukur penampang seamPenyesuaian 4 garis ukur di layar
- Double Seam Inspection SystemPeringatan warna saat di luar batas
- Database hasil ukurDisiapkan agar dapat diambil ERP di masa mendatang
- 5 jenis laporan QCDicetak dari printer di setiap stasiun
Hasil
Kami menyelesaikan pemasangan mesin di 2 stasiun di pabrik pada Februari 2016, dan dalam pengujian di lokasi, hasil ukur seam mendekati nilai mesin yang sudah ada di pabrik. Setelah perangkat lunak disesuaikan 4 kali atas permintaan pengguna pada tahun 2016, kami menyerahkan mesin beserta perangkat pendukungnya sesuai surat jalan bulan Februari 2017. Selanjutnya, fase 2 menyesuaikan perangkat lunak berdasarkan daftar masalah dari penggunaan nyata dan melakukan pengujian ulang pada tahun 2017.
Hasil yang terukur
- Stasiun ukur yang dipasang dan diserahkan
- 2stasiun
Latar belakang permasalahan
Tantangan dalam studi kasus ini adalah menyatukan pengukuran double seam dan pengukuran dimensi kaleng dalam satu mesin, serta menghasilkan laporan dari satu set data. Tim QA di pabrik kaleng logam harus melakukan kedua jenis pengukuran tersebut pada berbagai model kaleng dari 9 lini produksi. Pabrik sudah memiliki mesin pengukur seam, tetapi menginginkan nilai dari gauge digital masuk langsung ke komputer, bukan dicatat atau diketik secara manual.
Hasil ukur harus diterbitkan sebagai laporan sesuai formulir pengendalian kualitas yang digunakan pabrik. Tim QA juga membutuhkan halaman kalibrasi (Calibration, yaitu pemeriksaan alat ukur terhadap nilai standar) dan ingin menyimpan hasil ukur di database yang dapat diambil dan digunakan lebih lanjut oleh sistem ERP.
Apa itu sambungan ganda (Double Seam)?
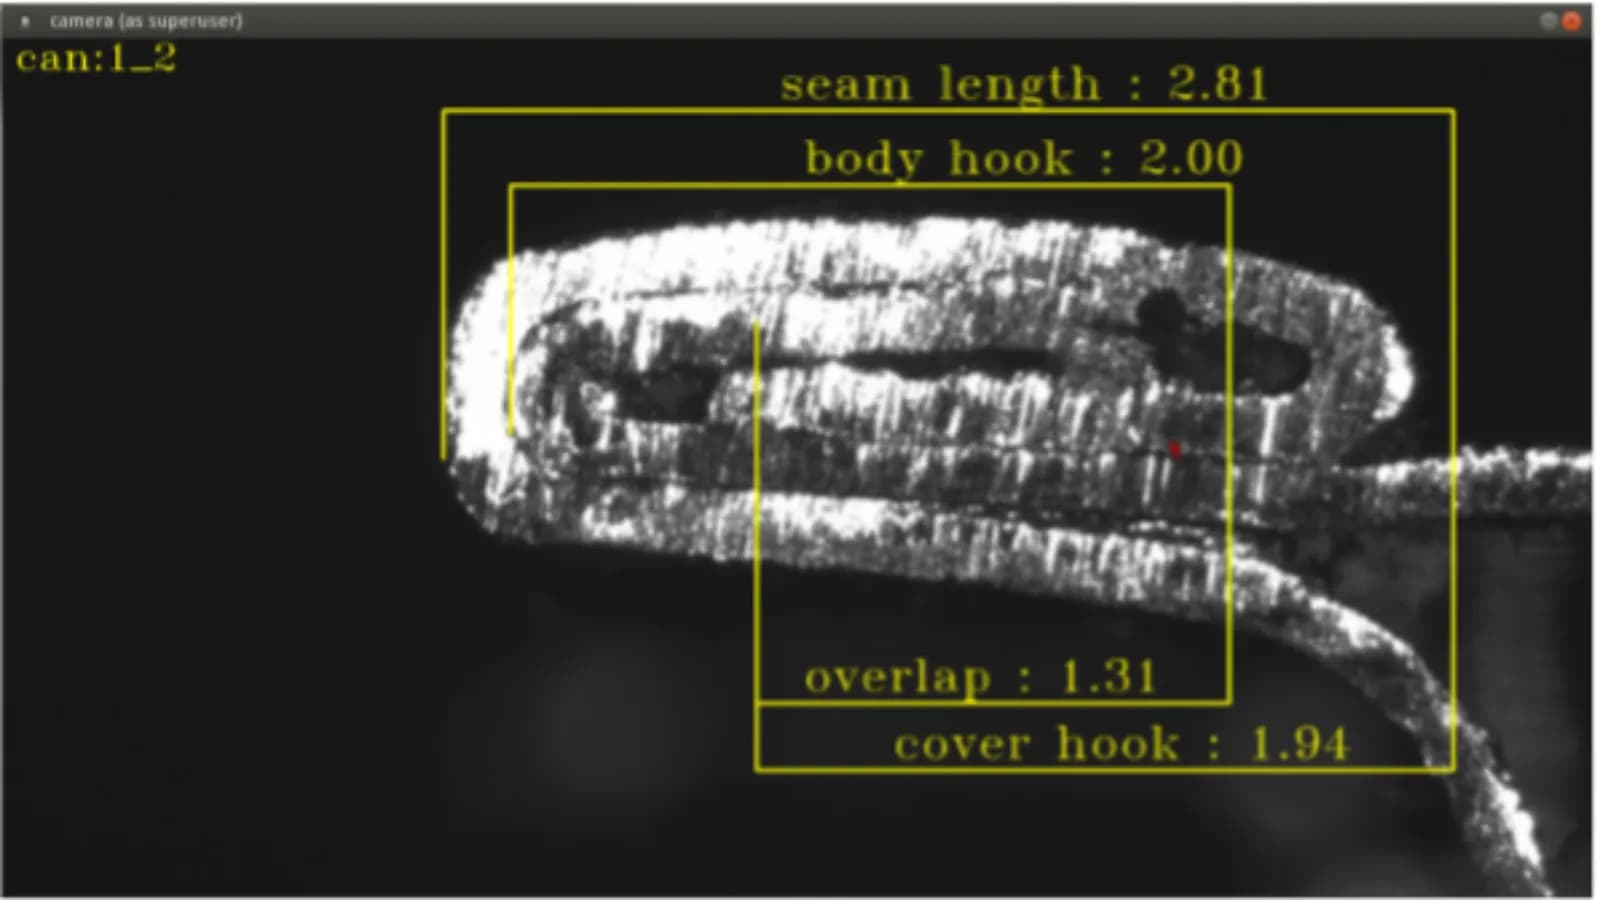
Double seam adalah lipatan yang mengunci tepi tutup ke tepi badan kaleng dan berfungsi menyegel kaleng. Pabrik memotong seam untuk melihat penampangnya guna mengukur panjang seam (Seam Length), tepi badan kaleng yang terlipat ke dalam (Body Hook), tepi tutup yang terlipat ke dalam (Cover Hook), dan jarak tumpang tindih kedua tepi tersebut (Overlap). Jika ada nilai yang di luar batas spesifikasi, kaleng mungkin tidak tersegel dengan rapat.
Persyaratan dan batasan
Mesin harus membaca nilai dari gauge digital dan mengukur seam dari gambar dalam stasiun yang sama, serta harus mendukung semua model kaleng di pabrik. Persyaratan utamanya adalah sebagai berikut.
- Membaca 4 nilai dari gauge digital (Digital Dial Gauge), yaitu tinggi kaleng (Can Height), kedalaman tepi tutup (Countersink Depth), ketebalan seam (Seam Thickness), dan lebar flensa kaleng (Flange Width)
- Mengukur 4 nilai double seam dari gambar penampang, yaitu Seam Length, Body Hook, Overlap, dan Cover Hook
- Mengatur batas atas dan batas bawah secara terpisah untuk setiap model kaleng, serta mendukung model kaleng dari seluruh 9 lini produksi
- Menghasilkan laporan yang mengacu pada contoh laporan pengendalian kualitas yang digunakan pabrik, serta menyediakan laporan hasil kalibrasi
- Membagi hak akses pengguna ke dalam 4 tingkat, yaitu Operator, QC Shift Head, QA Supervisor, dan Admin
- Menyimpan hasil ukur di database yang disiapkan agar dapat diambil dan digunakan oleh sistem ERP
Bagaimana mesin ini mengukur double seam dan dimensi kaleng
Mesin ini membaca nilai dimensi kaleng dari gauge digital saat petugas inspeksi menekan sakelar kaki (Foot Switch), dan mengukur seam dari gambar kamera yang memotret penampang seam. Kedua jenis hasil ukur masuk ke database yang sama. Sistem membandingkannya dengan batas spesifikasi model kaleng dan langsung memberi peringatan warna.
Kami memilih menyatukan kedua jenis pengukuran dalam satu mesin karena tim QA perlu menggunakan kedua hasil ukur tersebut dalam satu set laporan QC yang sama. Jika nilai dari gauge dan nilai dari gambar seam berada di tempat terpisah, penggabungan laporan dan penelusuran hasil ukur setiap model akan memakan banyak waktu. Untuk pengukuran dari gambar, sistem terlebih dahulu menggambar garis ukur, lalu petugas inspeksi menyesuaikan garis tersebut agar tepat pada tepi sebenarnya sebelum menyimpan.
- 1
Memilih model kaleng dan titik yang diperiksa
Petugas inspeksi memilih model kaleng yang batas spesifikasinya sudah diatur di halaman pengaturan model (Product Setting), lalu menentukan lini produksi dan kepala (head) yang diperiksa.
- 2
Mengukur dimensi kaleng dengan gauge digital
Petugas inspeksi mengukur tinggi kaleng, kedalaman tepi tutup, ketebalan seam, dan lebar flensa kaleng, lalu menekan sakelar kaki. Nilai dari gauge langsung masuk ke sistem tanpa perlu diketik secara manual.
- 3
Mengukur double seam dari gambar kamera
Petugas inspeksi meletakkan potongan seam di bawah kamera, lalu menekan Enter untuk mengambil gambar. Sistem menggambar garis ukur Seam Length, Body Hook, Overlap, dan Cover Hook. Petugas inspeksi menggeser garis agar tepat pada tepi sebenarnya, lalu menyimpan.
- 4
Peringatan langsung saat nilai di luar batas
Nilai di atas batas atas ditampilkan dengan warna kuning, dan nilai di bawah batas bawah ditampilkan dengan warna merah. Petugas inspeksi dapat melihatnya sejak saat pengukuran, tanpa perlu menunggu laporan.
- 5
Menerbitkan laporan dan menyimpan data
Sistem menyimpan hasil ukur di database dan menghasilkan 5 jenis laporan QC. Petugas inspeksi dapat melihat pratinjau sebelum mencetak, menambahkan catatan, lalu mencetak dari printer di setiap stasiun.
Petugas inspeksi mengalibrasi gauge dan kamera di halaman Calibration. Hak akses pengguna 4 tingkat menentukan siapa yang dapat mengakses halaman kalibrasi atau halaman pengaturan sistem. Mesin mendukung Remote Desktop (akses penggunaan mesin dari jarak jauh) agar kami dapat membantu memelihara sistem.
Hasil serah terima
Kami menyerahkan mesin pengukur 2 stasiun (DSSIS-01 dan DSSIS-02) beserta perangkat pendukungnya sesuai surat jalan bulan Februari 2017, termasuk perangkat lunak, instalasi, dan dokumentasi produk, sebagai berikut.
- Mesin pengukur DSSIS 2 stasiun, dengan setiap stasiun dilengkapi layar, keyboard dan mouse, sakelar kaki, serta printer
- 4 unit router
- Perangkat lunak pengukuran dan pembuatan 5 jenis laporan QC, yaitu Quality Control Data, Graph, Image, Product Specification, dan Calibration Report
- Instalasi dan kalibrasi di pabrik
- Dokumentasi produk yang mencakup panduan penggunaan dan daftar pemeriksaan pekerjaan
Tahapan pelaksanaan dalam 2 fase
Pekerjaan ini dibagi menjadi 2 fase pada periode 2015–2017. Fase pertama adalah pengembangan, instalasi, dan penyesuaian mesin sesuai permintaan pengguna. Fase 2 adalah penyesuaian perangkat lunak berdasarkan masalah yang ditemukan pengguna dalam penggunaan nyata. Urutan pekerjaannya adalah sebagai berikut.
- Tahun 2015: Mengumpulkan kebutuhan tim QA dan mengusulkan spesifikasi mesin
- Februari 2016: Menyelesaikan instalasi 2 stasiun di pabrik, melakukan kalibrasi dengan benda standar, dan membandingkan hasil ukur seam dengan mesin yang sudah ada di pabrik
- Tahun 2016: Menyesuaikan perangkat lunak 4 kali atas permintaan pengguna, misalnya format laporan dan pengaturan model kaleng
- Februari 2017: Menyerahkan mesin beserta perangkat pendukungnya sesuai surat jalan
- Tahun 2017, fase 2: Menyesuaikan perangkat lunak berdasarkan daftar masalah yang dikumpulkan pengguna, dan melakukan pengujian ulang
Apakah hasil ukur mesin ini sesuai dengan mesin yang sudah ada di pabrik?
Dalam pengujian di lokasi setelah instalasi pada Februari 2016, hasil ukur seam dari mesin ini mendekati nilai mesin pengukur seam yang sudah ada di pabrik, dan hasil kalibrasi gauge dengan benda standar (Gauge Block) mendekati nilai standar. Hasil ini merupakan hasil pengujian selama instalasi di lokasi.
Setelah instalasi, kami menyesuaikan perangkat lunak 4 kali atas permintaan pengguna pada tahun 2016, dan menyerahkan mesin 2 stasiun beserta perangkat pendukungnya sesuai surat jalan bulan Februari 2017. Fase 2 menguji ulang perangkat lunak pada tahun 2017 setelah perbaikan berdasarkan daftar masalah dari pengguna.
Mesin yang sama ini juga muncul dalam studi kasus mesin inspeksi seam kaleng DSIS di bawah program hibah pengembangan produk substitusi impor, sehingga kedua studi kasus menjelaskan pekerjaan yang sama dari sudut pandang berbeda.
Pelajaran yang kita dapatkan
Pekerjaan ini memberikan prinsip-prinsip berikut untuk pekerjaan mesin pengukur yang harus menghasilkan laporan kualitas.
- Sepakati dengan jelas semua formulir laporan sebelum pengembangan. Dalam pekerjaan ini, format laporan merupakan hal yang beberapa kali diminta untuk disesuaikan oleh pengguna. Memulai dari formulir yang benar-benar digunakan pabrik membantu mengurangi jumlah putaran perbaikan.
- Susun struktur data model produk secara lengkap sebelum menulis program. Dalam pekerjaan ini, halaman pengaturan model harus disesuaikan agar mendukung seluruh 9 lini, dan model yang sama yang dapat diproduksi di beberapa lini mengharuskan database dirancang ulang. Mengubah struktur data di kemudian hari berdampak pada seluruh sistem.
- Keandalan mesin pengukur juga bergantung pada kondisi di lokasi, bukan hanya pada perangkat lunak. Mesin harus dikalibrasi dengan benda standar dan dibandingkan dengan mesin yang sudah ada sebelum digunakan secara nyata. Dalam pekerjaan ini, lonjakan listrik terkadang membuat mesin macet, debu dan serpihan logam dapat menempel pada lensa, dan benda kerja yang bergerak saat pengambilan gambar menyebabkan penyimpangan hasil ukur.
Cara menerapkan pendekatan ini di pabrik Anda
Jika pabrik Anda rutin mengukur double seam atau dimensi kaleng serta memiliki banyak model dan lini produksi, Anda dapat menggunakan pendekatan yang sama dengan studi kasus ini, yaitu memasukkan nilai dari gauge dan gambar ke dalam satu database, membandingkannya dengan batas spesifikasi setiap model, lalu menerbitkan laporan sesuai formulir yang sudah ada. Bagian yang perlu disesuaikan adalah gauge, nilai yang perlu diukur, dan format laporan pabrik Anda.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Pembacaan nilai dari gauge | Pembacaan nilai gauge digital dengan sakelar kaki | Jika gauge Anda berbeda model atau mengukur nilai yang berbeda dari studi kasus ini, perlu diperiksa terlebih dahulu bagaimana gauge mengeluarkan nilainya |
| Pengukuran dari gambar | Pengambilan gambar penampang dan penyesuaian garis ukur di layar oleh petugas inspeksi | Jika benda kerja berbeda bentuk atau ukuran, kamera, pencahayaan, dan jig penempatan benda kerja perlu diuji ulang dengan benda kerja yang sebenarnya |
| Batas spesifikasi dan peringatan | Pengaturan batas spesifikasi per model dan peringatan warna | Jika model produk atau nilai batas spesifikasi di pabrik Anda berbeda dari studi kasus ini, daftar model dan nilai batas spesifikasi baru perlu disiapkan |
| Laporan dan database | Laporan QC dan database hasil ukur yang disiapkan agar dapat diambil dan digunakan oleh sistem ERP | Formulir laporan atau sistem penerima data yang berbeda dari kasus ini harus disepakati format barunya sebelum pengembangan. |
- Kirimkan contoh semua laporan pengendalian mutu yang sedang digunakan, termasuk kop laporan, logo, dan topik yang harus ditampilkan.
- Siapkan daftar model produk beserta batas spesifikasi setiap model, dan sepakati cara penamaan model yang dapat diproduksi di beberapa lini.
- Siapkan pasokan listrik yang stabil di titik pemasangan, atau pasang catu daya cadangan (UPS).
- Tentukan apakah mesin harus dapat digunakan tanpa koneksi internet, dan siapa yang bertanggung jawab atas pencadangan data.
- Rencanakan perawatan lensa kamera dan jig penempatan benda kerja, agar gambar seam tetap jelas dan benda kerja tidak bergeser saat pemotretan.
Baca selengkapnya
- Kasus mesin pemeriksa sambungan kaleng DSIS dalam program pendanaan pengembangan produk substitusi impor
- Studi kasus pengiriman nilai dari jangka sorong digital ke laporan QC otomatis
- Kasus prototipe pembaca nilai gauge Mitutoyo sebelum menjadi InGauge
- InGauge: konverter sinyal gauge Digimatic ke USB
- InQC: aplikasi SPC di Android untuk pekerjaan pengendalian mutu
- Layanan pengembangan sistem khusus
- Artikel SPC dan P-Chart untuk manajemen pabrik
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Nilai apa saja yang dapat diukur oleh sistem ini?
Sistem menerima 4 nilai dari gauge digital, yaitu tinggi kaleng, kedalaman tepi tutup, ketebalan seam, dan lebar flens kaleng, serta mengukur 4 nilai double seam lainnya dari gambar kamera, yaitu Seam Length, Body Hook, Overlap, dan Cover Hook.
Bagaimana sistem mengetahui bahwa nilai yang diukur berada di luar batas spesifikasi?
Administrator menetapkan batas atas dan batas bawah setiap model kaleng di halaman pengaturan model. Saat pengukuran, nilai yang melebihi batas atas langsung ditampilkan berwarna kuning, dan nilai di bawah batas bawah langsung ditampilkan berwarna merah.
Apakah sistem ini dapat digunakan untuk berbagai model kaleng dan beberapa lini produksi?
Ya. Dalam kasus ini, sistem mendukung model kaleng dari 9 lini produksi, dan model dapat ditambah, diubah, atau dihapus dari halaman pengaturan model. Cara penamaan model sebaiknya disepakati sejak awal, terutama untuk model yang sama yang dapat diproduksi di beberapa lini.
Bagaimana mengetahui bahwa hasil pengukuran mesin benar?
Dalam kasus ini, kami mengalibrasi gauge dengan benda standar (Gauge Block), dan setelah pemasangan kami membandingkan hasil pengukuran seam dengan mesin ukur yang sudah ada di pabrik; nilainya saling mendekati. Selama penggunaan, pemeriksa dapat mengalibrasi gauge dan kamera di halaman Calibration.
Jika membutuhkan sistem seperti ini, berapa harganya?
Sistem ini dikembangkan sesuai formulir laporan, gauge, dan model produk masing-masing pabrik, sehingga tidak memiliki harga standar. Hubungi kami untuk meminta penawaran harga. Penilaian kami didasarkan pada jumlah stasiun, nilai yang harus diukur, dan laporan yang diperlukan.


