ระบบส่งค่าเวอร์เนียร์ดิจิทัลเข้ารายงาน QC และคำนวณ Cpk อัตโนมัติ สำหรับผู้ผลิตชิ้นส่วนยานยนต์ในไทย
ลูกค้า: ผู้ผลิตชิ้นส่วนยานยนต์ (ในเครือญี่ปุ่น)
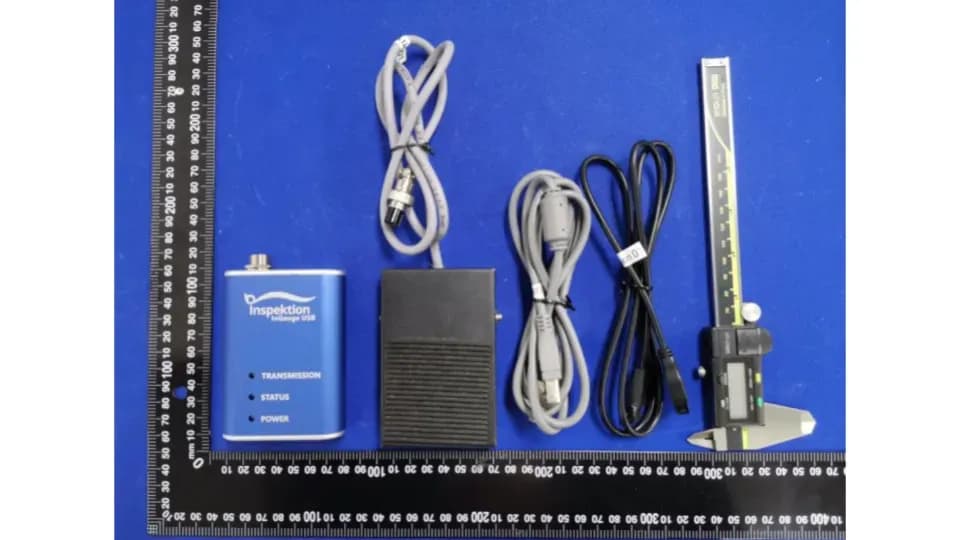
ระบบนี้คือเว็บแอปรายงานคุณภาพ (QC) ที่รับค่าจากเวอร์เนียร์ดิจิทัล Mitutoyo เข้ารายงานโดยตรง แล้ววาดกราฟควบคุม X̄-R และคำนวณ Cpk ให้เอง เวอร์เนียร์ส่งค่าเข้าระบบได้ 2 ทาง คือผ่านตัวแปลงสัญญาณ InGauge USB หรือผ่านตัวส่งสัญญาณไร้สาย U-WAVE เราพัฒนาระบบนี้ให้ผู้ผลิตชิ้นส่วนยานยนต์ในไทย และส่งมอบในเดือนมกราคม 2564
- อุตสาหกรรม
- ยานยนต์
- ปี
- 2563–2564
- ขอบเขตงาน
- เว็บแอปรายงานคุณภาพบนเซิร์ฟเวอร์ Siemens IPC ของโรงงาน 1 เครื่อง พร้อมหน้าผังภาพรวม (Quality Layout) แสดง 33 ไลน์ผลิต และหน้ารายงานของเครื่องที่เชื่อมเวอร์เนียร์ดิจิทัล Mitutoyo ผ่าน InGauge USB และ U-WAVE โดยเริ่มจากเครื่องในพื้นที่ผลิตหนึ่งของโรงงาน ส่งมอบ InGauge USB 10 ชุด แท็บเล็ต 10 เครื่อง เราเตอร์ไร้สาย 1 ตัว คู่มือการใช้งาน และเอกสารตรวจรับงาน โครงการเริ่มในปี 2563 และปิดในปี 2564
สรุปสั้น
- ระบบนี้คือเว็บแอปรายงาน QC ที่รับค่าจากเวอร์เนียร์ดิจิทัล Mitutoyo เข้ารายงานโดยตรง แทนการจดค่าลงกระดาษแล้วคำนวณเอง
- เวอร์เนียร์ส่งค่าเข้าระบบได้ 2 ทาง คือผ่านตัวแปลงสัญญาณ InGauge USB หรือผ่านตัวส่งสัญญาณไร้สาย U-WAVE
- ระบบวาดกราฟควบคุม X̄-R แยกกะและหมายเลขชิ้นงาน คำนวณ Cpk ของแต่ละจุดวัดเทียบเกณฑ์ 1.33 และคำนวณเส้นควบคุม (UCL/LCL) รายเดือนให้เอง
- ระบบติดตั้งบนเซิร์ฟเวอร์ Siemens IPC ของโรงงานและใช้งานในวง LAN ภายใน หน้าผังภาพรวมแสดง 33 ไลน์ผลิต โดยหน้ารายงานที่รับค่าจากเวอร์เนียร์เริ่มจากเครื่องในพื้นที่ผลิตหนึ่ง
- เราส่งมอบระบบพร้อม InGauge USB 10 ชุด คู่มือการใช้งาน และเอกสารตรวจรับงานในเดือนมกราคม 2564 แล้วปรับตามคำขอเปลี่ยนแปลงจนปิดโครงการในปี 2564
โจทย์หน้างาน
เจ้าหน้าที่ QC วัดชิ้นงานด้วยเวอร์เนียร์ดิจิทัล แต่ยังต้องจดค่าลงกระดาษ แล้วคำนวณ Cpk (ดัชนีความสามารถของกระบวนการ) และค่าทางสถิติอื่นเองก่อนออกรายงาน ลูกค้าต้องการให้ค่าที่วัดได้เข้ารายงานโดยตรง และให้ระบบคำนวณค่าเหล่านี้ให้
สิ่งที่เราทำ
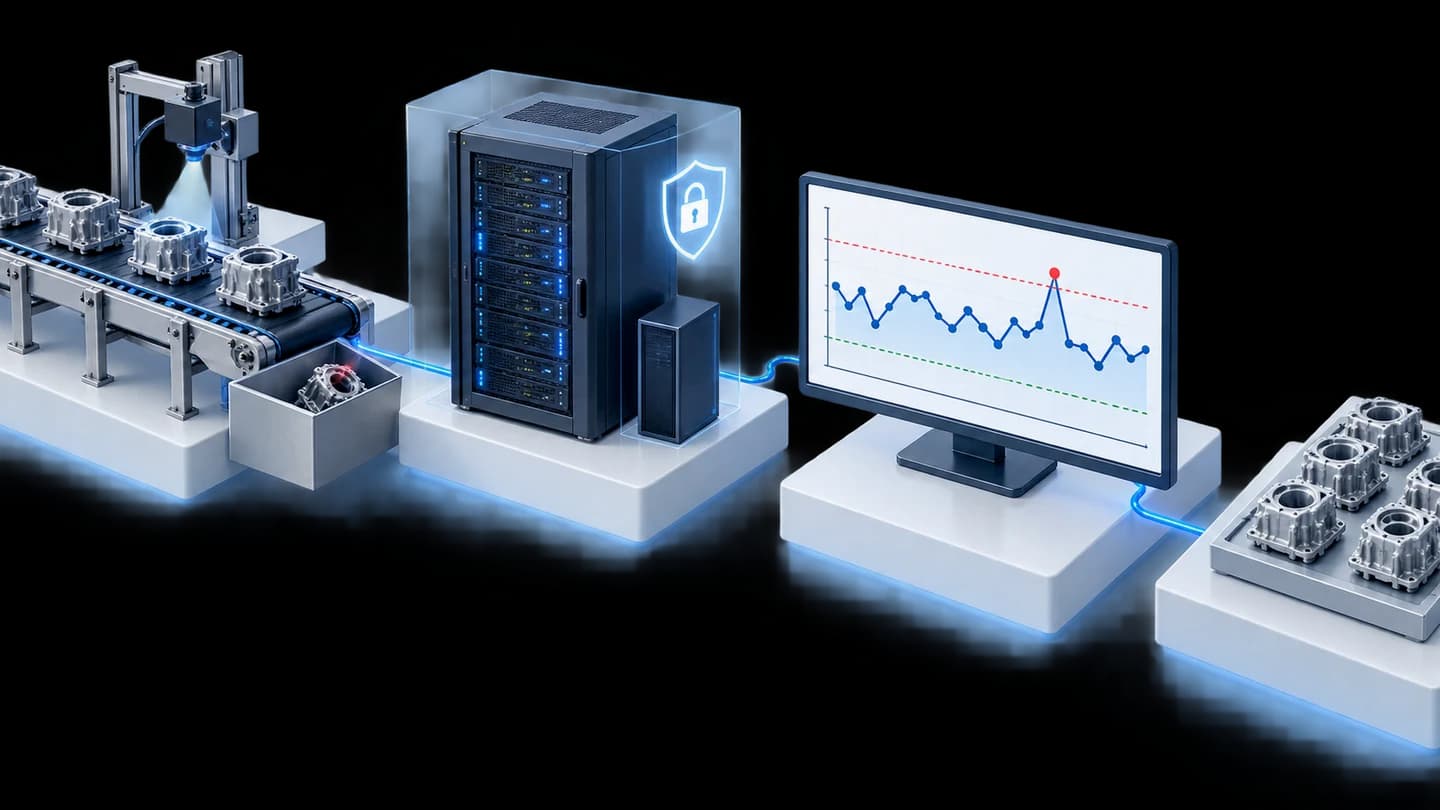
เราพัฒนาเว็บแอปรายงานคุณภาพบนเซิร์ฟเวอร์อุตสาหกรรม (IPC) Siemens ของโรงงาน ใช้งานผ่านเว็บเบราว์เซอร์ในวง LAN ภายในโดยไม่ต้องออกอินเทอร์เน็ต เวอร์เนียร์ส่งค่าเข้าหน้ารายงานของแต่ละเครื่องผ่าน InGauge USB หรือ U-WAVE แล้วระบบวาดกราฟควบคุม X̄-R คำนวณ Cpk ของแต่ละจุดวัดเทียบเกณฑ์ 1.33 และคำนวณเส้นควบคุม (UCL/LCL) รายเดือนให้
ผลลัพธ์
เราส่งมอบระบบพร้อมอุปกรณ์ คู่มือการใช้งาน และเอกสารตรวจรับงาน (Exit Criteria) ในเดือนมกราคม 2564 แล้วปรับเพิ่มตามคำขอเปลี่ยนแปลงของลูกค้า จนปิดโครงการเป็นงานที่เสร็จแล้วในปี 2564 เจ้าหน้าที่ QC ส่งค่าจากเวอร์เนียร์เข้ารายงานได้โดยตรง ไม่ต้องจดลงกระดาษ และไม่ต้องคำนวณ Cpk เอง
ที่มาของโจทย์
โจทย์ของเคสนี้คือการให้ค่าที่วัดจากเวอร์เนียร์ดิจิทัลเข้ารายงานคุณภาพโดยตรง และให้ระบบคำนวณค่าทางสถิติให้ เดิมเจ้าหน้าที่ QC วัดชิ้นงานด้วยเวอร์เนียร์ดิจิทัล แล้วจดค่าลงแบบฟอร์มกระดาษ จากนั้นจึงคำนวณ Cpk และค่าอื่นเองก่อนออกรายงาน
เมื่อตัวเลขต้องผ่านการจดและการคำนวณด้วยมือ ตัวเลขชุดเดียวกันจะผ่านมือคนหลายรอบ แต่ละรอบมีโอกาสอ่านผิดหรือคำนวณผิด ลูกค้าซึ่งเป็นผู้ผลิตชิ้นส่วนยานยนต์ในไทยจึงต้องการรายงานที่รับค่าจากเครื่องมือวัดและคำนวณให้เอง
Cpk คืออะไร
Cpk (ดัชนีความสามารถของกระบวนการ) บอกว่าค่าที่ผลิตได้อยู่ห่างจากขอบพิกัดบนและล่างแค่ไหน ค่ายิ่งสูง กระบวนการยิ่งมีระยะเหลือก่อนจะเกิดของเสีย ในเคสนี้ระบบคำนวณ Cpk ของแต่ละจุดวัด แล้วเทียบกับเกณฑ์ 1.33 ที่ลูกค้ากำหนด
ข้อกำหนดและข้อจำกัด
ระบบต้องทำงานกับเวอร์เนียร์ดิจิทัล Mitutoyo และเซิร์ฟเวอร์ของโรงงาน โดยไม่ออกอินเทอร์เน็ต ข้อกำหนดและข้อจำกัดหลักมีดังนี้
- ติดตั้งบนเซิร์ฟเวอร์อุตสาหกรรม (IPC) Siemens ของโรงงาน ระบบปฏิบัติการ Windows 10 และทำงานในวง LAN ภายในเท่านั้น
- รับค่าจากเวอร์เนียร์ดิจิทัล Mitutoyo ได้ทั้งแบบต่อสายผ่าน InGauge USB และแบบไร้สายผ่าน U-WAVE
- หัวรายงานต้องดึงหมายเลขชิ้นงาน (Part Number) วันที่ และค่าพิกัดบน-ล่าง (USL/LSL) ที่ตั้งไว้มาใส่ให้เอง
- ดูกราฟแยกกะกลางวัน กะกลางคืน หรือทั้งวัน และแยกตามหมายเลขชิ้นงานได้
- คำนวณ Cpk ของแต่ละจุดวัดเทียบเกณฑ์ 1.33 และคำนวณเส้นควบคุม (UCL/LCL) จากข้อมูลทั้งเดือนเพื่อใช้ในเดือนถัดไป
- จุดที่เกินพิกัด (NG) ต้องบันทึกรายละเอียดปัญหาได้ และผู้ดูแลต้องกำหนดผู้ใช้และสิทธิ์ดาวน์โหลดรายงานได้
- การส่งอีเมลจากระบบต้องรอฝ่ายไอทีของโรงงานเปิดใช้เซิร์ฟเวอร์อีเมล (SMTP) ภายในให้ก่อน
ค่าจากเวอร์เนียร์เข้ารายงานได้อย่างไร
ค่าจากเวอร์เนียร์เข้ารายงานผ่านตัวรับส่งสัญญาณที่ต่อกับเวอร์เนียร์ แล้วไปลงช่องของหน้ารายงานในเว็บแอปโดยตรง เจ้าหน้าที่ QC ยังวัดชิ้นงานตามขั้นตอนเดิม แต่ไม่ต้องพิมพ์หรือจดค่าเอง เวอร์เนียร์ส่งค่าได้ 2 ทาง คือผ่านตัวแปลงสัญญาณ InGauge USB แบบต่อสาย หรือผ่านตัวส่งสัญญาณไร้สาย U-WAVE ของ Mitutoyo
ข้อกำหนดของงานคือเว็บแอปบนเซิร์ฟเวอร์ของโรงงานที่ทำงานแบบออฟไลน์ในวง LAN ภายใน เครื่องที่อยู่ในวง LAN เดียวกันจึงเปิดหน้ารายงานผ่านเว็บเบราว์เซอร์ได้ ขั้นตอนการทำงานของระบบมีดังนี้
- 1
วัดชิ้นงานแล้วส่งค่าเข้าระบบ
เจ้าหน้าที่ QC วัดชิ้นงานด้วยเวอร์เนียร์ดิจิทัล Mitutoyo แล้วส่งค่าเข้าระบบผ่านตัวแปลงสัญญาณ InGauge USB หรือกดปุ่มบนตัวส่งสัญญาณไร้สาย U-WAVE ที่ติดอยู่กับเวอร์เนียร์
- 2
เลือกเครื่องจากหน้าผังภาพรวม
หน้าผังภาพรวม (Quality Layout) แสดงผังไลน์ผลิต และกรองให้แสดงเฉพาะไลน์ที่ต้องการได้ ผู้ใช้กดที่เครื่องที่มีหน้ารายงานเพื่อเปิดรายงานของเครื่องนั้น
- 3
ค่าเรียงลงตารางรายงานอัตโนมัติ
ค่าที่วัดได้เรียงลงตารางตามลำดับจุดวัด ระบบรวมผลและหาค่าเฉลี่ยของแต่ละชุดให้ทันที พร้อมใส่หมายเลขชิ้นงาน วันที่ และค่า USL/LSL ในหัวรายงาน
- 4
วาดกราฟควบคุมและคำนวณ Cpk
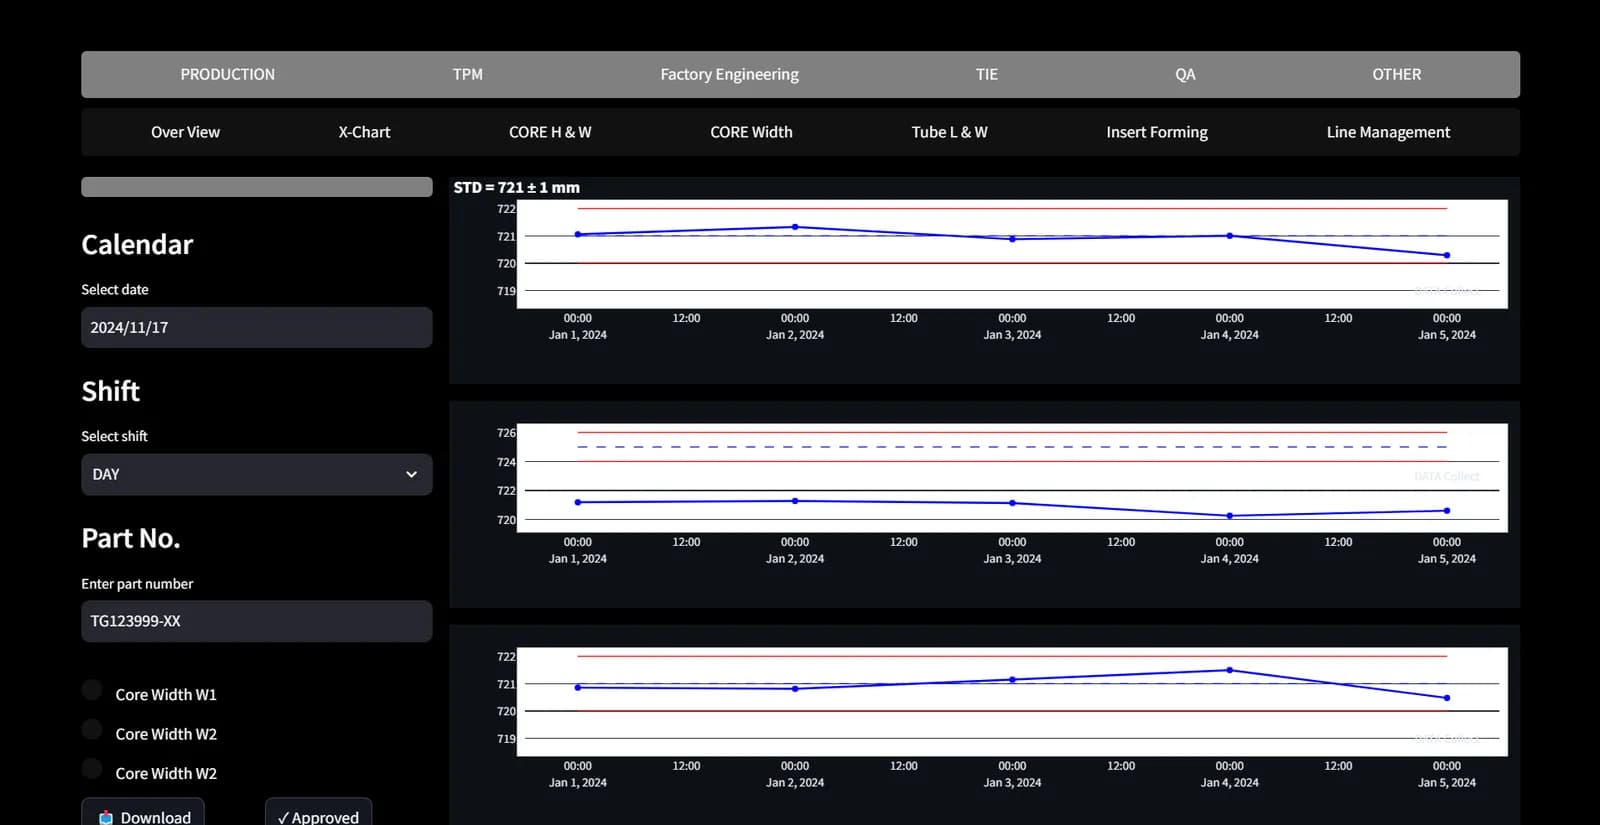
ระบบวาดกราฟควบคุม X̄-R (ค่าเฉลี่ยและพิสัย) แยกตามกะและหมายเลขชิ้นงาน คำนวณ Cpk ของแต่ละจุดวัด แล้วแสดงสถานะเทียบเกณฑ์ 1.33
- 5
บันทึกปัญหาและจัดการสิทธิ์
จุดที่เกินพิกัด (NG) บันทึกรายละเอียดปัญหาได้ ผู้ดูแลใช้หน้า Line Management จัดการผู้ใช้และอนุมัติสิทธิ์ดาวน์โหลดรายงาน
สิ่งที่ส่งมอบ
เราส่งมอบเว็บแอปรายงาน QC พร้อม InGauge USB 10 ชุด แท็บเล็ต 10 เครื่อง และเราเตอร์ไร้สาย 1 ตัว ให้ผู้ผลิตชิ้นส่วนยานยนต์ในไทยในเดือนมกราคม 2564 รายการที่ส่งมอบมีดังนี้
- เว็บแอปรายงานคุณภาพ ติดตั้งบนเซิร์ฟเวอร์ Siemens IPC ของโรงงาน 1 เครื่อง
- หน้าผังภาพรวม (Quality Layout) แสดง 33 ไลน์ผลิต และหน้ารายงานของเครื่องที่เชื่อมเวอร์เนียร์ โดยเริ่มจากเครื่องในพื้นที่ผลิตหนึ่งของโรงงาน
- หน้ารายงานที่มีตารางค่าวัด กราฟควบคุม X̄-R สถานะ Cpk เส้นควบคุมรายเดือน และการบันทึกปัญหาของจุด NG
- หน้า Line Management สำหรับจัดการผู้ใช้และสิทธิ์ดาวน์โหลดรายงาน
- อุปกรณ์: InGauge USB 10 ชุด แท็บเล็ต 10 เครื่อง และเราเตอร์ไร้สาย 1 ตัว
- คู่มือการใช้งาน และเอกสารตรวจรับงาน (Exit Criteria)
หลังส่งมอบ ระบบถูกปรับเพิ่มอะไรบ้าง
หลังส่งมอบ เราปรับระบบตามคำขอเปลี่ยนแปลง (Change Requirement) ของลูกค้าหลายรอบในปี 2564 เรื่องหลักคือเวลาแบ่งกะ การแยกชิ้นงานเสียจริงออกจากกราฟ และการจัดการผู้ใช้กับสิทธิ์ดาวน์โหลดรายงาน นอกจากนี้ เราย้ายโค้ดบางส่วนจาก PHP ที่ไม่ใช้เฟรมเวิร์กไปใช้ Laravel ลำดับงานมีดังนี้
- ปี 2563: เริ่มโครงการ พัฒนาเว็บแอปและหน้ารายงาน
- มกราคม 2564: ส่งมอบระบบ อุปกรณ์ คู่มือการใช้งาน และเอกสารตรวจรับงาน
- ปี 2564: ปรับเวลาแบ่งกะ เพิ่มช่องติ๊กแยกชิ้นงานเสียจริงไม่ให้นำมาพล็อตกราฟ เพิ่มการจัดการผู้ใช้และผู้ดูแลระดับรอง (Sub Admin) และการขอสิทธิ์ดาวน์โหลดรายงาน
- ปี 2564: ปิดโครงการเป็นงานที่เสร็จแล้ว
ผลที่ยืนยันได้จากการส่งมอบและปิดโครงการ
ผลที่ยืนยันได้คือ เราส่งมอบระบบพร้อมเอกสารตรวจรับงานในเดือนมกราคม 2564 และปิดโครงการเป็นงานที่เสร็จแล้วในปี 2564 หลังส่งมอบ เจ้าหน้าที่ QC ส่งค่าจากเวอร์เนียร์เข้ารายงานได้โดยตรง และระบบคำนวณ Cpk ให้ โดยไม่ต้องจดลงกระดาษ
เคสนี้ไม่มีตัวเลขวัดผลทางธุรกิจ เราจึงรายงานเฉพาะผลที่มีเอกสารยืนยัน
สิ่งที่เราเรียนรู้
หลักการสำคัญจากงานนี้คือรับค่าที่ต้นทาง แยกค่าพิกัดออกจากเส้นควบคุม และตกลงงานที่พึ่งระบบไอทีของโรงงานตั้งแต่ต้น รายละเอียดของแต่ละข้อมีดังนี้
- รับค่าที่ต้นทาง แล้วให้ทุกการคำนวณใช้ค่าชุดเดียวกัน เมื่อเครื่องมือวัดส่งค่าเข้ารายงานโดยตรง ตาราง กราฟ และ Cpk มาจากตัวเลขชุดเดียวกัน ไม่ต้องคัดลอกต่อกันหลายรอบ
- แยกค่าพิกัดออกจากเส้นควบคุม ค่า USL/LSL เป็นสเปกที่ตั้งไว้ต่อหมายเลขชิ้นงาน ส่วน UCL/LCL คำนวณจากข้อมูลจริงของเดือนก่อน ระบบต้องแสดงสองค่านี้แยกกัน และต้องตกลงให้ชัดว่าข้อมูลใดเข้ากราฟ เช่น ขอบเวลาของกะ และชิ้นงานเสียจริงที่ไม่ควรนำมาพล็อต
- ฟังก์ชันที่พึ่งระบบไอทีของโรงงานต้องตกลงกับฝ่ายไอทีตั้งแต่ต้น ในงานนี้การส่งอีเมลจากระบบต้องรอฝ่ายไอทีเปิดใช้ SMTP ภายใน
นำแนวทางนี้ไปใช้กับโรงงานของคุณได้อย่างไร
ถ้าโรงงานของคุณใช้เครื่องมือวัดดิจิทัลอยู่แล้วแต่ยังจดค่าลงกระดาษ คุณใช้แนวทางเดียวกับเคสนี้ได้ คือส่งค่าจากเครื่องมือวัดเข้ารายงานโดยตรง แล้วให้ระบบคำนวณกราฟควบคุมและ Cpk ส่วนที่ต้องปรับคือแบบฟอร์มรายงาน จุดวัด และวิธีต่อเครื่องมือวัดตามรุ่นที่คุณใช้
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของระบบ | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| การรับค่าจากเครื่องมือวัด | ตัวแปลงสัญญาณ InGauge USB หรือตัวส่งสัญญาณไร้สาย U-WAVE | เครื่องมือวัดของคุณเป็นรุ่นหรือยี่ห้ออื่น ต้องตรวจก่อนว่ามีพอร์ตส่งข้อมูล (Digimatic/SPC) หรือไม่ |
| หน้ารายงาน | ตารางค่าวัดตามจุดวัด ผลรวม และค่าเฉลี่ย | แบบฟอร์ม จำนวนจุดวัด หรือค่า USL/LSL ของคุณต่างจากเคสนี้ ต้องออกแบบหน้ารายงานตามแบบฟอร์มจริง |
| กราฟควบคุมและ Cpk | กราฟ X̄-R สถานะ Cpk และเส้นควบคุมรายเดือน | โรงงานของคุณใช้เกณฑ์ Cpk เวลาแบ่งกะ หรือวิธีคำนวณเส้นควบคุมต่างออกไป ต้องตกลงสูตรก่อนเริ่มพัฒนา |
| ผู้ใช้และสิทธิ์ | การจัดการผู้ใช้และการอนุมัติสิทธิ์ดาวน์โหลดรายงาน | ลำดับการอนุมัติในโรงงานของคุณต่างออกไป ต้องกำหนดบทบาทผู้ดูแลใหม่ |
| การติดตั้ง | เว็บแอปบนเซิร์ฟเวอร์ในโรงงาน ใช้งานในวง LAN | ต้องการส่งอีเมลจากระบบ ต้องให้ฝ่ายไอทีเปิดใช้ SMTP ภายในก่อน |
- เลือกแบบฟอร์มที่ใช้บ่อยและมีจุดวัดชัดเจนมาทำก่อน เมื่อสูตรและหน้ารายงานลงตัวแล้ว ค่อยขยายไปยังเครื่องและไลน์อื่น
- กำหนดผู้ดูแลระบบและลำดับการอนุมัติสิทธิ์ผู้ใช้ตั้งแต่ต้น
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
เวอร์เนียร์ส่งค่าเข้าระบบได้อย่างไร
ในเคสนี้มี 2 ทาง คือต่อเวอร์เนียร์ดิจิทัล Mitutoyo เข้าตัวแปลงสัญญาณ InGauge USB หรือใช้ตัวส่งสัญญาณไร้สาย U-WAVE ที่ติดกับเวอร์เนียร์ เมื่อวัดเสร็จ ค่าจะเข้าช่องของรายงานในเว็บแอปโดยไม่ต้องพิมพ์เอง
ระบบคำนวณอะไรให้บ้าง
ระบบรวมผลและหาค่าเฉลี่ยของแต่ละชุด วาดกราฟควบคุม X̄-R แยกกะและหมายเลขชิ้นงาน คำนวณ Cpk ของแต่ละจุดวัดแล้วแสดงสถานะเทียบเกณฑ์ 1.33 และคำนวณเส้นควบคุม (UCL/LCL) จากข้อมูลทั้งเดือนเพื่อใช้ในเดือนถัดไป
ต้องเชื่อมต่ออินเทอร์เน็ตหรือไม่
ไม่ต้อง ระบบในเคสนี้ติดตั้งบนเซิร์ฟเวอร์ IPC ของโรงงานและทำงานในวง LAN ภายใน เครื่องที่อยู่ในวง LAN เดียวกันเปิดหน้ารายงานผ่านเว็บเบราว์เซอร์ได้
ใช้กับเครื่องมือวัดชนิดอื่นนอกจากเวอร์เนียร์ได้ไหม
InGauge รองรับเครื่องมือวัดดิจิทัลที่มีพอร์ต Digimatic/SPC ส่วนหน้ารายงานในเว็บแอปต้องออกแบบตามแบบฟอร์มและจุดวัดของแต่ละงาน ต้องดูรุ่นเครื่องมือวัดและแบบฟอร์มรายงานจริงก่อนจึงจะยืนยันได้
ราคาและระยะเวลาพัฒนาเท่าไร
ตัวแปลงสัญญาณ InGauge มีราคาที่หน้าสินค้า ส่วนเว็บแอปรายงานคุณภาพเป็นงานพัฒนาเฉพาะโรงงาน ราคาและระยะเวลาขึ้นกับจำนวนแบบฟอร์มรายงาน สูตรคำนวณ และจำนวนเครื่อง ติดต่อเราเพื่อขอใบเสนอราคา