





Sistem pelacakan produksi dan pemantauan rasio operasi untuk 9 barisan untuk produsen komponen otomotif di Thailand
Pelanggan: Pengeluar komponen otomotif (konglomerat Jepang)
Overall Monitoring adalah aplikasi web pemantauan produksi yang menggabungkan jumlah produksi dari 9 lini ke server internal pabrik. Aplikasi menampilkan realisasi dibanding target per jam, rasio operasi (Operation Ratio), dan penyebab waktu yang hilang, dengan tampilan per shift, hari, bulan, dan tahun. Kami mengembangkan sistem ini untuk produsen komponen otomotif di Thailand pada B.E. 2563–2564. Pada 2565, pelanggan kembali memesan perluasan sistem yang sama ke 11 lini produksi tambahan.
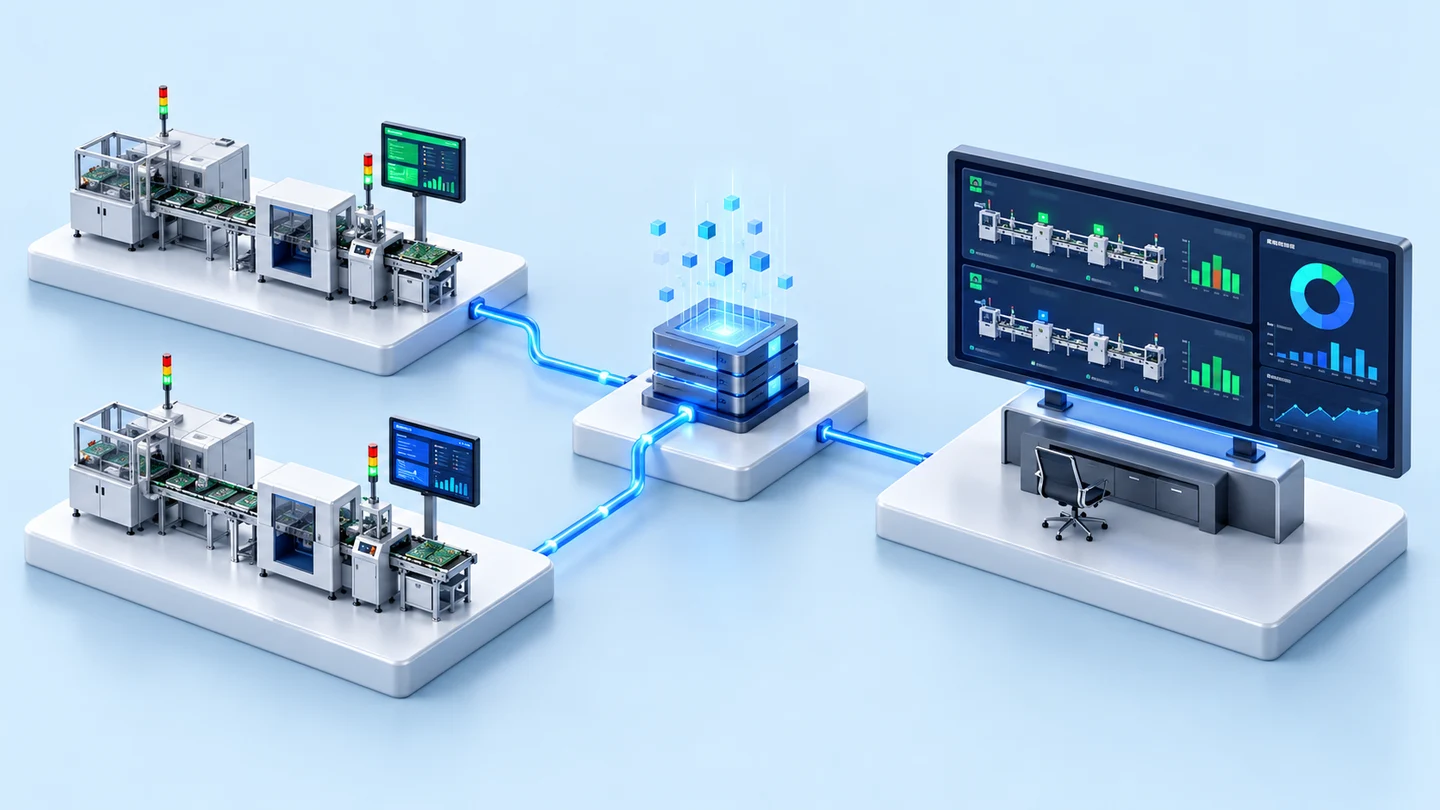
- PLC di setiap lini produksi9 lini
- Data SharePerangkat di setiap lini
- Siemens SIMATIC IPC627EServer web IIS di dalam pabrik
- Aplikasi web Overall MonitoringStatus produksi + OR Board
- Analisis Operation Ratio dan LossPer shift, harian, bulanan, tahunan
- Industri
- Otomotif
- Tahun
- 2020–2021
- lingkup pekerjaan
- Pekerjaan tahun 2020: Data Views (layar penampil data lini) pada layar besar dan Data Views online 2 lini di server sewaan yang kami sediakan · Pekerjaan tahun 2020–2021: aplikasi web Overall Monitoring pada komputer industri Siemens SIMATIC IPC627E (Windows 10) di dalam pabrik, terhubung dengan data dari Data Share pada 9 lini produksi, beserta halaman ringkasan, status produksi, pencatatan masalah, analisis Operation Ratio dan Loss, pengaturan shift kerja, dan OR Board per lini · Pengaturan Data Share dengan PLC, perangkat keras server, dan jaringan LAN dikerjakan sendiri oleh tim pelanggan
Ringkasan
- Overall Monitoring adalah aplikasi web yang menerima output produksi dari sistem Data Share pada 9 lini produksi dan menggabungkannya di server di dalam pabrik yang tidak terhubung ke internet.
- Halaman status produksi menampilkan output aktual dibandingkan target per jam, terpisah untuk shift siang dan shift malam. Kolom hasil berwarna hijau saat mencapai target dan merah saat di bawah target.
- Bagian produksi mencatat masalah beserta rentang waktu dan kategori Loss, lalu dapat melihat tingkat operasi (Operation Ratio) dan penyebab waktu terbuang secara harian, bulanan, dan tahunan melalui grafik lingkaran dan Pareto Chart (grafik yang mengurutkan penyebab dari terbanyak ke tersedikit).
- Hasil pengujian saat penutupan pekerjaan: perangkat di seluruh 9 lini produksi dapat membuka web dari server pusat, dan halaman Loss serta Operation Ratio dapat melakukan perhitungan di lini percontohan.
- Kami melakukan serah terima sistem pada tahun 2021, dan pada tahun 2022 pelanggan mengontrak perluasan sistem yang sama ke lini produksi tambahan, sebanyak 11 lini produksi lagi.
Permasalahan di lapangan
Output produksi setiap lini berada pada mesin dan PLC (perangkat pengendali mesin) lini tersebut. Bagian produksi ingin melihat output aktual dibandingkan target dan tingkat operasi semua lini dari satu tempat, terpisah antara shift siang dan shift malam, serta ingin mencatat penyebab lini kehilangan waktu. Sistem harus berjalan di jaringan internal pabrik yang tidak terhubung ke internet (Offline).
Apa yang kami lakukan
Kami mengembangkan aplikasi web Overall Monitoring yang dipasang pada komputer industri Siemens SIMATIC IPC627E di dalam pabrik. Program menerima output produksi dari sistem Data Share (sistem penerima data produksi yang diatur oleh tim pelanggan) pada seluruh 9 lini, lalu menampilkan output dibandingkan target per jam, halaman pencatatan masalah menurut kategori waktu terbuang (Loss), serta grafik analisis Operation Ratio dan Loss yang dapat diekspor ke PDF dan Excel.
Hasil
Hasil pengujian saat penutupan pekerjaan mengonfirmasi bahwa perangkat di seluruh 9 lini produksi dapat membuka web dari server pusat, dan halaman Loss serta Operation Ratio dapat melakukan perhitungan di lini percontohan. Selanjutnya, kami menyesuaikan perhitungan real-time sesuai dokumen permintaan perubahan, lalu melakukan serah terima sesuai kebutuhan dan mendampingi agar sistem dapat digunakan secara normal pada tahun 2021. Pada tahun 2022, pelanggan mengontrak perluasan sistem ke lini produksi tambahan, sebanyak 11 lini produksi lagi.
Hasil yang terukur
- Lini produksi yang datanya terhubung ke sistem
- 9
Latar belakang permasalahan
Tantangan kasus ini adalah melihat output produksi aktual dibandingkan target dan tingkat operasi semua lini dari satu halaman web. Output produksi setiap lini berada pada mesin dan PLC lini tersebut. Bagian produksi ingin melihat hasil terpisah untuk shift siang dan shift malam, serta ingin mencatat masalah yang membuat lini kehilangan waktu, untuk melihat penyebab waktu terbuang yang paling sering.
Pekerjaan dengan pelanggan ini dimulai pada tahun 2020 dengan Data Views (layar penampil data lini) pada layar besar dan Data Views online 2 lini di server sewaan yang kami sediakan. Tahap berikutnya adalah sistem yang menggabungkan semua lini di server di dalam pabrik, yang merupakan pekerjaan utama kasus ini.
Apa itu Operation Ratio (OR)?
Operation Ratio atau tingkat operasi adalah output produksi aktual dibandingkan dengan output yang seharusnya dicapai jika lini berjalan penuh waktu sesuai siklus standar. Dalam sistem ini, nilainya dihitung secara kumulatif jam demi jam sepanjang shift. Jika nilainya di bawah target, pengguna dapat menelusuri lebih lanjut dari daftar yang telah dicatat, masalah apa yang menghabiskan waktu tersebut.
Persyaratan dan batasan
Sistem harus menerima data dari sistem yang sudah ada di pabrik dan hanya beroperasi di jaringan internal. Persyaratan dan batasan utamanya adalah sebagai berikut.
- Menerima output produksi dari Data Share pada perangkat di seluruh 9 lini ke server di dalam pabrik secara Offline (tidak terhubung ke internet)
- Tim pelanggan mengatur Data Share dengan PLC, menyediakan perangkat keras server, dan menata jaringan LAN sendiri, sedangkan kami mengembangkan program penerima data dan halaman web
- Menampilkan output aktual dibandingkan target per jam, terpisah untuk shift siang dan shift malam
- Pengguna dapat mengatur sendiri periode kerja, waktu istirahat, Takt Time (waktu yang seharusnya digunakan untuk memproduksi satu unit sesuai kebutuhan), dan target OR menurut rentang tanggal, dan waktu istirahat tidak dihitung sebagai waktu terbuang
- Pencatatan masalah beserta rentang waktu dan kategori Loss A, Loss B, atau Loss C
- Peninjauan data historis harian, bulanan, dan tahunan, serta ekspor ke PDF atau Excel
Bagaimana sistem ini menggabungkan output produksi dari banyak lini
Sistem ini menggabungkan output produksi dengan menerima nilai dari Data Share yang sudah ada pada perangkat di setiap lini, sehingga pekerjaan kami tidak perlu terhubung langsung ke PLC. Tim pelanggan mengatur Data Share agar menerima sinyal output produksi dari PLC, sedangkan program kami mengambil nilai dari perangkat di setiap lini untuk disimpan di server pusat, lalu menghitung output dibandingkan target dan tingkat operasi.
Pembagian kerja seperti ini membuat cakupan setiap pihak menjadi jelas. Sisi mesin dan jaringan berada pada tim pelanggan, sedangkan sisi program dan rumus perhitungan berada pada kami. Dokumen kebutuhan menetapkan bahwa sistem berada di server internal secara Offline, sehingga data produksi tetap berada di jaringan pabrik, berbeda dengan pekerjaan Data Views online tahap awal yang menggunakan server sewaan.
- 1
Menerima output produksi dari Data Share
Program di server pusat mengambil output produksi dari perangkat di seluruh 9 lini melalui jaringan internal pabrik.
- 2
Perhitungan menurut shift dan target
Sistem menggunakan periode kerja, waktu istirahat, Takt Time, dan target OR yang ditetapkan pengguna untuk menghitung output yang seharusnya dicapai dan Operation Ratio kumulatif jam demi jam sepanjang shift.
- 3
Menampilkan output dibandingkan target
Halaman status produksi menampilkan output aktual dibandingkan target per jam. Kolom hasil (Judge) berwarna hijau saat output aktual mencapai target dan merah saat di bawah target.
- 4
Pencatatan dan analisis waktu terbuang
Pengguna mencatat masalah, rentang waktu, dan kategori Loss. Sistem menghitung durasi dan proporsi waktu terbuang terhadap waktu kerja shift, lalu menampilkannya dalam grafik lingkaran dan Pareto Chart.
Hasil serah terima
Kami menyerahkan aplikasi web Overall Monitoring yang dipasang pada komputer industri Siemens SIMATIC IPC627E (Windows 10) yang berfungsi sebagai server web IIS (sistem server web Windows) di dalam pabrik. Perangkat di seluruh 9 lini produksi membukanya melalui peramban web di jaringan internal.
- Halaman ringkasan: status produksi semua lini dalam satu halaman
- Halaman status produksi per lini: Takt Time, waktu siklus aktual, output kumulatif dibandingkan target, dan tabel output per jam dengan kolom hasil berwarna hijau dan merah
- Halaman pencatatan masalah: masalah, rentang waktu, dan kategori Loss A, Loss B, Loss C, beserta durasi dan proporsi waktu terbuang yang dihitung oleh sistem
- Halaman analisis Operation Ratio dan Loss: grafik batang, grafik lingkaran, dan Pareto Chart, dengan pilihan tampilan harian, bulanan, tahunan, serta shift siang, shift malam, atau gabungan kedua shift
- Halaman pengaturan shift kerja: periode kerja, waktu istirahat, Takt Time, dan target OR menurut rentang tanggal
- OR Board (layar ringkasan tingkat operasi) setiap lini, dapat dibuka dari halaman Operation Ratio lini tersebut
- Ekspor laporan ke PDF dan Excel
Bagaimana sistem ini diperluas dari lini percontohan ke lini lain
Kami memperluas sistem secara bertahap, dengan menguji perhitungan Loss dan Operation Ratio di lini percontohan. Cara ini memungkinkan rumus diperiksa dengan data nyata sebelum digunakan pada lini lain. Urutan pekerjaannya adalah sebagai berikut.
- Tahun 2020: Data Views menampilkan data lini pada layar besar, dan Data Views online 2 lini di server sewaan yang kami sediakan
- Tahun 2020–2021: Pengembangan Overall Monitoring di server di dalam pabrik, pengujian perhitungan Loss dan Operation Ratio di lini percontohan, dan pengujian pembukaan web dari perangkat di seluruh 9 lini
- Tahun 2021: Pelanggan menguji penggunaan nyata; kami menyesuaikan perhitungan real-time dan tampilan sesuai dokumen permintaan perubahan, lalu melakukan serah terima dan mendampingi agar sistem dapat digunakan secara normal
- Tahun 2022: Pelanggan mengontrak perluasan sistem yang sama ke lini produksi tambahan, sebanyak 11 lini produksi lagi
Hasil yang dapat dikonfirmasi dari pengujian penutupan pekerjaan
Dalam pengujian penutupan pekerjaan, perangkat di seluruh 9 lini produksi dapat membuka web Overall Monitoring dari server pusat, termasuk setelah IIS di-restart. Halaman Loss dan Operation Ratio dapat melakukan perhitungan di lini percontohan, dan OR Board dapat menampilkan hasil. Kasus ini tidak memiliki angka pengukuran bisnis, sehingga kami hanya melaporkan hasil yang didukung dokumen.
Setelah pelanggan menguji penggunaan nyata, kami menyesuaikan perhitungan real-time dan tampilan sesuai dokumen permintaan perubahan, dan setiap item lolos pemeriksaan tim kami. Kami melakukan serah terima sesuai kebutuhan dan mendampingi agar sistem dapat digunakan secara normal pada tahun 2021. Kemudian pada tahun 2022, produsen komponen otomotif ini mengontrak kami untuk memperluas sistem yang sama ke lini produksi tambahan, sebanyak 11 lini produksi lagi.
Pelajaran yang kita dapatkan
Pelajaran utama dari pekerjaan ini adalah menyepakati rumus dan kriteria penerimaan sebelum pengembangan, menguji dengan data pertengahan shift, dan menetapkan penanggung jawab data sumber untuk setiap lini.
- Sepakati rumus perhitungan dan kriteria penerimaan dengan jelas sebelum pengembangan dimulai. Dalam pekerjaan ini, kebutuhan berubah di tengah jalan, dan cakupan pengujian serta penerimaan tidak disepakati sejak awal, sehingga pekerjaan harus disesuaikan berdasarkan dokumen permintaan perubahan setelah pelanggan melakukan pengujian.
- Set pengujian harus mencakup data pertengahan shift, bukan hanya data akhir shift. Set pengujian awal pada pekerjaan ini hanya mencakup kasus akhir shift untuk sehari penuh, sehingga perhitungan real-time di pertengahan shift harus disesuaikan setelah pelanggan menggunakannya secara nyata.
- Sistem yang menggabungkan data dari banyak lini harus menetapkan penanggung jawab di sisi sumber dengan jelas dan memeriksa bahwa data semua lini masuk lengkap. Dalam pekerjaan ini, output produksi beberapa lini masuk ke sistem secara tidak kontinu dari waktu ke waktu. Pembagian tugas yang jelas membantu mengetahui apakah yang perlu diperiksa adalah sisi Data Share atau sisi program.
Cara menerapkan pendekatan ini di pabrik Anda
Jika pabrik Anda memiliki banyak lini produksi dan beroperasi dalam shift, Anda dapat menggunakan pendekatan yang sama dengan kasus ini, yaitu menerima output produksi dari sistem yang sudah ada di lini, menghitung perbandingan dengan target berdasarkan shift dan Takt Time, lalu mencatat penyebab waktu terbuang per kategori. Bagian yang perlu disesuaikan adalah cara menerima output produksi, apabila lini Anda tidak memiliki sistem pengiriman data seperti Data Share.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Penerimaan output produksi | Penerimaan nilai dari perangkat di setiap lini ke server pusat | Lini Anda belum memiliki sistem pengiriman output produksi; perlu diperiksa terlebih dahulu bagaimana output dapat diambil dari PLC atau mesin |
| Perhitungan | Output dibandingkan target per jam dan Operation Ratio kumulatif per shift | Definisi waktu kerja, waktu istirahat, atau rumus OR Anda berbeda dari kasus ini; rumus dan contoh perhitungan perlu disepakati kembali |
| Kategori waktu terbuang | Pencatatan masalah beserta rentang waktu dan kategori Loss | Pabrik Anda membagi kategori Loss secara berbeda; daftar kategori perlu ditetapkan ulang |
| Pemasangan | Server web di dalam pabrik secara Offline | Perlu diakses dari jaringan lain di luar lini produksi; jaringan dan hak akses perlu dirancang bersama bagian TI |
- Siapkan data shift kerja, waktu istirahat, Takt Time, dan target setiap lini, karena menjadi dasar perhitungan di semua halaman
- Siapkan set data pengujian untuk kondisi akhir shift maupun pertengahan shift
- Pilih satu lini percontohan untuk memeriksa rumus dengan data nyata sebelum diperluas
- Sepakati dengan jelas siapa yang menangani sisi mesin, jaringan, dan program
Baca selengkapnya
- Kasus percontohan pengukuran waktu siklus kerja pada 1 lini produksi disertai video
- Kasus pemindahan web data produksi 11 lini ke server pusat
- Kasus sistem penghitungan shot cetakan dan peringatan siklus pemeliharaan
- Layanan pengembangan sistem khusus untuk pabrik
- DoLINE — papan target produksi siap pakai di lini
- nimitFlow — platform untuk menghubungkan dan menggabungkan data pabrik
- Artikel: menyimpan data pabrik, lebih baik On-Premise atau Cloud?
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Dari mana sistem ini mengambil angka produksi?
Angka diambil dari sistem Data Share yang menerima sinyal angka produksi dari PLC setiap mesin. Tim pelanggan mengatur sendiri Data Share dengan PLC, sedangkan kami membuat program yang menerima nilai dari perangkat di setiap lini, seluruhnya 9 lini, ke server pusat.
Apakah harus menggunakan cloud?
Dalam kasus ini tidak. Sistem dipasang pada komputer industri Siemens SIMATIC IPC627E di dalam pabrik, yang ditetapkan dalam dokumen proyek sebagai server internal Offline. Perangkat di lini produksi membuka tampilan melalui peramban web dalam jaringan internal.
Seberapa rinci data historis dapat dilihat?
Data dapat dilihat per jam dalam shift, harian, bulanan, dan tahunan. Anda dapat memilih shift siang, shift malam, atau gabungan kedua shift, serta mengekspornya ke PDF atau Excel.
Jika lini kami tidak memiliki Data Share, apakah pendekatan ini tetap dapat digunakan?
Dapat, tetapi cara menerima angka produksi harus diubah. Sistem yang diserahkan dalam kasus ini menerima angka dari Data Share. Jika lini Anda menggunakan cara lain, perlu diperiksa terlebih dahulu bagaimana angka produksi dapat diambil dari PLC atau mesin, kemudian baru pekerjaan koneksi tambahan dievaluasi.
Jika membutuhkan sistem seperti ini, berapa harganya?
Tidak ada harga tetap karena ini merupakan pekerjaan pengembangan sesuai kebutuhan setiap pabrik. Kami mengevaluasi berdasarkan jumlah lini, sumber data yang tersedia, dan tampilan layar yang dibutuhkan, kemudian menyusun penawaran harga.
