





Sistem pengukuran Cycle Time dengan video, diujicobakan pada 1 lini produksi untuk produsen suku cadang otomotif di Thailand
Pelanggan: Pengeluar komponen otomotif (konglomerat Jepang)
Sistem pengukuran waktu siklus dengan video mengukur Cycle Time (waktu yang digunakan titik kerja per 1 siklus kerja) pada setiap titik kerja di lini produksi, menampilkannya dalam grafik terhadap waktu standar, dan memungkinkan pengguna mengeklik titik pada grafik untuk membuka video lapangan pada saat itu. Kami membangun sistem ini sebagai uji coba 2 fase pada 1 lini produksi produsen suku cadang otomotif di Thailand pada tahun 2019, dan menyerahkan pekerjaan lanjutan untuk pabrik pelanggan di Kamboja pada tahun 2020.
- Industri
- Otomotif
- Tahun
- 2019
- lingkup pekerjaan
- Sistem pengukur waktu siklus kerja dengan video untuk 1 lini produksi, menampilkan 4 titik kerja, mengambil sinyal dari PLC, dan dirancang dengan 7 kamera sesuai persyaratan proyek (5 kamera untuk titik kerja dan 2 kamera sudut lebar untuk seluruh lini), disertai aplikasi web yang dapat dilihat melalui tablet.
- Durasi
- 2 fase antara April hingga Oktober 2019
Ringkasan
- Sistem pengukur waktu siklus kerja dengan video ini merupakan pekerjaan percontohan pada 1 lini produksi milik produsen komponen otomotif di Thailand. Sistem mengukur Cycle Time dari 4 titik kerja dan menampilkannya sebagai grafik terhadap waktu standar TT/TCT.
- Klik titik pada grafik untuk membuka video lokasi kerja pada periode tersebut yang disimpan di NAS, sehingga tim dapat melihat penyebab siklus yang lambat dari gambar tanpa perlu menebak.
- Fase pertama menerima sinyal mulai dan selesai siklus dari sensor cahaya (Photo Sensor). Fase kedua beralih ke pengambilan sinyal dari PLC dan dirancang dengan 7 kamera sesuai persyaratan proyek.
- Fase pertama lulus pemeriksaan penerimaan sesuai daftar (Exit Criteria) bersama perwakilan pelanggan pada Mei 2019. Fase kedua menutup proyek pada Oktober 2019.
- Pekerjaan lanjutannya adalah fase untuk pabrik pelanggan di Kamboja, dengan survei lokasi pada tahun 2019 dan serah terima pada tahun 2020.
Permasalahan di lapangan
Bagian produksi ingin mengetahui berapa lama waktu per siklus yang digunakan setiap titik kerja pada lini dibandingkan dengan waktu standar yang telah ditetapkan. Saat suatu siklus lambat secara tidak normal, bagian produksi ingin meninjau kembali gambar lokasi kerja pada periode tersebut, bukan menebak penyebabnya. Proyek ini merupakan pekerjaan percontohan pada 1 lini produksi.
Apa yang kami lakukan
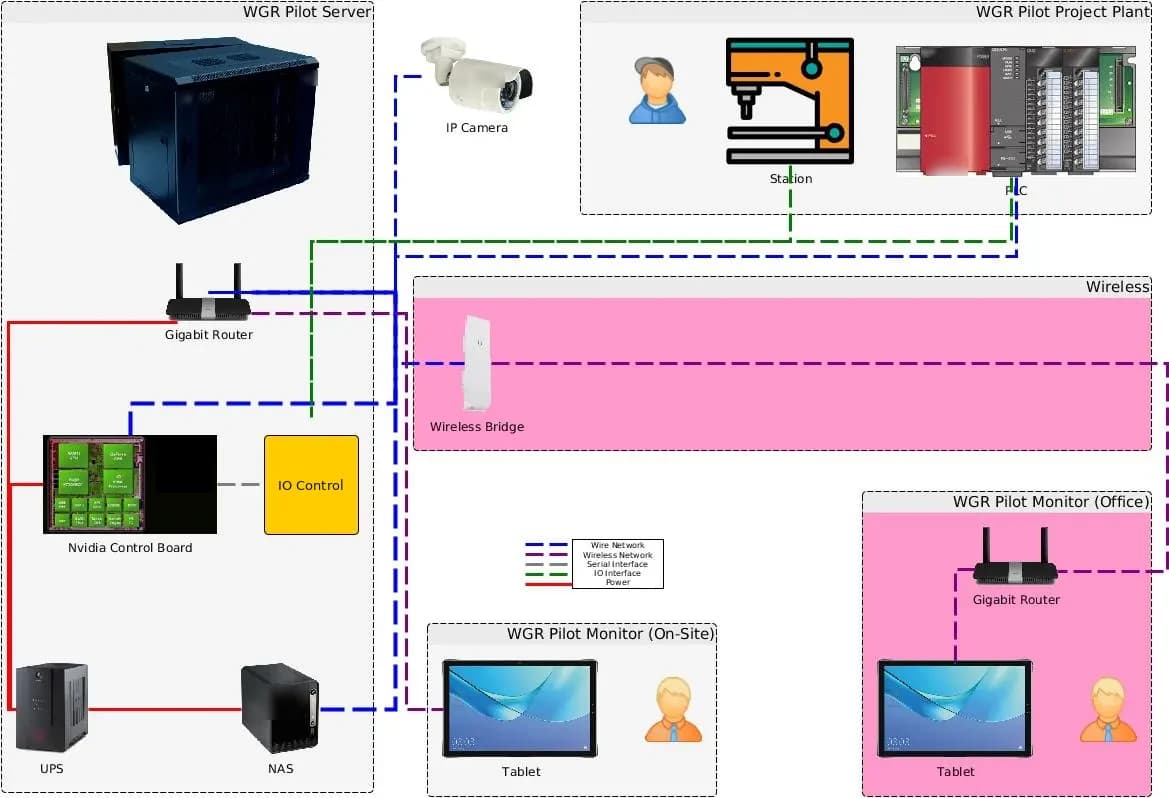
Kami memasang unit kontrol yang menggunakan papan pemrosesan NVIDIA untuk menangkap sinyal mulai dan selesai siklus, merekam video dari kamera IP ke NAS (perangkat penyimpanan data di jaringan), serta mengembangkan aplikasi web yang memplot grafik Cycle Time sehingga titik pada grafik dapat diklik untuk membuka video dan hasilnya dapat dilihat melalui tablet. Fase pertama menerima sinyal dari sensor cahaya (Photo Sensor). Fase kedua beralih ke pengambilan sinyal dari PLC (pengendali mesin) dan menambahkan halaman Dashboard yang memuat denah lini, garis waktu standar TT/TCT, serta ekspor file CSV.
- PLC / sensor cahayaSinyal mulai dan selesai siklus kerja
- Papan pemrosesanMengukur Cycle Time per titik kerja
- Kamera IP dan NASMerekam video lokasi kerja
- Dashboard di tabletKlik grafik untuk membuka video
Hasil
Fase pertama lulus pemeriksaan penerimaan sesuai daftar (Exit Criteria) bersama perwakilan pelanggan pada Mei 2019. Fase kedua mulai mengumpulkan data pada lini sebenarnya sejak akhir September, dan proyek ditutup pada Oktober 2019. Pekerjaan lanjutannya adalah fase untuk pabrik pelanggan di Kamboja, dengan survei lokasi pada tahun 2019 dan serah terima pada tahun 2020.
Latar belakang permasalahan
Tantangan dalam kasus ini adalah mengetahui berapa lama waktu per siklus yang digunakan setiap titik kerja pada lini, dan melihat penyebabnya ketika suatu siklus lambat secara tidak normal. Angka Cycle Time saja dapat menunjukkan siklus mana yang lambat, tetapi tidak menunjukkan penyebabnya. Tanpa gambar pendukung, tim harus berjaga di lokasi kerja atau menanyakannya kepada karyawan setelah kejadian.
Oleh karena itu, bagian produksi produsen komponen otomotif ini membutuhkan sistem yang mengaitkan waktu setiap siklus dengan video pada periode yang sama dan membandingkannya dengan waktu standar yang telah ditetapkan. Proyek ini merupakan pekerjaan percontohan pada 1 lini produksi, yang dilaksanakan dalam 2 fase pada tahun 2019.
Apa itu Cycle Time, TT, dan TCT
Cycle Time adalah waktu yang digunakan satu titik kerja untuk menyelesaikan 1 siklus. TT (Takt Time) adalah ritme waktu yang harus diikuti lini agar produksi tepat sesuai rencana. Sementara itu, TCT adalah waktu standar per siklus yang ditetapkan pengguna dalam sistem. Dengan melihat ketiga nilai ini pada grafik yang sama, dapat diketahui titik mana yang bekerja lebih lambat dari target.
Persyaratan dan batasan
Sistem harus mengukur waktu setiap siklus pada tiap titik kerja dan dapat membuka video siklus tersebut dari grafik. Persyaratan fase kedua adalah sebagai berikut.
- Mengukur waktu dan menampilkan 4 titik kerja pada 1 lini, dibandingkan dengan garis waktu standar TT dan TCT
- Mengambil sinyal mulai dan selesai siklus dari PLC mesin pada lini
- 7 kamera sesuai persyaratan proyek, yaitu 5 kamera untuk titik kerja dan 2 kamera sudut lebar yang mencakup seluruh lini, dengan video disimpan di NAS
- Memilih tampilan data berdasarkan tanggal dan shift siang atau malam
- Mengekspor data sebagai file CSV dan gambar grafik
- Hasil dapat dilihat melalui tablet
Kendala utamanya adalah titik koneksi sinyal PLC. Sistem dapat mengukur waktu ketika titik koneksi PLC mengirimkan data mulai dan selesai siklus yang siap digunakan. Oleh karena itu, penyiapan data dari titik koneksi ini menjadi bagian dari pekerjaan instalasi.
Bagaimana sistem ini mengukur waktu siklus kerja dan membuka video dari grafik
Sistem ini melakukan dua pekerjaan sekaligus, yaitu mengukur berapa lama waktu per siklus yang digunakan setiap titik kerja dan merekam video pada periode yang sama. Kami memilih untuk mengaitkan waktu dengan video karena tantangannya adalah melihat penyebab, bukan sekadar melihat angka. Ketika pengawas melihat siklus yang lambat pada grafik, titik tersebut dapat diklik untuk membuka video siklus itu.
Sinyal mulai dan selesai siklus dapat berasal dari 2 jalur. Pada umumnya, sensor cahaya dapat ditambahkan di titik kerja tanpa perlu terhubung ke sistem kontrol mesin, sedangkan PLC memberikan sinyal langsung dari mesin. Dalam pekerjaan ini, fase pertama menggunakan sensor cahaya dan fase kedua beralih ke sinyal dari PLC.
- 1
Menerima sinyal mulai dan selesai siklus kerja
Unit kontrol yang menggunakan papan pemrosesan NVIDIA menerima sinyal dari sensor cahaya pada fase pertama atau dari PLC pada fase kedua, lalu mencatat waktu setiap siklus.
- 2
Merekam video lokasi kerja
Kamera IP merekam gambar titik kerja dan gambar sudut lebar lini, lalu menyimpannya di NAS agar dapat dibuka kembali.
- 3
Menampilkan hasil di Dashboard dan halaman laporan
Halaman Dashboard menampilkan denah lini serta grafik batang nilai minimum, nilai maksimum, dan nilai rata-rata Cycle Time setiap titik kerja, dibandingkan dengan garis TT dan TCT. Halaman laporan (Report Graph) menampilkan nilai statistik setiap titik kerja yang dipisahkan menurut shift.
- 4
Meninjau kembali gambar dan mengekspor data
Klik titik pada grafik untuk membuka video periode tersebut, dan ekspor sebagai file CSV dan gambar grafik untuk dianalisis lebih lanjut.
Halaman laporan menghitung nilai rata-rata, nilai maksimum, nilai minimum, jumlah siklus yang dihitung, dan simpangan baku, hanya untuk siklus yang berada dalam rentang yang mendekati waktu standar (TCT) yang telah ditetapkan. Dengan demikian, siklus yang jauh dari TCT tidak membuat nilai statistik titik kerja menjadi menyimpang.
Yang diserahkan pada setiap fase
Kami menyerahkan perangkat keras dan perangkat lunak sistem. Perangkat lunaknya berupa aplikasi web PHP + MySQL di Ubuntu bersama program Python. Diagram sistem mencakup lemari server, papan pemrosesan, kotak kontrol IO, kamera IP, router, jembatan sinyal nirkabel, NAS, UPS, dan tablet.
Yang dipasang dan dikembangkan pada setiap fase
| Bagian sistem | Fase pertama | Fase kedua |
|---|---|---|
| Sinyal mulai dan selesai siklus | Sensor cahaya (Photo Sensor) | Sinyal dari PLC mesin |
| Video | Kamera IP merekam ke NAS | Dirancang dengan 7 kamera sesuai persyaratan, video disimpan di NAS |
| Layar | Grafik Cycle Time yang dapat diklik untuk membuka video, dilihat melalui tablet | Dashboard denah lini, grafik batang nilai minimum, maksimum, dan rata-rata, garis TT/TCT, serta halaman laporan yang dipisahkan menurut shift |
Bagaimana tahapan pelaksanaan proyek percontohan ini
Proyek ini dilaksanakan dalam 2 fase pada lini yang sama, dari April hingga Oktober 2019. Setiap fase memiliki daftar pemeriksaan penerimaan (Exit Criteria) sendiri. Selama fase kedua, pekerjaan lanjutan untuk pabrik pelanggan di Kamboja juga dimulai. Urutan pekerjaannya adalah sebagai berikut.
- Fase pertama: menggunakan sensor cahaya, kamera IP, dan aplikasi web grafik Cycle Time; lulus pemeriksaan penerimaan bersama perwakilan pelanggan pada Mei 2019
- Fase kedua: beralih ke sinyal dari PLC dan menambahkan halaman Dashboard. Sistem mulai mengumpulkan data pada lini sebenarnya sejak akhir September, dan proyek ditutup pada Oktober 2019
- Fase Kamboja: survei lokasi pada tahun 2019 selama fase kedua, dan serah terima pada tahun 2020
Rincian fase Kamboja tersedia dalam studi kasus sistem pengiriman data PLC dan video lini produksi lintas negara Kamboja–Thailand
Hasil yang dapat dikonfirmasi dari pemeriksaan penerimaan dan penutupan proyek
Fase pertama sistem pengukur waktu siklus kerja dengan video lulus pemeriksaan penerimaan sesuai daftar (Exit Criteria) bersama perwakilan pelanggan pada Mei 2019. Fase kedua mulai mengumpulkan data pada lini sebenarnya sejak akhir September, dan kami menutup proyek pada Oktober 2019.
Pekerjaan lanjutannya adalah fase untuk pabrik pelanggan di Kamboja, yang survei lokasinya dimulai selama fase kedua dan diserahterimakan pada tahun 2020. Kasus ini tidak memiliki angka pengukuran hasil bisnis, sehingga kami hanya melaporkan hasil yang didukung dokumen. Jumlah 7 kamera merupakan angka sesuai persyaratan desain.
Pelajaran yang kita dapatkan
Pekerjaan ini memberikan prinsip berikut untuk sistem yang mengukur waktu siklus kerja bersama video.
- Titik koneksi sinyal PLC harus disepakati dan disiapkan sebelum instalasi. Pekerjaan ini menunjukkan bahwa penyiapan data dari titik koneksi PLC harus direncanakan bersama pihak lokasi kerja sejak awal, bukan dikerjakan setelah perangkat dipasang.
- Klik dari grafik ke video dapat digunakan ketika waktu pada penangkap sinyal dan kamera sama. Pekerjaan ini menunjukkan bahwa sistem seperti ini sebaiknya memiliki sumber waktu terpusat, seperti jam waktu nyata (RTC) di lemari kontrol, sejak awal perancangan.
- Video memakan banyak ruang penyimpanan. Pekerjaan ini menunjukkan bahwa periode penyimpanan video dan rencana pencadangan data harus ditentukan sebelum perekaman sebenarnya dimulai.
Bagaimana menerapkan pendekatan ini pada lini produksi Anda
Jika lini Anda memiliki beberapa titik kerja yang berurutan dan Anda ingin mengetahui titik mana yang lambat serta penyebabnya, Anda dapat menggunakan pendekatan yang sama dengan kasus ini, yaitu mengukur waktu setiap siklus, membandingkannya dengan waktu standar, dan mengaitkannya dengan video pada periode yang sama. Bagian yang perlu disesuaikan adalah sumber sinyal, jumlah kamera, dan penyimpanan video.
Bagian yang dapat digunakan kembali dan bagian yang perlu disesuaikan
| Bagian sistem | Dapat digunakan kembali | Perlu disesuaikan ketika |
|---|---|---|
| Sinyal mulai dan selesai siklus | Penerimaan sinyal dari PLC atau sensor cahaya | Mesin Anda tidak mengizinkan pengambilan sinyal dari PLC, sehingga titik pemasangan sensor perlu dipilih sebagai gantinya |
| Kamera dan video | Kamera titik kerja bersama kamera sudut lebar lini | Denah lini dan jumlah titik kerja berbeda dari kasus ini, sehingga survei lokasi perlu dilakukan untuk menentukan jumlah kamera |
| Visualisasi | Grafik Cycle Time terhadap garis TT/TCT dan klik untuk membuka video | Pabrik Anda menggunakan indikator lain selain TT/TCT, sehingga indikator perlu disepakati sebelum merancang layar |
| Pengumpulan data | Penyimpanan video di NAS dan ekspor file CSV | Video perlu disimpan lebih lama, sehingga ruang penyimpanan dan rencana pencadangan data perlu dihitung ulang |
| Jaringan | Melihat hasil melalui tablet di pabrik | Belum ada kabel LAN atau sinyal nirkabel yang menjangkau lemari kontrol dan titik penggunaan tablet, sehingga perlu disiapkan terlebih dahulu |
- Sepakati dengan jelas bersama tim pemeliharaan dari posisi mana sinyal mulai dan selesai siklus akan diambil, dan uji sinyal tersebut sebelum hari instalasi
- Pilih perangkat pemrosesan yang mendukung jumlah kamera dan resolusi gambar yang dibutuhkan
- Beri tahu karyawan bahwa kamera merekam gambar pekerjaan untuk meningkatkan proses, bukan untuk menilai individu
- Tulis daftar pemeriksaan penerimaan (Exit Criteria) setiap fase dengan jelas agar pemeriksaan penerimaan dan penutupan proyek dapat dilakukan dengan pemahaman yang sama
Baca selengkapnya
- Studi kasus sistem pengiriman data PLC dan video lini produksi lintas negara Kamboja–Thailand (fase lanjutan)
- Studi kasus sistem pemantauan jumlah produksi dan tingkat operasi beberapa lini untuk produsen komponen otomotif
- Studi kasus uji coba Task Cam untuk memeriksa urutan kerja perakitan dan mengukur waktu per langkah
- Task Cam, kamera AI untuk menganalisis urutan kerja dan Cycle Time di stasiun kerja
- Layanan konsultasi dan perancangan sistem AI / IoT
- Layanan pengembangan sistem inspeksi dan kontrol khusus
- Artikel: memilih Task Cam siap pakai atau Machine Vision pesanan khusus
Teknologi yang digunakan
Pertanyaan yang Sering Diajukan
Bagaimana sistem mengetahui kapan setiap siklus kerja dimulai dan selesai
Sistem menerima sinyal mulai dan selesai siklus dari perangkat di lokasi kerja. Dalam kasus ini, fase pertama menggunakan sensor cahaya (Photo Sensor) dan fase kedua mengambil sinyal langsung dari PLC mesin. Karena itu, sistem dapat mengukur waktu secara otomatis tanpa perlu karyawan menekan tombol.
Berapa kamera yang dibutuhkan
Tergantung pada denah lini dan jumlah titik kerja. Persyaratan kasus ini menetapkan 7 kamera untuk 1 lini, yaitu 5 kamera untuk titik kerja dan 2 kamera sudut lebar yang mencakup seluruh lini. Untuk lini Anda, kami melakukan survei lokasi sebelum mengusulkan jumlah kamera.
Apakah data historis dapat dilihat dan dianalisis lebih lanjut?
Ya. Sistem memungkinkan Anda memilih tampilan grafik berdasarkan tanggal dan berdasarkan shift siang atau malam, memutar ulang video rekaman yang tersimpan di NAS, serta mengekspor data sebagai file CSV beserta gambar grafik untuk dianalisis lebih lanjut.
Apakah sebaiknya dimulai dari 1 lini terlebih dahulu?
Ya, sebaiknya. Pekerjaan percontohan pada 1 lini memperlihatkan hal-hal yang perlu dipersiapkan sebelum perluasan, seperti titik koneksi sinyal PLC, keselarasan waktu antarperangkat, dan pencadangan video. Kasus ini pun dimulai sebagai pekerjaan percontohan pada 1 lini produksi.
Berapa harganya untuk sistem seperti ini?
Tidak ada harga standar, karena harga bergantung pada jumlah titik kerja, jumlah kamera, dan koneksi dengan PLC di setiap pabrik. Hubungi kami untuk meminta penawaran harga setelah survei lokasi.
