





タイの自動車部品メーカー向け、動画付きCycle Time計測システムを1生産ラインで試験導入
顧客: 自動車部品製造業者(日本の総合企業)
動画付きサイクルタイムシステムは、生産ラインの各作業ポイントのCycle Time(1作業サイクルあたりに作業ポイントが要する時間)を計測し、標準時間と比較したグラフで表示します。グラフ上の点をクリックすると、その時間帯の現場動画を開けます。当社は2019年にタイの自動車部品メーカーの1生産ラインで2フェーズの試験導入として構築し、2020年にはカンボジアにある同顧客の工場向けに継続案件を納入しました。
- 業界
- 自動車
- 年
- 2019
- 業務範囲
- 1つの生産ライン向けの映像付きサイクルタイム計測システム。4つの作業ポイントを表示し、PLCから信号を取得します。プロジェクト要件に基づきカメラ7台(作業ポイント別5台、ライン全体の広角2台)の構成で設計し、タブレットで閲覧できるWebアプリを備えています。
- 期間
- 2019年4月–10月の2フェーズ
要約
- 映像付きサイクルタイム計測システムは、タイの自動車部品メーカーの1つの生産ラインで実施したパイロット案件です。4つの作業ポイントのサイクルタイムを計測し、TT/TCT標準時間と比較するグラフとして表示します。
- グラフ上の点をクリックすると、NASに保存されたその時間帯の現場映像が開きます。これによりチームは、遅いサイクルの原因を推測せず映像から確認できます。
- 第一フェーズは光センサー(Photo Sensor)からサイクルの開始・終了信号を受信し、第二フェーズはPLCからの信号取得に変更して、プロジェクト要件に基づきカメラ7台の構成で設計しました。
- 第一フェーズは2019年5月にお客様の代表者とともに検収項目(Exit Criteria)に基づく検収に合格しました。第二フェーズは2019年10月にプロジェクトを完了しました。
- 継続案件として、カンボジアにあるお客様の工場向けフェーズがあり、2019年に現場調査を行い、2020年に納品しました。
現場の課題
製造部門は、ライン上の各作業ポイントのサイクルごとの所要時間を、設定した標準時間と比較して把握したいと考えていました。異常に遅いサイクルがあった場合、製造部門は原因を推測するのではなく、その時間帯の現場映像を遡って確認することを望んでいました。本プロジェクトは1つの生産ラインでのパイロット案件です。
当社の取り組み
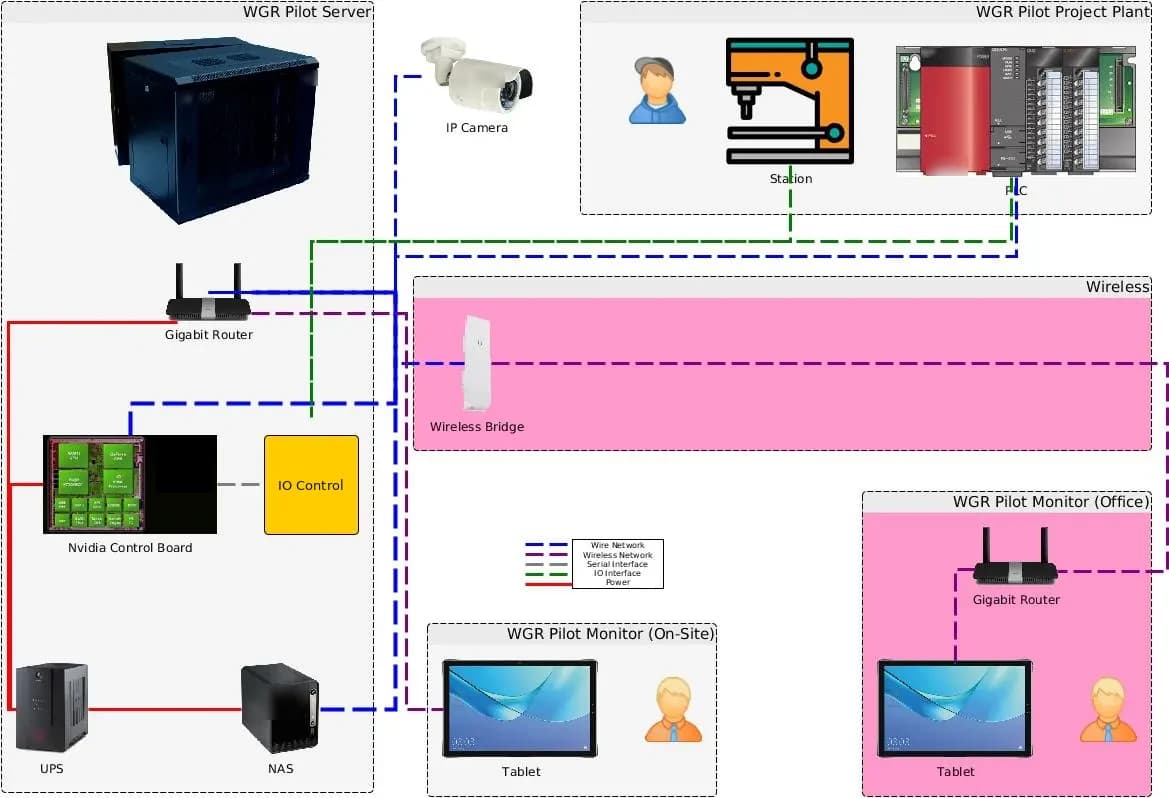
当社は、NVIDIA処理ボードを使用したコントローラを設置してサイクルの開始・終了信号を取得し、IPカメラの映像をNAS(ネットワーク接続ストレージ)に録画し、サイクルタイムのグラフをプロットするWebアプリを開発しました。グラフ上の点をクリックすると映像を開くことができ、タブレットで閲覧できます。第一フェーズは光センサー(Photo Sensor)から信号を受信し、第二フェーズはPLC(機械の制御装置)からの信号取得に変更して、ライン配置図、TT/TCT標準時間ライン、CSVファイル出力を備えたダッシュボード画面を追加しました。
- PLC / 光センサーサイクル開始・終了信号
- 処理ボード作業ポイント別のサイクルタイム計測
- IPカメラとNAS現場映像の録画
- タブレット上のダッシュボードグラフをクリックして映像を開く
成果
第一フェーズは、2019年5月にお客様の代表者とともに検収項目(Exit Criteria)に基づく検収に合格しました。第二フェーズは9月下旬から実際のラインでデータ収集を開始し、2019年10月にプロジェクトを完了しました。継続案件として、カンボジアにあるお客様の工場向けフェーズがあり、2019年に現場調査を行い、2020年に納品しました。
課題の背景
この事例の課題は、ライン上の各作業ポイントのサイクルごとの所要時間を把握し、異常に遅いサイクルの原因を確認することでした。サイクルタイムの数値だけでは、どのサイクルが遅いかはわかっても、なぜ遅いのかはわかりません。映像がなければ、チームは現場に張り付くか、後から作業者に尋ねるしかありません。
そこでこの自動車部品メーカーの製造部門は、各サイクルの時間を同じ時間帯の映像と紐づけ、設定した標準時間と比較できるシステムを必要としていました。本プロジェクトは1つの生産ラインでのパイロット案件で、2019年に2フェーズで実施しました。
サイクルタイム、TT、TCTとは
サイクルタイムは、ある作業ポイントが1サイクルの作業を終えるのにかかる時間です。TT(Takt Time、タクトタイム)は、ラインが計画どおりに生産するために必要な時間のリズムです。TCTは、ユーザーがシステムに設定したサイクルあたりの標準時間です。これら三つの値を同じグラフで確認すると、どの作業ポイントが目標より遅いかがわかります。
要件と制約
システムは各作業ポイントの全サイクルの時間を計測し、グラフからそのサイクルの映像を開ける必要がありました。第二フェーズの要件は次のとおりです。
- 1つのラインの4つの作業ポイントを計測・表示し、TTおよびTCTの標準時間ラインと比較する
- ライン上の機械のPLCからサイクルの開始・終了信号を取得する
- プロジェクト要件に基づくカメラ7台(作業ポイント別カメラ5台、ライン全体を見渡せる広角カメラ2台)で、映像はNASに保存する
- 日付および日勤・夜勤ごとにデータを絞り込んで表示する
- データをCSVファイルとグラフ画像で出力する
- タブレットで結果を閲覧できる
主な制約はPLC信号の接続ポイントです。システムが時間を計測できるのは、PLCの接続ポイントからサイクルの開始・終了データが利用可能な状態で送られてくる場合です。そのため、この接続ポイントからのデータの準備は設置作業の一部です。
このシステムはどのようにサイクルタイムを計測し、グラフから映像を開くのか
このシステムは二つの処理を同時に行います。各作業ポイントのサイクルごとの所要時間を計測することと、同じ時間帯の映像を録画しておくことです。当社が時間と映像を紐づける方式を選んだのは、課題が数値だけでなく原因の確認を求めていたためです。現場監督者はグラフ上で遅いサイクルを見つけると、その点をクリックしてそのサイクルの映像を開きます。
サイクルの開始・終了信号の取得方法は2通りあります。一般に、光センサーは機械の制御システムに接続せず作業ポイントに後付けできます。一方、PLCは機械から直接信号を得られます。本案件では、第一フェーズで光センサーを使用し、第二フェーズでPLCの信号に変更しました。
- 1
サイクル開始・終了信号の受信
NVIDIA処理ボードを使用したコントローラが、第一フェーズでは光センサーから、第二フェーズではPLCから信号を受信し、各サイクルの時間を記録します。
- 2
現場映像の録画
IPカメラが作業ポイントの映像とラインの広角映像を録画し、NASに保存して後から確認できるようにします。
- 3
ダッシュボードとレポート画面での表示
ダッシュボード画面には、ライン配置図と、各作業ポイントのサイクルタイムの最小値、最大値、平均値の棒グラフをTTおよびTCTのラインと比較して表示します。レポート画面(Report Graph)には、各作業ポイントの統計値をシフト別に表示します。
- 4
映像の振り返りとデータ出力
グラフ上の点をクリックするとその時間帯の映像を開くことができ、さらなる分析のためにCSVファイルとグラフ画像で出力できます。
レポート画面では、平均値、最大値、最小値、計算に用いたサイクル数、標準偏差を、設定した標準時間(TCT)に近い範囲内のサイクルのみで計算します。そのため、TCTから大きく離れたサイクルによって作業ポイントの統計値が歪むことはありません。
各フェーズの納品物
当社はシステムのハードウェアとソフトウェアの両方を納品しました。ソフトウェアはUbuntu上のPHP+MySQL WebアプリとPythonプログラムで構成されています。システム構成図には、サーバーラック、処理ボード、IO制御ボックス、IPカメラ、ルーター、ワイヤレスブリッジ、NAS、UPS、タブレットが含まれます。
各フェーズで設置・開発した内容
| システムの部分 | 第一フェーズ | 第二フェーズ |
|---|---|---|
| サイクル開始・終了信号 | 光センサー(Photo Sensor) | 機械のPLCからの信号 |
| 映像 | IPカメラでNASに録画 | 要件に基づきカメラ7台の構成で設計し、映像をNASに保存 |
| スクリーン | クリックで映像を開けるサイクルタイムグラフ、タブレットで閲覧 | ダッシュボード、ライン配置図、最小値・最大値・平均値の棒グラフ、TT/TCTライン、シフト別レポート画面 |
このパイロットプロジェクトはどのような段階で進められたか
本プロジェクトは同じラインで2019年4月から10月にかけて2フェーズで実施しました。各フェーズには独自の検収項目(Exit Criteria)があります。第二フェーズの期間中には、カンボジアにあるお客様の工場向けの継続案件も開始しました。作業の流れは次のとおりです。
- 第一フェーズ:光センサー、IPカメラ、サイクルタイムグラフのWebアプリを使用し、2019年5月にお客様の代表者とともに検収に合格しました。
- 第二フェーズ:PLCの信号に変更してダッシュボード画面を追加しました。システムは9月下旬から実際のラインでデータ収集を開始し、2019年10月にプロジェクトを完了しました。
- カンボジアフェーズ:第二フェーズ期間中の2019年に現場調査を行い、2020年に納品しました。
カンボジアフェーズの詳細はカンボジア–タイ間の国境を越えたPLCデータ・生産ライン映像送信システムの事例をご覧ください。
検収とプロジェクト完了により確認できた成果
映像付きサイクルタイム計測システムの第一フェーズは、2019年5月にお客様の代表者とともに検収項目(Exit Criteria)に基づく検収に合格しました。第二フェーズは9月下旬から実際のラインでデータ収集を開始し、当社は2019年10月にプロジェクトを完了しました。
継続案件は、カンボジアにあるお客様の工場向けのフェーズで、第二フェーズの期間中に現場調査を開始し、2020年に納品しました。この事例にはビジネス効果を測定した数値がないため、当社は文書で裏付けのある成果のみを報告しています。カメラ7台という数は設計要件に基づく数値です。
私たちが学んだこと
この案件から得られた、サイクルタイムを映像と組み合わせて計測するシステムの原則は次のとおりです。
- PLC信号の接続ポイントは、設置前に合意して準備を整えておく必要があります。本案件から、PLC接続ポイントからのデータ準備は、機器の設置後に行う作業ではなく、最初から現場と共同で計画すべきであることがわかります。
- グラフから映像へのクリック遷移は、信号取得装置とカメラの時刻が一致している場合に機能します。本案件から、この種のシステムでは、設計の初期段階から制御盤内のリアルタイムクロック(RTC)などの共通の時刻源を設けるべきであることがわかります。
- 映像は多くの容量を消費します。本案件から、映像の保存期間とデータバックアップ計画は、実際の録画を開始する前に決めておく必要があることがわかります。
この手法を貴社の生産ラインに適用する方法
貴社のラインに複数の連続した作業ポイントがあり、どのポイントがなぜ遅いのかを特定したい場合は、この事例と同じ手法を適用できます。つまり、各サイクルの時間を計測し、標準時間と比較して、同じ時間帯の映像と紐づける方法です。調整が必要なのは、信号源、カメラ台数、映像の保存方法です。
再利用できる部分と調整が必要な部分
| システムの部分 | 再利用可能 | 調整が必要になる場合 |
|---|---|---|
| サイクル開始・終了信号 | PLCまたは光センサーからの信号受信 | 貴社の機械のPLCから信号を取得できない場合は、代わりにセンサーの設置位置を選定する必要があります |
| カメラと映像 | 作業ポイント別カメラとラインの広角カメラの併用 | ライン配置図や作業ポイント数がこの事例と異なる場合は、現場調査を行ってカメラ台数を決定する必要があります |
| 結果表示 | TT/TCTラインと比較するサイクルタイムグラフとクリックによる映像表示 | 貴社の工場がTT/TCT以外の指標を使用している場合は、画面設計の前に指標について合意する必要があります |
| データ保存 | NASへの映像保存とCSVファイル出力 | 映像をより長く保存する必要がある場合は、容量とデータバックアップ計画を再計算する必要があります |
| ネットワーク | 工場内でのタブレットによる結果閲覧 | 制御盤やタブレットの使用場所までLANケーブルまたは無線信号が届いていない場合は、事前に準備が必要です |
- サイクルの開始・終了信号をどの位置から取得するかを保全チームと明確に合意し、設置日より前に信号をテストします。
- 必要なカメラ台数と画像解像度に対応できる処理装置を選定します。
- カメラは作業を記録して工程改善に役立てるためのものであり、個人を評価するためのものではないことを作業者に伝えます。
- 各フェーズの検収項目(Exit Criteria)を明確に記載し、検収とプロジェクト完了の認識を一致させます。
使用する技術
よくある質問
システムは各サイクルの開始と終了をどのように判断するのですか
システムは現場の機器からサイクルの開始・終了信号を受信します。この事例では、第一フェーズで光センサー(Photo Sensor)を使用し、第二フェーズで機械のPLCから直接信号を取得しました。そのため、作業者がボタンを押さなくても、システムが自動で時間を計測できます。
カメラは何台必要ですか
ライン配置図と作業ポイント数によって異なります。この事例の要件では、1つのラインに対してカメラ7台(作業ポイント別カメラ5台、ライン全体を見渡せる広角カメラ2台)が定められていました。貴社のラインについては、当社が現場調査を行ったうえでカメラ台数をご提案します。
過去のデータを確認し、さらに分析に活用できますか
はい。日付別および昼勤・夜勤のシフト別にグラフを確認でき、NASに保存された過去の映像を再生できます。また、データをCSVファイルとしてグラフ画像とともに出力し、さらなる分析に活用できます。
まず1ラインから始めるべきですか
はい、推奨します。1ラインでのパイロットプロジェクトにより、拡張前に準備すべき事項が見えてくるためです。たとえば、PLC信号の接続ポイント、機器間の時刻の一致、映像のバックアップなどです。本事例も、1つの生産ラインでのパイロットプロジェクトとして始まりました。
このようなシステムの価格はいくらですか
標準価格はありません。作業ポイント数、カメラ台数、各工場のPLCとの接続によって異なるためです。現場調査後のお見積もりについては、当社までお問い合わせください。
