ระบบนับชิ้นงานด้วยเซนเซอร์และบอร์ดแผนเทียบผลผลิตรายวัน สำหรับผู้ผลิตอิเล็กทรอนิกส์
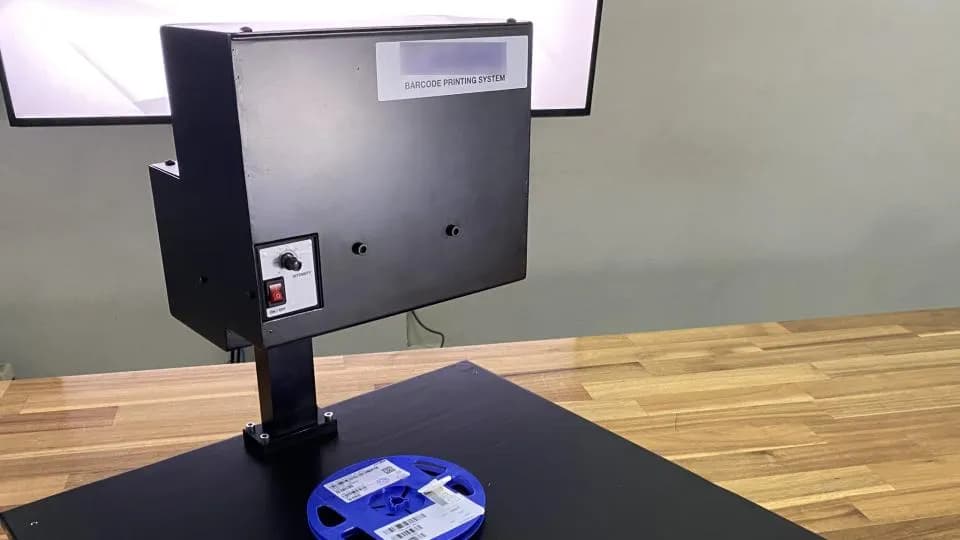
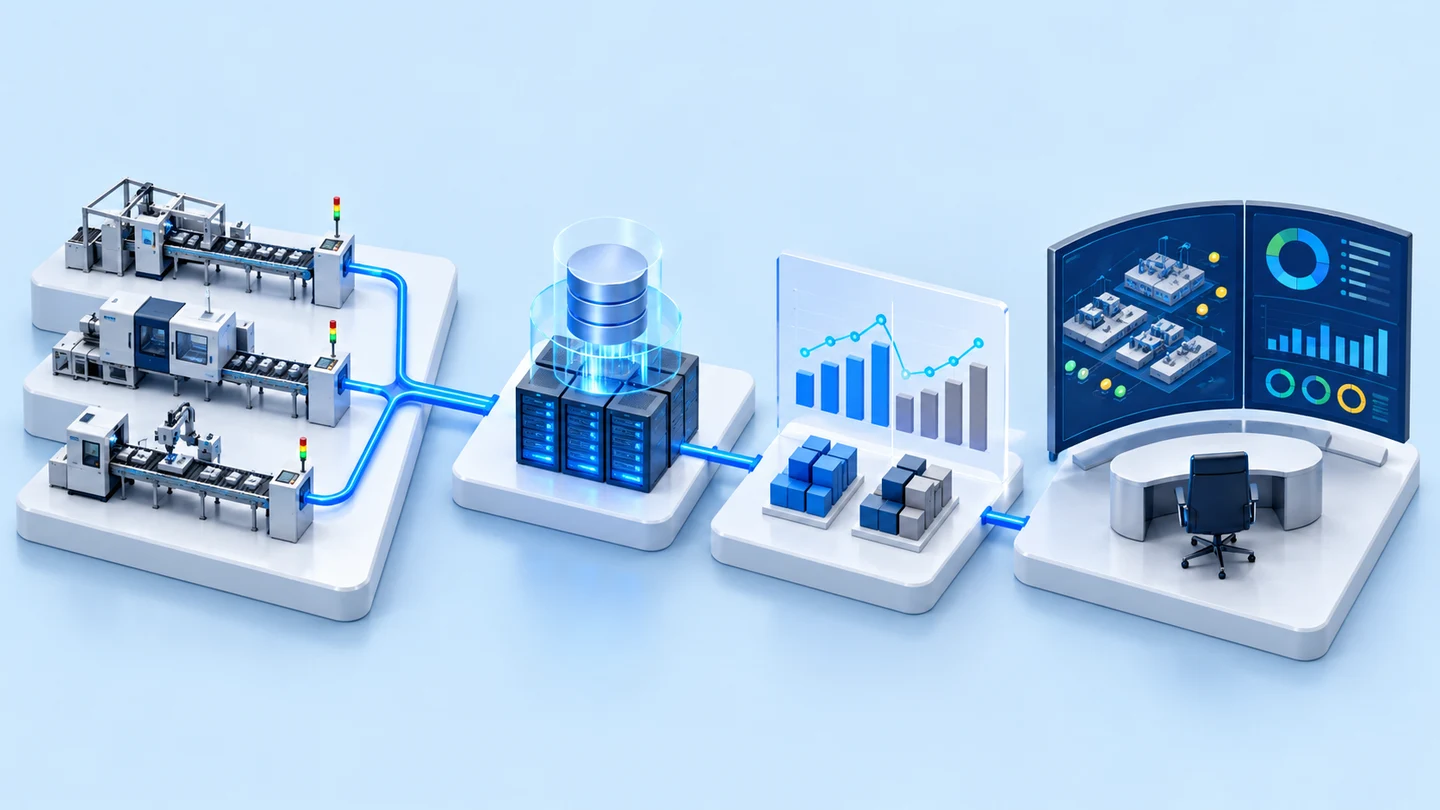
ระบบนี้นับชิ้นงานบนรางคอนเวเยอร์ด้วยเซนเซอร์ แล้วเทียบยอดจริงกับเป้าหมายรายช่วงเวลาที่คำนวณจากแผนการผลิตใน Excel แสดงบนบอร์ดการผลิต (Production Board) ผ่านโปรเจกเตอร์ เราออกแบบระบบให้รองรับ 21 ไลน์ของผู้ผลิตอิเล็กทรอนิกส์ในปี 2564 สร้างชุดฮาร์ดแวร์ และทดสอบเซนเซอร์ 2 ชนิดกับชิ้นงาน 2 แบบ
- อุตสาหกรรม
- อิเล็กทรอนิกส์
- ปี
- 2564
- ขอบเขตงาน
- ออกแบบระบบนับชิ้นงานบนรางคอนเวเยอร์ รองรับ 21 ไลน์ — เว็บแอปอ่านชื่อชิ้นงานและ Takt Time จากไฟล์ Excel แผนการผลิตของฝ่ายวางแผน คำนวณเป้าหมายรายช่วงเวลา (เวลาทำงาน ÷ Takt Time) เทียบกับยอดที่เซนเซอร์นับได้ · เซนเซอร์นับชิ้นงานพร้อมปุ่มเริ่ม/หยุดการนับประจำไลน์ · เก็บยอดลงฐานข้อมูลบนเซิร์ฟเวอร์ · Production Board แสดงแผน ยอดจริง และข้อมูลที่ผู้ใช้กรอก ผ่านโปรเจกเตอร์ · ประกอบชุดฮาร์ดแวร์นับชิ้นงาน และทดสอบโฟโต้เซนเซอร์เทียบเซนเซอร์ภาพกับชิ้นงาน 2 แบบที่ขนาดใกล้เคียงชิ้นงานจริง · ซอฟต์แวร์ Python, PHP, HTML/CSS บน Windows 10
สรุปสั้น
- ต้นแบบระบบนับชิ้นงานด้วยเซนเซอร์ที่เทียบยอดจริงกับแผนการผลิตรายวัน ออกแบบรองรับ 21 ไลน์ของผู้ผลิตอิเล็กทรอนิกส์ในปี 2564 เราสร้างชุดฮาร์ดแวร์นับชิ้นงานและทดสอบเซนเซอร์ 2 ชนิดกับชิ้นงาน 2 แบบ
- ระบบอ่านชื่อชิ้นงานและ Takt Time จากไฟล์ Excel ของฝ่ายวางแผน คำนวณเป้าหมายแต่ละช่วงเวลาจากเวลาทำงานหารด้วย Takt Time แล้วแสดงยอดจริงเทียบแผนบน Production Board ผ่านโปรเจกเตอร์
- ในการทดสอบกับชิ้นงานตัวอย่าง โฟโต้เซนเซอร์รุ่นที่ใช้ทดสอบนับชิ้นงานที่มีขอบโค้งไม่ได้ เพราะขอบโค้งทำให้สัญญาณติด-ดับสลับไปมา และเราทดสอบเซนเซอร์ภาพกับชิ้นงานตัวอย่าง 2 แบบด้วย
- หลักการที่ได้จากงานนี้คือ เลือกเซนเซอร์จากการทดสอบกับรูปทรงชิ้นงานจริง และแยกให้ชัดว่าข้อมูลใดมาจากไฟล์แผน ข้อมูลใดผู้ใช้กรอกเอง
โจทย์หน้างาน
ผู้ผลิตอิเล็กทรอนิกส์รายนี้เก็บแผนการผลิตรายวันของทั้ง 21 ไลน์ไว้ในไฟล์ Excel ของฝ่ายวางแผน แต่ยอดที่ผลิตเสร็จจริงยังไม่ถูกนับอัตโนมัติ โจทย์คือเห็นยอดจริงเทียบกับเป้าหมายในแต่ละช่วงเวลาของวัน ด้วยเซนเซอร์นับชิ้นงานบนรางคอนเวเยอร์ทุกไลน์ และแสดงผลเป็น Production Board ผ่านโปรเจกเตอร์
สิ่งที่เราทำ
เราออกแบบเว็บแอปพลิเคชันที่อ่านแผนจากไฟล์ Excel คำนวณเป้าหมายของแต่ละช่วงเวลาจากเวลาทำงานหารด้วย Takt Time (เวลาที่กำหนดให้ผลิตได้หนึ่งชิ้น) แล้วเทียบกับยอดที่เซนเซอร์นับได้ จากนั้นประกอบชุดฮาร์ดแวร์นับชิ้นงาน และทดสอบโฟโต้เซนเซอร์ (Photo Sensor) และเซนเซอร์ภาพ (Image Sensor) กับชิ้นงานตัวอย่าง 2 แบบที่ขนาดใกล้เคียงชิ้นงานจริง
ผลทดสอบกับชิ้นงานจริง
ผลทดสอบกับชิ้นงานตัวอย่าง: โฟโต้เซนเซอร์รุ่นที่ใช้ทดสอบนับชิ้นงานที่มีขอบโค้งไม่ได้ เพราะขอบโค้งทำให้สัญญาณติด-ดับสลับไปมา และเราทดสอบเซนเซอร์ภาพกับชิ้นงานตัวอย่างทั้ง 2 แบบด้วย ผลนี้ใช้กับเซนเซอร์รุ่นนั้นและชิ้นงานชุดนั้น งานจริงต้องทดสอบกับชิ้นงานของโรงงานนั้นใหม่
ที่มาของโจทย์
ระบบนี้นับชิ้นงานบนรางคอนเวเยอร์ด้วยเซนเซอร์ แล้วเทียบยอดผลิตจริงกับเป้าหมายในแต่ละช่วงเวลาของวัน โจทย์มาจากผู้ผลิตอิเล็กทรอนิกส์ที่มีแผนการผลิตรายวันของทั้ง 21 ไลน์อยู่ในไฟล์ Excel ของฝ่ายวางแผน (PC Planning) แต่ยอดที่ผลิตเสร็จจริงยังไม่ถูกนับอัตโนมัติ
โจทย์กำหนดให้นับชิ้นงานด้วยเซนเซอร์บนรางคอนเวเยอร์ของทุกไลน์ และแสดงผลเป็นบอร์ดการผลิต (Production Board) ผ่านโปรเจกเตอร์ ในปี 2564 เราออกแบบระบบให้รองรับทุกไลน์ ประกอบชุดฮาร์ดแวร์นับชิ้นงาน และทดสอบเซนเซอร์กับชิ้นงานตัวอย่าง
ข้อกำหนดของระบบ
ระบบต้องใช้ไฟล์แผนเดิมของฝ่ายวางแผนเป็นต้นทาง และนับชิ้นงานบนรางคอนเวเยอร์ได้ทุกไลน์ ข้อกำหนดหลักมีดังนี้
- ใช้ไฟล์ Excel แผนการผลิตของฝ่ายวางแผนเป็นต้นทางของแผนทั้ง 21 ไลน์
- เซนเซอร์นับชิ้นงานบนรางคอนเวเยอร์ทุกไลน์ พร้อมปุ่มให้พนักงานกดเริ่มและหยุดการนับ
- ผู้ใช้กรอกช่วงเวลาทำงานและจำนวนพนักงานในไลน์เอง
- เก็บยอดที่นับได้ลงฐานข้อมูลบนเครื่องเซิร์ฟเวอร์ และแสดงผลเป็น Production Board ผ่านโปรเจกเตอร์
- ซอฟต์แวร์เป็นเว็บแอปพลิเคชันที่พัฒนาด้วย Python, PHP และ HTML/CSS ทำงานบน Windows 10
ระบบคำนวณเป้าหมายและนับยอดจริงอย่างไร
ระบบคำนวณเป้าหมายของแต่ละช่วงเวลาจากเวลาทำงานในช่วงนั้นหารด้วย Takt Time แล้วเทียบกับยอดที่เซนเซอร์นับได้บนรางคอนเวเยอร์ แนวทางนี้ใช้ไฟล์แผนที่ฝ่ายวางแผนทำอยู่แล้วเป็นต้นทางตามข้อกำหนดของโจทย์ งานหลักของระบบจึงเป็นการนับยอดจริงและนำมาเทียบกับแผน
- 1
นำเข้าแผนการผลิตจากไฟล์ Excel
ระบบอ่านชื่อชิ้นงานและ Takt Time ของวันนั้นจากไฟล์แผน
- 2
เซนเซอร์นับชิ้นงานบนรางคอนเวเยอร์
เมื่อชิ้นงานที่ผลิตเสร็จวิ่งผ่านเซนเซอร์ ระบบนับเป็นยอดจริงของไลน์นั้น
- 3
คำนวณเป้าหมายของแต่ละช่วงเวลา
เว็บแอปพลิเคชันหาเป้าหมายของช่วงเวลานั้น แล้วเทียบกับยอดจริงในฐานข้อมูล
- 4
แสดงบน Production Board ผ่านโปรเจกเตอร์
บอร์ดการผลิตแสดงแผน ยอดจริง และข้อมูลที่ผู้ใช้กรอก ผ่านโปรเจกเตอร์
Takt Time คืออะไร
Takt Time คือเวลาที่กำหนดให้ผลิตได้หนึ่งชิ้น เมื่อนำเวลาทำงานในช่วงหนึ่งหารด้วย Takt Time จะได้จำนวนชิ้นที่ควรผลิตได้ในช่วงนั้น ระบบใช้ตัวเลขนี้เป็นเป้าหมายบนบอร์ด
สิ่งที่เราสร้างและทดสอบ
ในปี 2564 เราออกแบบระบบทั้งชุด ประกอบชุดฮาร์ดแวร์นับชิ้นงาน และทดสอบเซนเซอร์ 2 ชนิดกับชิ้นงานตัวอย่าง รายการมีดังนี้
- แบบระบบ ออกแบบรองรับ 21 ไลน์: ข้อมูลเข้าจากไฟล์ Excel แผนการผลิต การคำนวณเป้าหมายจาก Takt Time การเก็บยอดลงฐานข้อมูลบนเซิร์ฟเวอร์ และ Production Board ผ่านโปรเจกเตอร์
- ชุดฮาร์ดแวร์สำหรับทดสอบการนับชิ้นงาน
- ผลทดสอบโฟโต้เซนเซอร์และเซนเซอร์ภาพกับชิ้นงานตัวอย่าง 2 แบบที่ขนาดใกล้เคียงชิ้นงานจริง
- ซอฟต์แวร์เว็บแอปพลิเคชันที่ออกแบบด้วย Python, PHP และ HTML/CSS บน Windows 10
ผลทดสอบเซนเซอร์กับชิ้นงานตัวอย่างเป็นอย่างไร
ในการทดสอบ โฟโต้เซนเซอร์รุ่นที่ใช้ทดสอบนับชิ้นงานตัวอย่างที่มีขอบโค้งไม่ได้ เพราะขอบโค้งทำให้สัญญาณติด-ดับสลับไปมา เราทดสอบเซนเซอร์ภาพ (Image Sensor) กับชิ้นงานตัวอย่าง 2 แบบด้วย
ขอบเขตของผลทดสอบ
ผลนี้มาจากโฟโต้เซนเซอร์รุ่นเดียวและชิ้นงานตัวอย่างชุดเดียว ไม่ใช่ข้อสรุปว่าโฟโต้เซนเซอร์ใช้กับชิ้นงานที่มีขอบโค้งไม่ได้ทุกกรณี เซนเซอร์รุ่นอื่นหรือการติดตั้งแบบอื่นต้องทดสอบใหม่กับชิ้นงานจริง
สิ่งที่เราเรียนรู้
งานนี้ให้หลักการต่อไปนี้สำหรับงานนับชิ้นงานและบอร์ดแผนเทียบผลจริง
- เลือกเซนเซอร์จากการทดสอบกับรูปทรงชิ้นงานจริง ไม่ใช่จากสเปกอย่างเดียว ในงานนี้ ขอบโค้งของชิ้นงานตัวอย่างคือสิ่งที่ทำให้โฟโต้เซนเซอร์รุ่นที่ทดสอบนับไม่ได้
- แยกให้ชัดว่าข้อมูลใดมาจากไฟล์แผน และข้อมูลใดผู้ใช้กรอกเอง ในงานนี้ชื่อชิ้นงานและ Takt Time มาจากไฟล์ ส่วนช่วงเวลาทำงานและจำนวนพนักงานมาจากผู้ใช้ เมื่อแยกไว้ชัด ทุกตัวเลขบนบอร์ดจึงตรวจที่มาได้
- ทดสอบกับชิ้นงานตัวอย่างก่อนวางแผนติดตั้งทุกไลน์ เมื่อโจทย์ครอบคลุม 21 ไลน์ ข้อจำกัดของเซนเซอร์ควรปรากฏในขั้นต้นแบบ ก่อนสั่งอุปกรณ์ครบทุกไลน์
นำแนวทางนี้ไปใช้กับโรงงานของคุณได้อย่างไร
ถ้าโรงงานของคุณมีแผนการผลิตรายวันในไฟล์ Excel และชิ้นงานวิ่งบนรางคอนเวเยอร์ คุณใช้โครงเดียวกับเคสนี้ได้ คืออ่านแผนจากไฟล์ คำนวณเป้าหมายจาก Takt Time นับยอดจริงด้วยเซนเซอร์ แล้วแสดงเทียบกันบนบอร์ด ส่วนที่ต้องปรับมากที่สุดคือชนิดเซนเซอร์ ซึ่งต้องทดสอบกับชิ้นงานจริงของคุณ
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของระบบ | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| แผนการผลิต | การอ่านชื่อชิ้นงานและ Takt Time จากไฟล์ Excel | ไฟล์แผนของคุณมีรูปแบบต่างจากเคสนี้ หรือตำแหน่งข้อมูลในไฟล์เปลี่ยนบ่อย |
| การคำนวณเป้าหมาย | เวลาทำงานในแต่ละช่วงหารด้วย Takt Time | โรงงานของคุณกำหนดเป้าหมายด้วยวิธีอื่น ต้องตกลงสูตรก่อน |
| การนับยอดจริง | เซนเซอร์บนรางคอนเวเยอร์ พร้อมปุ่มเริ่มและหยุดการนับ | ชิ้นงานมีรูปทรงต่างจากเคสนี้ ต้องทดสอบเซนเซอร์กับชิ้นงานจริงก่อนเลือกรุ่น หรือไลน์ไม่มีรางคอนเวเยอร์ ต้องเลือกจุดนับแบบอื่น |
| การแสดงผล | Production Board บนเว็บแอปพลิเคชัน | ต้องการแสดงข้อมูลอื่นเพิ่ม ต้องกำหนดว่าข้อมูลนั้นมาจากไฟล์แผน เซนเซอร์ หรือผู้ใช้กรอก |
นอกจากส่วนในตาราง คุณควรวางแผนการติดตั้งเซนเซอร์และสายไฟตามผังไลน์ ร่วมกับช่วงเวลาที่หยุดไลน์ได้
เริ่มจากไลน์นำร่องหนึ่งไลน์
ติดเซนเซอร์และบอร์ดในไลน์เดียวก่อน เพื่อยืนยันว่านับชิ้นงานได้ถูกต้องและหน้าจออ่านง่าย แล้วจึงขยายไปไลน์อื่น
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
ต้องเตรียมอะไรจากฝั่งโรงงานบ้าง
ระบบแบบนี้ต้องใช้ไฟล์ Excel แผนการผลิตที่มีชื่อชิ้นงานและ Takt Time ช่วงเวลาทำงานและจำนวนพนักงานในไลน์ที่ผู้ใช้กรอก จุดติดเซนเซอร์บนรางคอนเวเยอร์ เครื่องเซิร์ฟเวอร์สำหรับฐานข้อมูล โปรเจกเตอร์สำหรับ Production Board และชิ้นงานตัวอย่างสำหรับทดสอบเซนเซอร์ก่อนเลือกรุ่น
ระบบรู้ได้อย่างไรว่าแต่ละช่วงเวลาควรผลิตได้กี่ชิ้น
ระบบดึง Takt Time จากไฟล์แผนการผลิต แล้วคำนวณเป้าหมายของแต่ละช่วงเวลาจากเวลาทำงานหารด้วย Takt Time จากนั้นเทียบกับยอดที่เซนเซอร์นับได้
ใช้โฟโต้เซนเซอร์นับชิ้นงานที่มีขอบโค้งได้ไหม
ในการทดสอบของเคสนี้ โฟโต้เซนเซอร์รุ่นที่ใช้ทดสอบนับชิ้นงานตัวอย่างไม่ได้ เพราะขอบโค้งทำให้สัญญาณติด-ดับสลับไปมา ผลนี้ใช้กับเซนเซอร์รุ่นนั้นและชิ้นงานชุดนั้นเท่านั้น ควรทดสอบเซนเซอร์กับชิ้นงานจริงของคุณก่อนเลือกใช้
ไลน์ไม่มีรางคอนเวเยอร์ ใช้แนวทางนี้ได้ไหม
ใช้ส่วนอ่านแผนและคำนวณเป้าหมายได้เหมือนเดิม แต่ต้องเลือกจุดนับยอดจริงแบบอื่น เช่น ปุ่มกดที่สถานีงาน ซึ่งเราเคยทำในเคสระบบนับยอดผลิตด้วยปุ่มกด ควรสำรวจไลน์จริงก่อนเลือกวิธีนับ
ถ้าอยากได้บอร์ดแผนเทียบผลจริงแบบพร้อมใช้ มีทางเลือกไหม
มี DoLINE เป็นบอร์ดเป้าหมายการผลิตบนจอ Android แสดง Plan / Actual / Diff หน้าไลน์ (ดูรายละเอียดที่หน้าสินค้า DoLINE) ส่วนงานที่ต้องเชื่อมเซนเซอร์หรือไฟล์แผนเฉพาะของโรงงาน กรุณาขอใบเสนอราคา