เครื่องวัดตะเข็บกระป๋อง 2 สถานี พร้อมรายงาน QC สำหรับโรงงานผลิตกระป๋องโลหะในไทย
Double Seam Inspection System คือเครื่องวัดตะเข็บคู่ (Double Seam) และขนาดกระป๋อง ที่รวมค่าจากเกจวัดดิจิทัลและภาพหน้าตัดตะเข็บไว้ในฐานข้อมูลและรายงาน QC (การควบคุมคุณภาพ) ชุดเดียว เราพัฒนาและติดตั้งเครื่องนี้ 2 สถานีให้โรงงานผลิตกระป๋องโลหะในไทย ทำต่อเนื่อง 2 เฟสในช่วงปี 2558–2560
- อุตสาหกรรม
- การผลิตทั่วไป
- ปี
- 2558–2560
- ขอบเขตงาน
- เครื่องวัด DSSIS 2 สถานี แต่ละสถานีมีจอแสดงผล คีย์บอร์ดและเมาส์ ฟุตสวิตช์ และเครื่องพิมพ์ เราเตอร์ 4 ตัว ซอฟต์แวร์วัดและออกรายงาน QC การติดตั้งและสอบเทียบที่โรงงาน และเอกสารผลิตภัณฑ์ที่รวมคู่มือการใช้งานกับรายการตรวจงาน
สรุปสั้น
- Double Seam Inspection System คือเครื่องวัดที่รวมค่าจากเกจวัดดิจิทัลและภาพหน้าตัดตะเข็บคู่ (Double Seam) ไว้ในฐานข้อมูลและรายงาน QC ชุดเดียว
- เราติดตั้งเครื่อง 2 สถานีให้โรงงานผลิตกระป๋องโลหะในไทย แต่ละสถานีรับค่าเกจวัดดิจิทัล 4 ค่าด้วยฟุตสวิตช์ และวัดตะเข็บจากภาพกล้องด้วยเส้นวัด 4 เส้น
- ระบบเตือนเป็นสีเมื่อค่าเกินพิกัดของรุ่นกระป๋อง รองรับรุ่นกระป๋องจาก 9 ไลน์ผลิต และออกรายงาน QC 5 แบบที่อิงแบบฟอร์มเดิมของโรงงาน
- ในการทดสอบหน้างานเดือนกุมภาพันธ์ 2559 ผลวัดตะเข็บได้ค่าใกล้เคียงกับเครื่องเดิมของโรงงาน และเราส่งมอบเครื่องพร้อมอุปกรณ์ต่อพ่วงตามใบส่งสินค้าเดือนกุมภาพันธ์ 2560
- เฟส 2 ปรับซอฟต์แวร์ตามรายการปัญหาจากการใช้งานจริง แล้วทดสอบซ้ำในปี 2560
โจทย์หน้างาน
ทีม QA (ฝ่ายประกันคุณภาพ) ของโรงงานผลิตกระป๋องโลหะต้องวัดตะเข็บคู่ (รอยพับที่ล็อกฝาเข้ากับตัวกระป๋อง) และขนาดกระป๋องหลายรุ่นจาก 9 ไลน์ผลิต โรงงานต้องการให้ค่าจากเกจวัดดิจิทัลเข้าคอมพิวเตอร์โดยตรง ออกรายงานตามแบบฟอร์มควบคุมคุณภาพเดิม และเก็บผลวัดไว้ให้ระบบ ERP (ระบบบริหารทรัพยากรองค์กร) ดึงไปใช้ต่อได้
สิ่งที่เราทำ
เราพัฒนาเครื่องวัด 2 สถานี (DSSIS-01 และ DSSIS-02) แต่ละสถานีรับค่าจากเกจวัดดิจิทัล 4 ค่าด้วยฟุตสวิตช์ และวัดตะเข็บจากภาพกล้องด้วยเส้นวัด 4 เส้นที่ผู้ตรวจปรับได้บนจอ ระบบเตือนเป็นสีเมื่อค่าเกินพิกัดของรุ่นกระป๋อง เก็บผลวัดในฐานข้อมูล ออกรายงาน QC 5 แบบ และแบ่งสิทธิ์ผู้ใช้ 4 ระดับ
ผลลัพธ์
เราติดตั้งเครื่องครบ 2 สถานีที่โรงงานในเดือนกุมภาพันธ์ 2559 และในการทดสอบหน้างาน ผลวัดตะเข็บได้ค่าใกล้เคียงกับเครื่องเดิมของโรงงาน หลังปรับซอฟต์แวร์ตามคำขอของผู้ใช้ 4 รอบในปี 2559 เราส่งมอบเครื่องพร้อมอุปกรณ์ต่อพ่วงตามใบส่งสินค้าเดือนกุมภาพันธ์ 2560 จากนั้นเฟส 2 ปรับซอฟต์แวร์ตามรายการปัญหาจากการใช้งานจริง และทดสอบซ้ำในปี 2560
ผลที่วัดได้
- สถานีวัดที่ติดตั้งและส่งมอบ
- 2สถานี
ที่มาของโจทย์
โจทย์ของเคสนี้คือการรวมการวัดตะเข็บคู่และการวัดขนาดกระป๋องไว้ในเครื่องเดียว และออกรายงานได้จากข้อมูลชุดเดียว ทีม QA ของโรงงานผลิตกระป๋องโลหะต้องวัดทั้งสองแบบกับกระป๋องหลายรุ่นจาก 9 ไลน์ผลิต โรงงานมีเครื่องวัดตะเข็บใช้อยู่แล้ว แต่ต้องการให้ค่าจากเกจวัดดิจิทัลเข้าคอมพิวเตอร์โดยตรง แทนการจดหรือพิมพ์เอง
ผลวัดต้องออกเป็นรายงานตามแบบฟอร์มควบคุมคุณภาพที่โรงงานใช้อยู่ ทีม QA ยังต้องการหน้าสอบเทียบ (Calibration คือการตรวจเครื่องวัดกับค่ามาตรฐาน) และต้องการเก็บผลวัดไว้ในฐานข้อมูลที่ระบบ ERP ดึงไปใช้ต่อได้
ตะเข็บคู่ (Double Seam) คืออะไร
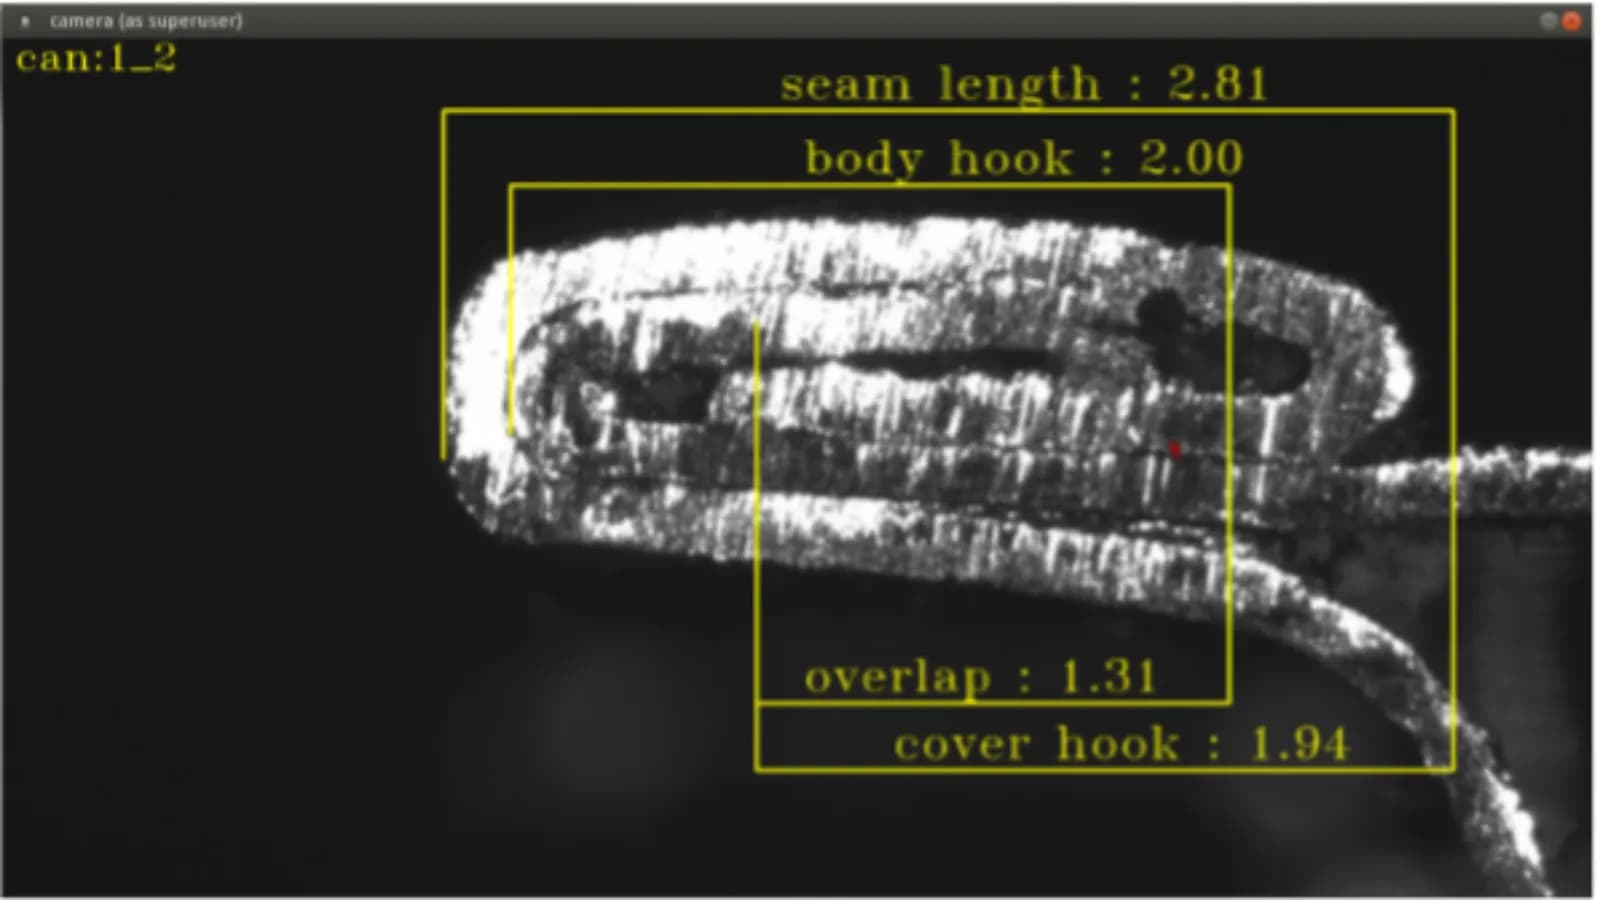
ตะเข็บคู่คือรอยพับที่ล็อกขอบฝาเข้ากับขอบตัวกระป๋อง ทำหน้าที่ปิดผนึกกระป๋อง โรงงานจะตัดตะเข็บดูหน้าตัดเพื่อวัดความยาวตะเข็บ (Seam Length) ขอบตัวกระป๋องที่พับเข้าไป (Body Hook) ขอบฝาที่พับเข้าไป (Cover Hook) และระยะที่สองขอบนี้ซ้อนกัน (Overlap) ถ้าค่าใดผิดพิกัด กระป๋องอาจปิดผนึกได้ไม่สนิท
ข้อกำหนดและข้อจำกัด
เครื่องต้องรับค่าจากเกจวัดดิจิทัลและวัดตะเข็บจากภาพในสถานีเดียวกัน และต้องรองรับรุ่นกระป๋องทุกรุ่นของโรงงาน ข้อกำหนดหลักมีดังนี้
- รับค่าจากเกจวัดดิจิทัล (Digital Dial Gauge) 4 ค่า ได้แก่ ความสูงกระป๋อง (Can Height) ความลึกขอบฝา (Countersink Depth) ความหนาตะเข็บ (Seam Thickness) และความกว้างปีกกระป๋อง (Flange Width)
- วัดตะเข็บคู่จากภาพหน้าตัด 4 ค่า คือ Seam Length, Body Hook, Overlap และ Cover Hook
- ตั้งค่าพิกัดบนและล่างแยกตามรุ่นกระป๋อง และรองรับรุ่นกระป๋องจากทั้ง 9 ไลน์ผลิต
- ออกรายงานโดยอิงตัวอย่างรายงานควบคุมคุณภาพที่โรงงานใช้อยู่ และมีรายงานผลสอบเทียบ
- แบ่งสิทธิ์ผู้ใช้ 4 ระดับ คือ Operator, QC Shift Head, QA Supervisor และ Admin
- เก็บผลวัดในฐานข้อมูลที่เตรียมไว้ให้ระบบ ERP ดึงไปใช้ได้
เครื่องนี้วัดตะเข็บคู่และขนาดกระป๋องอย่างไร
เครื่องนี้รับค่าขนาดกระป๋องจากเกจวัดดิจิทัลเมื่อผู้ตรวจกดฟุตสวิตช์ (Foot Switch) และวัดตะเข็บจากภาพกล้องที่ถ่ายหน้าตัดตะเข็บ ผลวัดทั้งสองแบบเข้าฐานข้อมูลเดียวกัน ระบบเทียบกับพิกัดของรุ่นกระป๋องและเตือนเป็นสีทันที
เราเลือกรวมการวัดสองแบบไว้ในเครื่องเดียว เพราะทีม QA ต้องใช้ผลวัดทั้งสองแบบในรายงาน QC ชุดเดียวกัน ถ้าค่าจากเกจกับค่าจากภาพตะเข็บอยู่คนละที่ การรวมรายงานและการย้อนดูผลวัดของแต่ละรุ่นจะใช้เวลามาก ส่วนการวัดจากภาพ ระบบวาดเส้นวัดให้ก่อน แล้วผู้ตรวจปรับเส้นให้ตรงขอบจริงก่อนบันทึก
- 1
เลือกรุ่นกระป๋องและจุดที่ตรวจ
ผู้ตรวจเลือกรุ่นกระป๋องที่ตั้งค่าพิกัดไว้แล้วในหน้าตั้งค่ารุ่น (Product Setting) และระบุไลน์ผลิตกับหัวที่ตรวจ
- 2
วัดขนาดกระป๋องด้วยเกจวัดดิจิทัล
ผู้ตรวจวัดความสูงกระป๋อง ความลึกขอบฝา ความหนาตะเข็บ และความกว้างปีกกระป๋อง แล้วกดฟุตสวิตช์ ค่าจากเกจเข้าระบบทันทีโดยไม่ต้องพิมพ์เอง
- 3
วัดตะเข็บคู่จากภาพกล้อง
ผู้ตรวจวางชิ้นตัดตะเข็บใต้กล้องแล้วกด Enter เพื่อถ่ายภาพ ระบบวาดเส้นวัด Seam Length, Body Hook, Overlap และ Cover Hook ให้ ผู้ตรวจลากปรับเส้นให้ตรงขอบจริงแล้วบันทึก
- 4
เตือนทันทีเมื่อค่าเกินพิกัด
ค่าที่สูงกว่าพิกัดบนแสดงเป็นสีเหลือง ค่าที่ต่ำกว่าพิกัดล่างแสดงเป็นสีแดง ผู้ตรวจเห็นได้ตั้งแต่ตอนวัด ไม่ต้องรอดูในรายงาน
- 5
ออกรายงานและเก็บข้อมูล
ระบบเก็บผลวัดในฐานข้อมูล และออกรายงาน QC 5 แบบ ผู้ตรวจดูตัวอย่างก่อนพิมพ์ เพิ่มหมายเหตุ แล้วสั่งพิมพ์จากเครื่องพิมพ์ของแต่ละสถานีได้
ผู้ตรวจสอบเทียบเกจและกล้องในหน้า Calibration สิทธิ์ผู้ใช้ 4 ระดับกำหนดว่าใครเข้าหน้าสอบเทียบหรือหน้าตั้งค่าระบบได้ เครื่องรองรับ Remote Desktop (การเข้าใช้งานเครื่องจากระยะไกล) เพื่อให้เราช่วยดูแลระบบได้
สิ่งที่ส่งมอบ
เราส่งมอบเครื่องวัด 2 สถานี (DSSIS-01 และ DSSIS-02) พร้อมอุปกรณ์ต่อพ่วงตามใบส่งสินค้าเดือนกุมภาพันธ์ 2560 รวมถึงซอฟต์แวร์ การติดตั้ง และเอกสารผลิตภัณฑ์ ดังนี้
- เครื่องวัด DSSIS 2 สถานี แต่ละสถานีมีจอแสดงผล คีย์บอร์ดและเมาส์ ฟุตสวิตช์ และเครื่องพิมพ์
- เราเตอร์ 4 ตัว
- ซอฟต์แวร์วัดและออกรายงาน QC 5 แบบ ได้แก่ Quality Control Data, Graph, Image, Product Specification และ Calibration Report
- การติดตั้งและสอบเทียบที่โรงงาน
- เอกสารผลิตภัณฑ์ที่รวมคู่มือการใช้งานและรายการตรวจงาน
ขั้นตอนดำเนินงานทั้ง 2 เฟส
งานนี้แบ่งเป็น 2 เฟสในช่วงปี 2558–2560 เฟสแรกคือพัฒนา ติดตั้ง และปรับเครื่องตามคำขอของผู้ใช้ เฟส 2 คือปรับซอฟต์แวร์ตามปัญหาที่ผู้ใช้พบจากการใช้งานจริง ลำดับงานมีดังนี้
- ปี 2558: รวบรวมความต้องการของทีม QA และเสนอข้อกำหนดของเครื่อง
- เดือนกุมภาพันธ์ 2559: ติดตั้งครบ 2 สถานีที่โรงงาน สอบเทียบกับชิ้นมาตรฐาน และเทียบผลวัดตะเข็บกับเครื่องเดิมของโรงงาน
- ปี 2559: ปรับซอฟต์แวร์ตามคำขอของผู้ใช้ 4 รอบ เช่น รูปแบบรายงานและการตั้งค่ารุ่นกระป๋อง
- เดือนกุมภาพันธ์ 2560: ส่งมอบเครื่องพร้อมอุปกรณ์ต่อพ่วงตามใบส่งสินค้า
- ปี 2560 เฟส 2: ปรับซอฟต์แวร์ตามรายการปัญหาที่ผู้ใช้รวบรวม และทดสอบซ้ำ
ผลวัดของเครื่องตรงกับเครื่องเดิมของโรงงานหรือไม่
ในการทดสอบหน้างานหลังติดตั้งเมื่อเดือนกุมภาพันธ์ 2559 ผลวัดตะเข็บจากเครื่องนี้ได้ค่าใกล้เคียงกับเครื่องวัดตะเข็บเดิมของโรงงาน และผลสอบเทียบเกจกับชิ้นมาตรฐาน (Gauge Block) ได้ค่าใกล้เคียงค่ามาตรฐาน ผลนี้เป็นผลทดสอบระหว่างติดตั้งที่หน้างาน
หลังติดตั้ง เราปรับซอฟต์แวร์ตามคำขอของผู้ใช้ 4 รอบในปี 2559 และส่งมอบเครื่อง 2 สถานีพร้อมอุปกรณ์ต่อพ่วงตามใบส่งสินค้าเดือนกุมภาพันธ์ 2560 เฟส 2 ทดสอบซอฟต์แวร์ซ้ำในปี 2560 หลังแก้ตามรายการปัญหาจากผู้ใช้
เครื่องชุดเดียวกันนี้ปรากฏในเคสเครื่องตรวจตะเข็บกระป๋อง DSIS ภายใต้โครงการทุนพัฒนาสินค้าทดแทนการนำเข้า ทั้งสองเคสจึงอธิบายงานเดียวกันคนละมุม
สิ่งที่เราเรียนรู้
งานนี้ให้หลักการต่อไปนี้สำหรับงานเครื่องวัดที่ต้องออกรายงานคุณภาพ
- ตกลงแบบฟอร์มรายงานทุกฉบับให้ชัดก่อนพัฒนา ในงานนี้รูปแบบรายงานเป็นเรื่องที่ผู้ใช้ขอปรับหลายรอบ การเริ่มจากแบบฟอร์มที่โรงงานใช้อยู่จริงช่วยลดรอบแก้ไข
- วางโครงสร้างข้อมูลรุ่นสินค้าให้ครบก่อนเขียนโปรแกรม ในงานนี้หน้าตั้งค่ารุ่นต้องปรับให้รองรับครบทั้ง 9 ไลน์ และรุ่นเดียวกันที่ผลิตได้หลายไลน์ต้องออกแบบฐานข้อมูลใหม่ การแก้โครงสร้างข้อมูลภายหลังกระทบทั้งระบบ
- ความน่าเชื่อถือของเครื่องวัดขึ้นกับหน้างานด้วย ไม่ใช่แค่ซอฟต์แวร์ เครื่องต้องสอบเทียบกับชิ้นมาตรฐานและเทียบกับเครื่องเดิมก่อนใช้จริง ในงานนี้ไฟกระชากทำให้เครื่องค้างเป็นบางครั้ง ฝุ่นและเศษโลหะอาจติดเลนส์ และชิ้นงานที่ขยับขณะถ่ายภาพทำให้วัดคลาดเคลื่อน
นำแนวทางนี้ไปใช้กับโรงงานของคุณได้อย่างไร
ถ้าโรงงานของคุณวัดตะเข็บคู่หรือขนาดกระป๋องเป็นประจำ และมีหลายรุ่นหลายไลน์ผลิต คุณใช้แนวทางเดียวกับเคสนี้ได้ คือรับค่าจากเกจและภาพเข้าฐานข้อมูลเดียว เทียบกับพิกัดของแต่ละรุ่น แล้วออกรายงานตามแบบฟอร์มเดิม ส่วนที่ต้องปรับคือเกจ ค่าที่ต้องวัด และรูปแบบรายงานของโรงงานคุณ
ส่วนที่ใช้ซ้ำได้ และส่วนที่ต้องปรับ
| ส่วนของระบบ | ใช้ซ้ำได้ | ต้องปรับเมื่อ |
|---|---|---|
| การรับค่าจากเกจ | การรับค่าเกจวัดดิจิทัลด้วยฟุตสวิตช์ | เกจของคุณเป็นรุ่นอื่นหรือวัดค่าต่างจากเคสนี้ ต้องตรวจก่อนว่าเกจส่งค่าออกได้อย่างไร |
| การวัดจากภาพ | การถ่ายภาพหน้าตัดและให้ผู้ตรวจปรับเส้นวัดบนจอ | ชิ้นงานต่างรูปทรงหรือต่างขนาด ต้องทดสอบกล้อง แสง และจิ๊กวางชิ้นงานกับชิ้นงานจริงใหม่ |
| พิกัดและการเตือน | การตั้งพิกัดแยกตามรุ่นและการเตือนเป็นสี | รุ่นสินค้าหรือค่าพิกัดของโรงงานคุณต่างจากเคสนี้ ต้องเตรียมรายการรุ่นและค่าพิกัดใหม่ |
| รายงานและฐานข้อมูล | รายงาน QC และฐานข้อมูลผลวัดที่เตรียมไว้ให้ระบบ ERP ดึงไปใช้ | แบบฟอร์มรายงานหรือระบบที่ต้องรับข้อมูลต่างจากเคสนี้ ต้องตกลงรูปแบบใหม่ก่อนพัฒนา |
- ส่งตัวอย่างรายงานควบคุมคุณภาพที่ใช้อยู่ทุกฉบับ ทั้งหัวรายงาน โลโก้ และหัวข้อที่ต้องแสดง
- เตรียมรายการรุ่นสินค้าและค่าพิกัดของแต่ละรุ่น และตกลงวิธีตั้งชื่อรุ่นที่ผลิตได้หลายไลน์
- เตรียมไฟฟ้าที่จุดติดตั้งให้เสถียร หรือติดตั้งเครื่องสำรองไฟ (UPS)
- กำหนดว่าเครื่องต้องใช้งานได้โดยไม่ต่ออินเทอร์เน็ตหรือไม่ และใครดูแลการสำรองข้อมูล
- วางแผนดูแลเลนส์กล้องและจิ๊กวางชิ้นงาน เพื่อให้ภาพตะเข็บชัดและชิ้นงานไม่ขยับขณะถ่ายภาพ
อ่านต่อ
- เคสเครื่องตรวจตะเข็บกระป๋อง DSIS ในโครงการทุนพัฒนาสินค้าทดแทนการนำเข้า
- เคสส่งค่าจากเวอร์เนียร์ดิจิทัลเข้ารายงาน QC อัตโนมัติ
- เคสต้นแบบเครื่องอ่านค่าเกจ Mitutoyo ก่อนเป็น InGauge
- InGauge: ตัวแปลงสัญญาณเกจ Digimatic เป็น USB
- InQC: แอป SPC บน Android สำหรับงานควบคุมคุณภาพ
- บริการพัฒนาระบบเฉพาะงาน
- บทความ SPC และ P-Chart สำหรับผู้บริหารโรงงาน
เทคโนโลยีที่ใช้
คำถามที่พบบ่อย
ระบบนี้วัดค่าอะไรได้บ้าง
ระบบรับค่าจากเกจวัดดิจิทัล 4 ค่า คือความสูงกระป๋อง ความลึกขอบฝา ความหนาตะเข็บ และความกว้างปีกกระป๋อง และวัดตะเข็บคู่จากภาพกล้องอีก 4 ค่า คือ Seam Length, Body Hook, Overlap และ Cover Hook
ระบบรู้ได้อย่างไรว่าค่าที่วัดผิดพิกัด
ผู้ดูแลตั้งค่าพิกัดบนและล่างของแต่ละรุ่นกระป๋องไว้ในหน้าตั้งค่ารุ่น เมื่อวัด ค่าที่สูงกว่าพิกัดบนแสดงเป็นสีเหลือง และค่าที่ต่ำกว่าพิกัดล่างแสดงเป็นสีแดงทันที
ใช้กับกระป๋องหลายรุ่นหลายไลน์ผลิตได้ไหม
ได้ ในเคสนี้ระบบรองรับรุ่นกระป๋องจาก 9 ไลน์ผลิต และเพิ่ม แก้ไข หรือลบรุ่นได้จากหน้าตั้งค่ารุ่น ควรตกลงวิธีตั้งชื่อรุ่นตั้งแต่ต้น โดยเฉพาะรุ่นเดียวกันที่ผลิตได้หลายไลน์
รู้ได้อย่างไรว่าผลวัดของเครื่องถูกต้อง
ในเคสนี้เราสอบเทียบเกจกับชิ้นมาตรฐาน (Gauge Block) และเทียบผลวัดตะเข็บกับเครื่องวัดเดิมของโรงงานหลังติดตั้ง ผลได้ค่าใกล้เคียงกัน ระหว่างใช้งาน ผู้ตรวจสอบเทียบเกจและกล้องได้ในหน้า Calibration
ถ้าต้องการระบบแบบนี้ ราคาเท่าไร
ระบบนี้พัฒนาตามแบบฟอร์มรายงาน เกจวัด และรุ่นสินค้าของแต่ละโรงงาน จึงไม่มีราคามาตรฐาน ติดต่อเราเพื่อขอใบเสนอราคา เราประเมินจากจำนวนสถานี ค่าที่ต้องวัด และรายงานที่ต้องใช้